Superalloys without segregation: how 3D printing is solving a decade-long metallurgical problem
Quando il molibdeno si distribuisce in modo irregolare all’interno di una superlega, il componente finito può nascondere debolezze invisibili che emergono solo sotto stress termico estremo. La manifattura additiva sta cambiando le regole del gioco, offrendo un percorso diretto per costruire componenti con microstrutture più omogenee, senza passare per i costosi processi di rifusione tradizionali.
Patents cited
- ADDITIVE MANUFACTURING TECHNIQUES TO REDUCE CHEMICAL SEGREGATION USING NIMO SUPERALLOY — January 21, 2026
What problem does it solve
La segregazione chimica nelle superleghe a base di molibdeno crea disomogeneità nella composizione che compromettono l’affidabilità dei componenti critici, specialmente nelle applicazioni aerospaziali e nelle turbine a gas.
Quando si producono superleghe complesse come la Haynes® 242® attraverso metodi tradizionali di fusione, elementi come il molibdeno tendono a concentrarsi in alcune zone del materiale piuttosto che distribuirsi uniformemente. Questo fenomeno, noto come segregazione chimica, crea regioni con proprietà meccaniche diverse all’interno dello stesso componente. Per applicazioni come tenute, anelli di ritenzione, involucri e elementi di fissaggio nelle turbine a gas, dove è fondamentale avere un coefficiente di espansione termica basso e prevedibile, questa disomogeneità rappresenta un rischio concreto.
I processi tradizionali come il consumable electrode remelting sono stati sviluppati proprio per ridurre questo problema, ma aggiungono passaggi costosi e complessi alla catena produttiva. Durante la solidificazione convenzionale, le pozze di fusione sono grandi e il raffreddamento è relativamente lento, dando tempo agli elementi chimici di separarsi e concentrarsi in zone specifiche. Il brevetto documenta come nelle pozze di fusione della Haynes® 242® prodotta con metodi tradizionali, il molibdeno mostri evidenti pattern di segregazione che possono compromettere le prestazioni del componente finito.
The idea in 60 seconds
La manifattura additiva permette di costruire componenti direttamente strato per strato, creando migliaia di piccole pozze di fusione che solidificano rapidamente, intrappolando gli elementi chimici in posizioni più uniformi prima che possano segregare.
L’approccio descritto nel brevetto ribalta la logica produttiva: invece di fondere grandi quantità di materiale e poi cercare di correggere la segregazione con processi aggiuntivi, si costruisce il componente creando una moltitudine di piccole pozze di fusione controllate. Ogni pozza solidifica rapidamente, limitando il tempo disponibile per la segregazione degli elementi.
Il processo prevede la selezione di un metodo di manifattura additiva adatto al componente, la scelta di un materiale compatibile (come le superleghe contenenti nichel e molibdeno), e la programmazione di parametri di processo specifici nell’apparecchiatura AM. I parametri vengono ottimizzati per produrre pozze di fusione che riducano attivamente la segregazione del materiale nel pezzo finito.
La chiave sta nel controllo termico: le tecniche AM come il laser powder bed fusion creano condizioni di solidificazione rapida che “congelano” la composizione chimica prima che gli elementi pesanti come il molibdeno possano migrare e concentrarsi. Il risultato è una microstruttura più omogenea rispetto a quella ottenibile con i metodi di fusione tradizionali, anche dopo processi di rifusione.
What really changes (tangible improvements)
I componenti prodotti con queste tecniche mostrano una distribuzione più uniforme degli elementi chimici, traducendosi in proprietà meccaniche più prevedibili e affidabili su tutto il volume del pezzo.
La riduzione della segregazione chimica ha impatti diretti sulla qualità del componente. Quando il molibdeno e altri elementi sono distribuiti uniformemente, il coefficiente di espansione termica diventa più costante in tutto il pezzo, riducendo il rischio di deformazioni localizzate durante i cicli termici. Le proprietà di fatica a basso numero di cicli diventano più prevedibili, perché non ci sono zone deboli nascoste dove possono iniziare cricche.
Dal punto di vista della supply chain, eliminare o ridurre la necessità di processi di rifusione con elettrodo consumabile significa ridurre i passaggi produttivi, i tempi di attraversamento e i costi associati. Il brevetto indica che i componenti realizzati con tecniche AM mostrano una segregazione ridotta rispetto a quelli prodotti con consumable electrode remelting, suggerendo che si può ottenere una qualità superiore direttamente dal processo additivo.
Per applicazioni in turbine a gas, dove componenti come tenute e anelli di ritenzione devono mantenere tolleranze strette in condizioni di temperatura variabile, avere materiali con proprietà termiche più uniformi significa maggiore controllo delle clearance, migliore efficienza del motore e potenzialmente maggiore durata dei componenti. La stabilità termica migliorata riduce anche il rischio di guasti prematuri dovuti a stress termomeccanici localizzati.
Esempio in azienda / sul mercato
In un reparto di produzione di componenti per turbine a gas, la transizione dalla fusione tradizionale alla stampa 3D ha permesso di produrre anelli di tenuta con microstruttura omogenea, eliminando i pattern di segregazione visibili nelle sezioni metallografiche dei pezzi prodotti con metodi convenzionali.
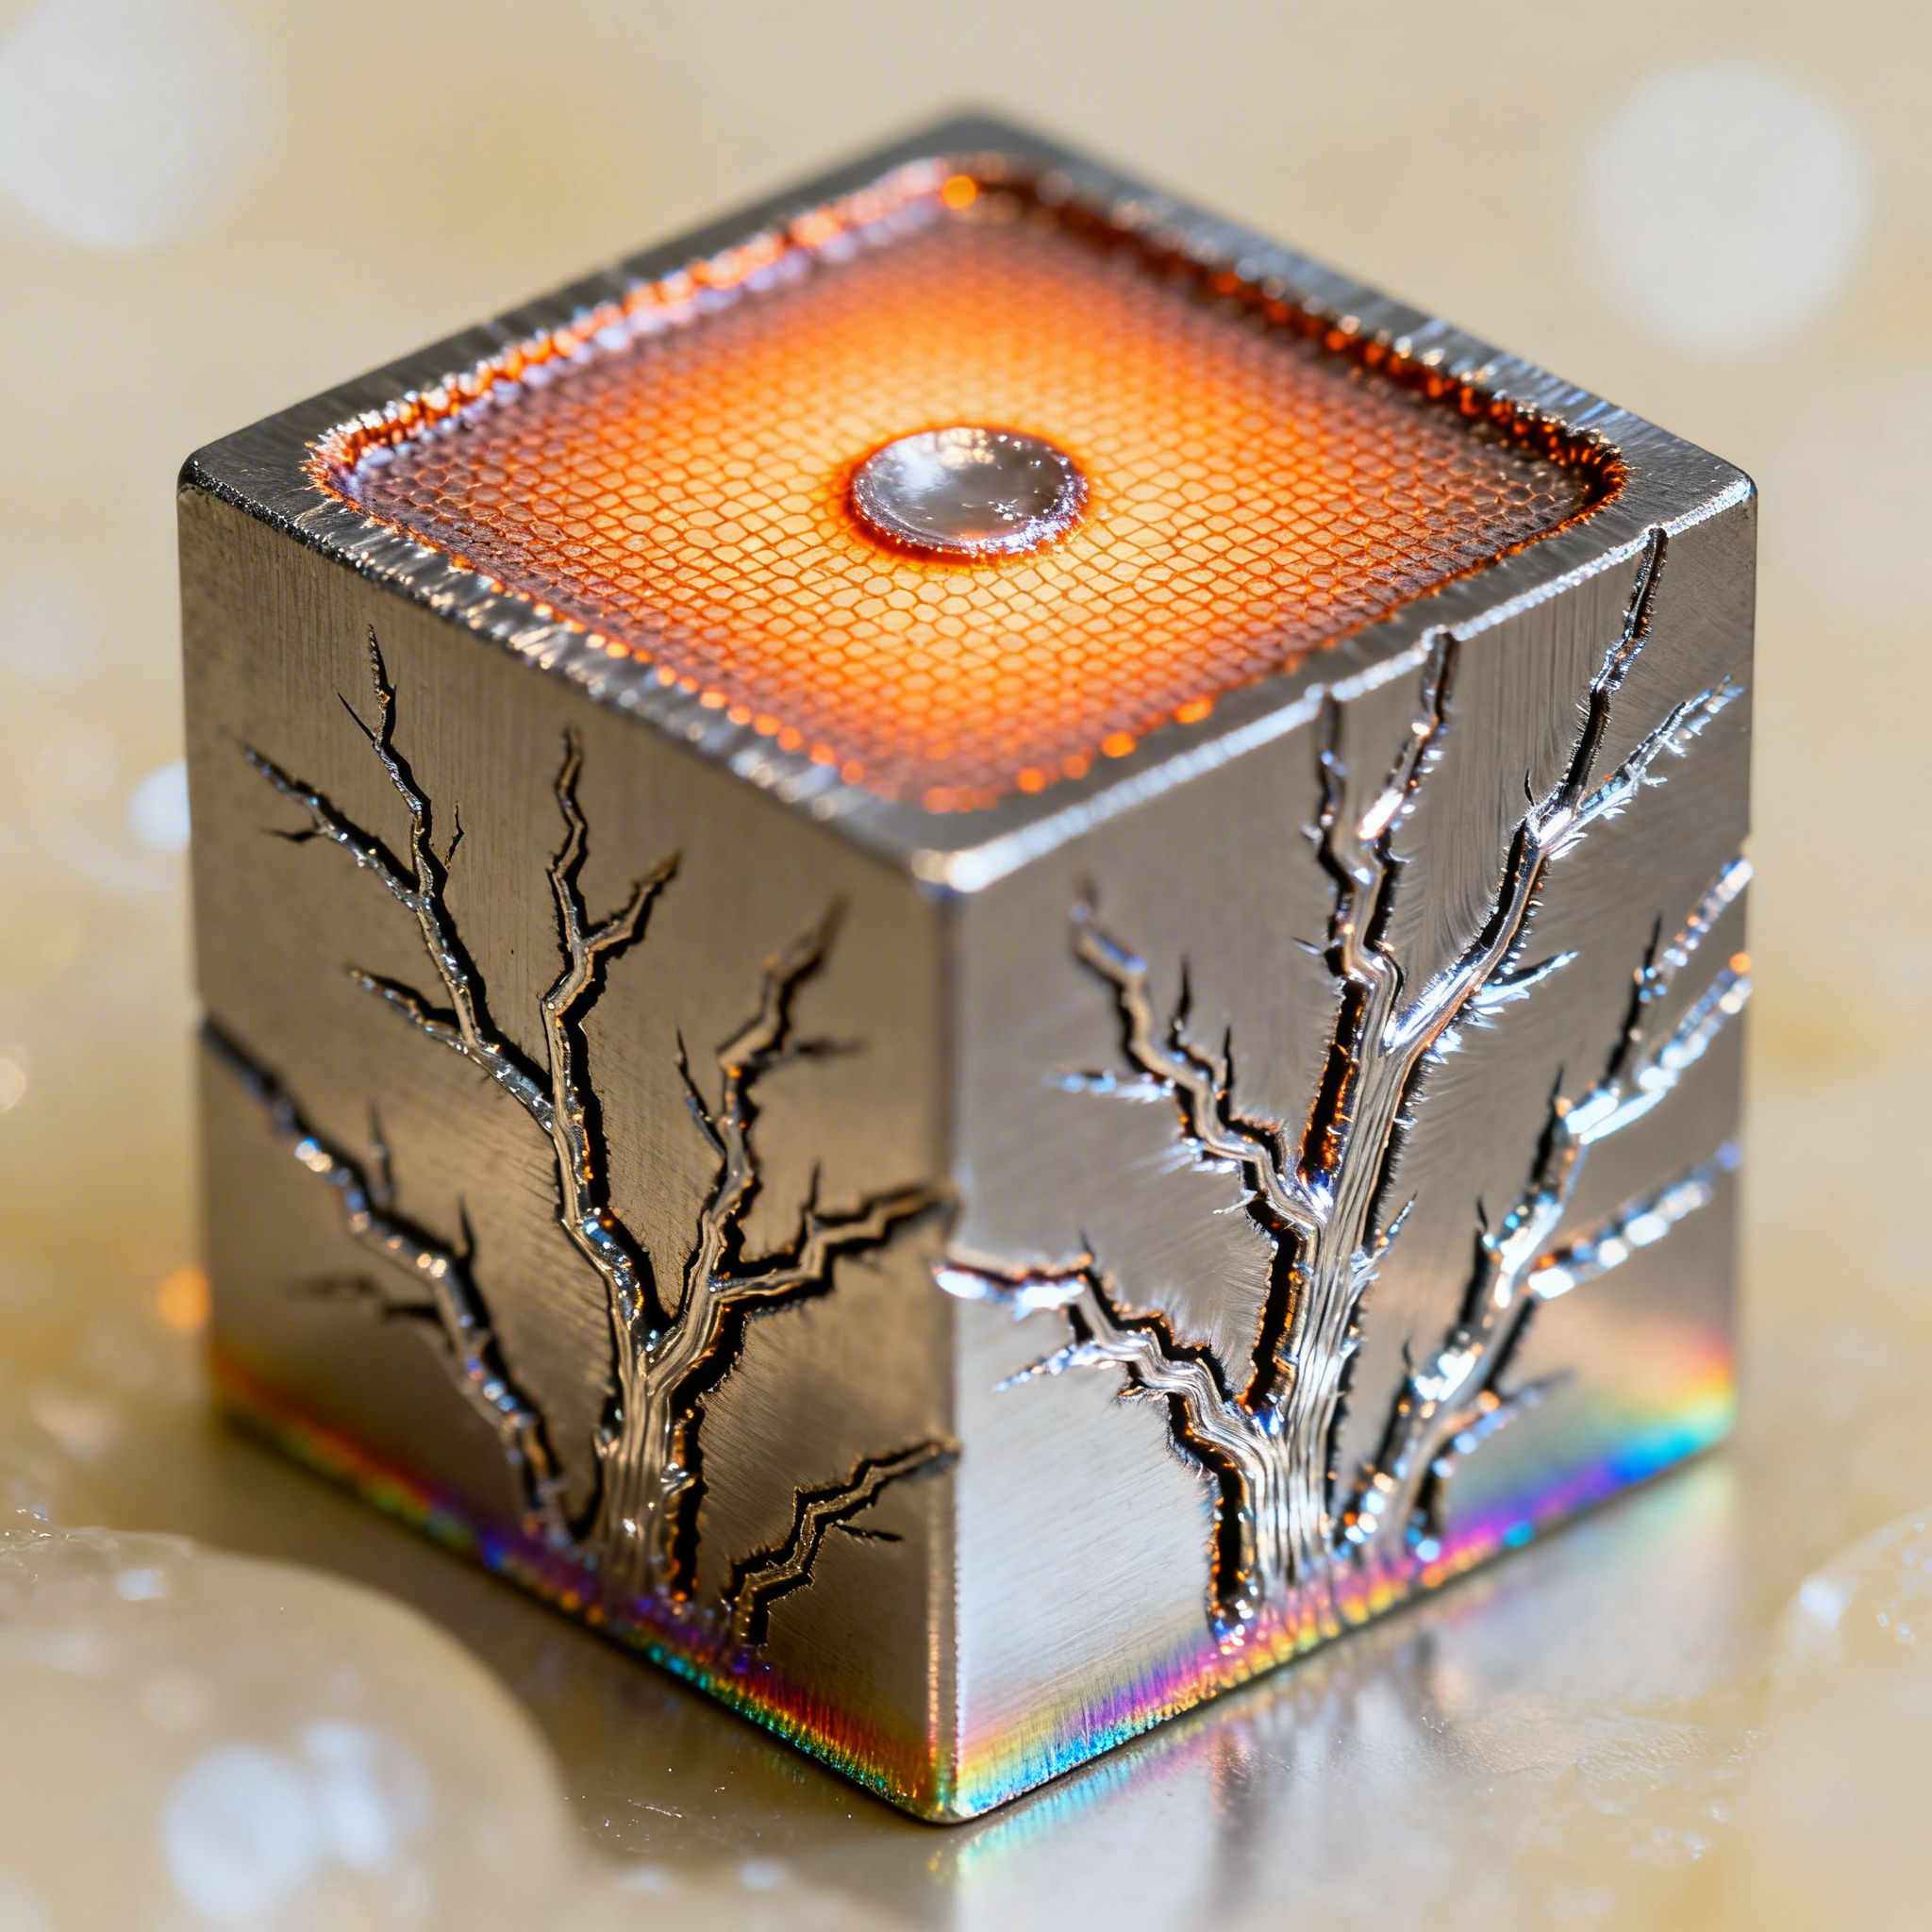
Prima dell’adozione delle tecniche AM, i componenti in Haynes® 242® per applicazioni ad alta temperatura richiedevano processi di fusione seguiti da rifusione per ridurre la segregazione. Le analisi metallografiche mostravano comunque zone con concentrazioni variabili di molibdeno, visibili come pattern dendritici nelle sezioni trasversali. Questi pattern indicavano che, nonostante i processi di raffinamento, la segregazione rimaneva un problema.
Con l’implementazione della manifattura additiva ottimizzata per ridurre la segregazione, lo stesso reparto può ora produrre componenti direttamente dall’apparecchiatura AM con microstrutture significativamente più uniformi. Le pozze di fusione multiple e di piccole dimensioni, create strato dopo strato, solidificano così rapidamente che gli elementi chimici non hanno tempo di segregare in modo significativo.
Il risultato pratico è un componente che può essere utilizzato direttamente dopo i trattamenti termici standard, senza necessità di processi di rifusione aggiuntivi. Le ispezioni metallografiche mostrano una distribuzione più omogenea degli elementi, e i test meccanici confermano proprietà più uniformi in diverse zone del componente. Per l’azienda, questo si traduce in cicli produttivi più brevi e maggiore confidenza nella ripetibilità delle prestazioni dei componenti.
Trade-offs and limitations
Nonostante i vantaggi metallurgici, l’approccio richiede investimenti in attrezzature AM specializzate, sviluppo di parametri di processo specifici per ogni lega, e validazioni estensive prima dell’adozione in applicazioni critiche.
L’adozione di queste tecniche non è priva di sfide. Le apparecchiature per manifattura additiva metallica rappresentano investimenti significativi, e richiedono personale specializzato per la programmazione, l’operazione e la manutenzione. Ogni combinazione di lega e geometria di componente può richiedere lo sviluppo e l’ottimizzazione di parametri di processo specifici per ottenere i benefici desiderati in termini di riduzione della segregazione.
Il brevetto non fornisce dati quantitativi sulle proprietà meccaniche finali o confronti diretti con componenti prodotti con metodi tradizionali e poi sottoposti a rifusione. Non è chiaro quanto la riduzione della segregazione si traduca in miglioramenti misurabili di proprietà come la resistenza a fatica, la duttilità o la resistenza alla cricca sotto carichi termomeccanici reali.
Le velocità di produzione delle tecniche AM sono generalmente inferiori rispetto ai metodi di fusione tradizionali per componenti di grandi dimensioni, limitando l’applicabilità a componenti di dimensioni contenute o a produzioni in piccoli lotti. La finitura superficiale dei componenti AM richiede spesso lavorazioni post-processo, aggiungendo passaggi alla catena produttiva.
Inoltre, l’industria aerospaziale richiede qualifiche rigorose per nuovi processi produttivi, specialmente per componenti critici. Anche se la tecnologia AM è matura, l’applicazione specifica a superleghe con requisiti di segregazione ridotta necessita di validazioni estensive sotto condizioni operative reali, inclusi test di fatica termica, resistenza all’ossidazione ad alta temperatura e stabilità dimensionale nel tempo.
Reality check: what is needed to reach production
L’implementazione industriale richiede campagne di test estensive per caratterizzare le proprietà meccaniche e termiche dei componenti AM, sviluppo di procedure di controllo qualità specifiche, e integrazione con i sistemi di qualifica esistenti nell’industria aerospaziale.
Per passare da una dimostrazione brevettuale a una produzione industriale affidabile, servono dati sperimentali robusti che correlino i parametri di processo AM con le proprietà finali dei componenti. Questo include la mappatura delle finestre di processo ottimali per diverse geometrie, lo sviluppo di metodi di ispezione non distruttiva per verificare l’assenza di segregazione, e la validazione delle prestazioni sotto carichi rappresentativi delle condizioni operative.
Le aziende aerospaziali dovranno integrare questi processi nei loro sistemi di gestione della qualità, sviluppando procedure per il controllo dei lotti di polvere, la calibrazione e manutenzione delle apparecchiature AM, e la tracciabilità dei parametri di processo per ogni componente prodotto. La ripetibilità è fondamentale: i benefici in termini di riduzione della segregazione devono essere dimostrabili in modo consistente su più lotti e su più macchine.
Il contesto industriale più ampio suggerisce che la manifattura additiva per superleghe è in fase di maturazione. Iniziative come il Critical Alloy Powder Pilot (CAPP) negli Stati Uniti stanno lavorando per accelerare lo sviluppo e la disponibilità di polveri di leghe critiche, riducendo i tempi di accesso da anni a mesi. Questo tipo di infrastruttura è essenziale per supportare l’adozione industriale di tecniche come quelle descritte nel brevetto.
Rimangono domande aperte sulla scalabilità economica: per quali dimensioni di componenti e volumi di produzione i benefici della riduzione della segregazione giustificano i costi aggiuntivi dell’AM rispetto ai processi tradizionali? E quanto tempo servirà per accumulare i dati di affidabilità a lungo termine necessari per l’adozione in applicazioni critiche come i motori aerospaziali?
Conclusion
La manifattura additiva offre un percorso tecnicamente plausibile per affrontare la segregazione chimica nelle superleghe, sfruttando la natura intrinseca del processo layer-by-layer per creare microstrutture più omogenee. I benefici potenziali in termini di qualità del materiale e semplificazione della supply chain sono tangibili, ma l’implementazione industriale richiederà investimenti significativi in validazione, qualifica e infrastrutture dedicate.
Approfondisci come l’industria aerospaziale sta integrando la manifattura additiva per superleghe nei suoi processi produttivi, e quali altre classi di materiali potrebbero beneficiare di approcci simili per il controllo della microstruttura.
article written with the help of artificial intelligence systems
Q&A
What is the main metallurgical advantage offered by additive manufacturing over traditional casting for molybdenum-based superalloys?
3D printing creates thousands of tiny melt pools that solidify rapidly, ‘freezing’ the chemical composition before molybdenum can segregate. The result is a homogeneous microstructure without the need for costly remelting processes.
In which applications does molybdenum segregation become critical and why?
In gas-turbine components such as seals, retaining rings and casings, where a low and predictable coefficient of thermal expansion is required. Segregation creates zones with different properties that can generate distortion or cracks during thermal cycles.
What is the main production trade-off in adopting additive manufacturing to eliminate segregation?
You must invest in specialized AM machines, develop process parameters specific to each alloy and pass rigorous qualifications. In addition, production speeds are lower than those of traditional casting and post-process machining is often required.
How does chemical segregation concretely manifest in conventionally cast components?
In metallographic sections visible dendritic patterns appear, with lighter or darker areas indicating different molybdenum concentrations. These patterns highlight the non-uniformity that can compromise the mechanical properties of the part.
What direct benefits does a gas-turbine manufacturer obtain by switching to 3D printing optimized for Haynes® 242®?
It eliminates remelting steps, shortens production cycles and delivers components with uniform microstructure right after standard heat treatments. This ensures tighter thermal tolerances, better engine efficiency and longer component life.