ACMER GE1: doppia sorgente laser per marcatura versatile su banco
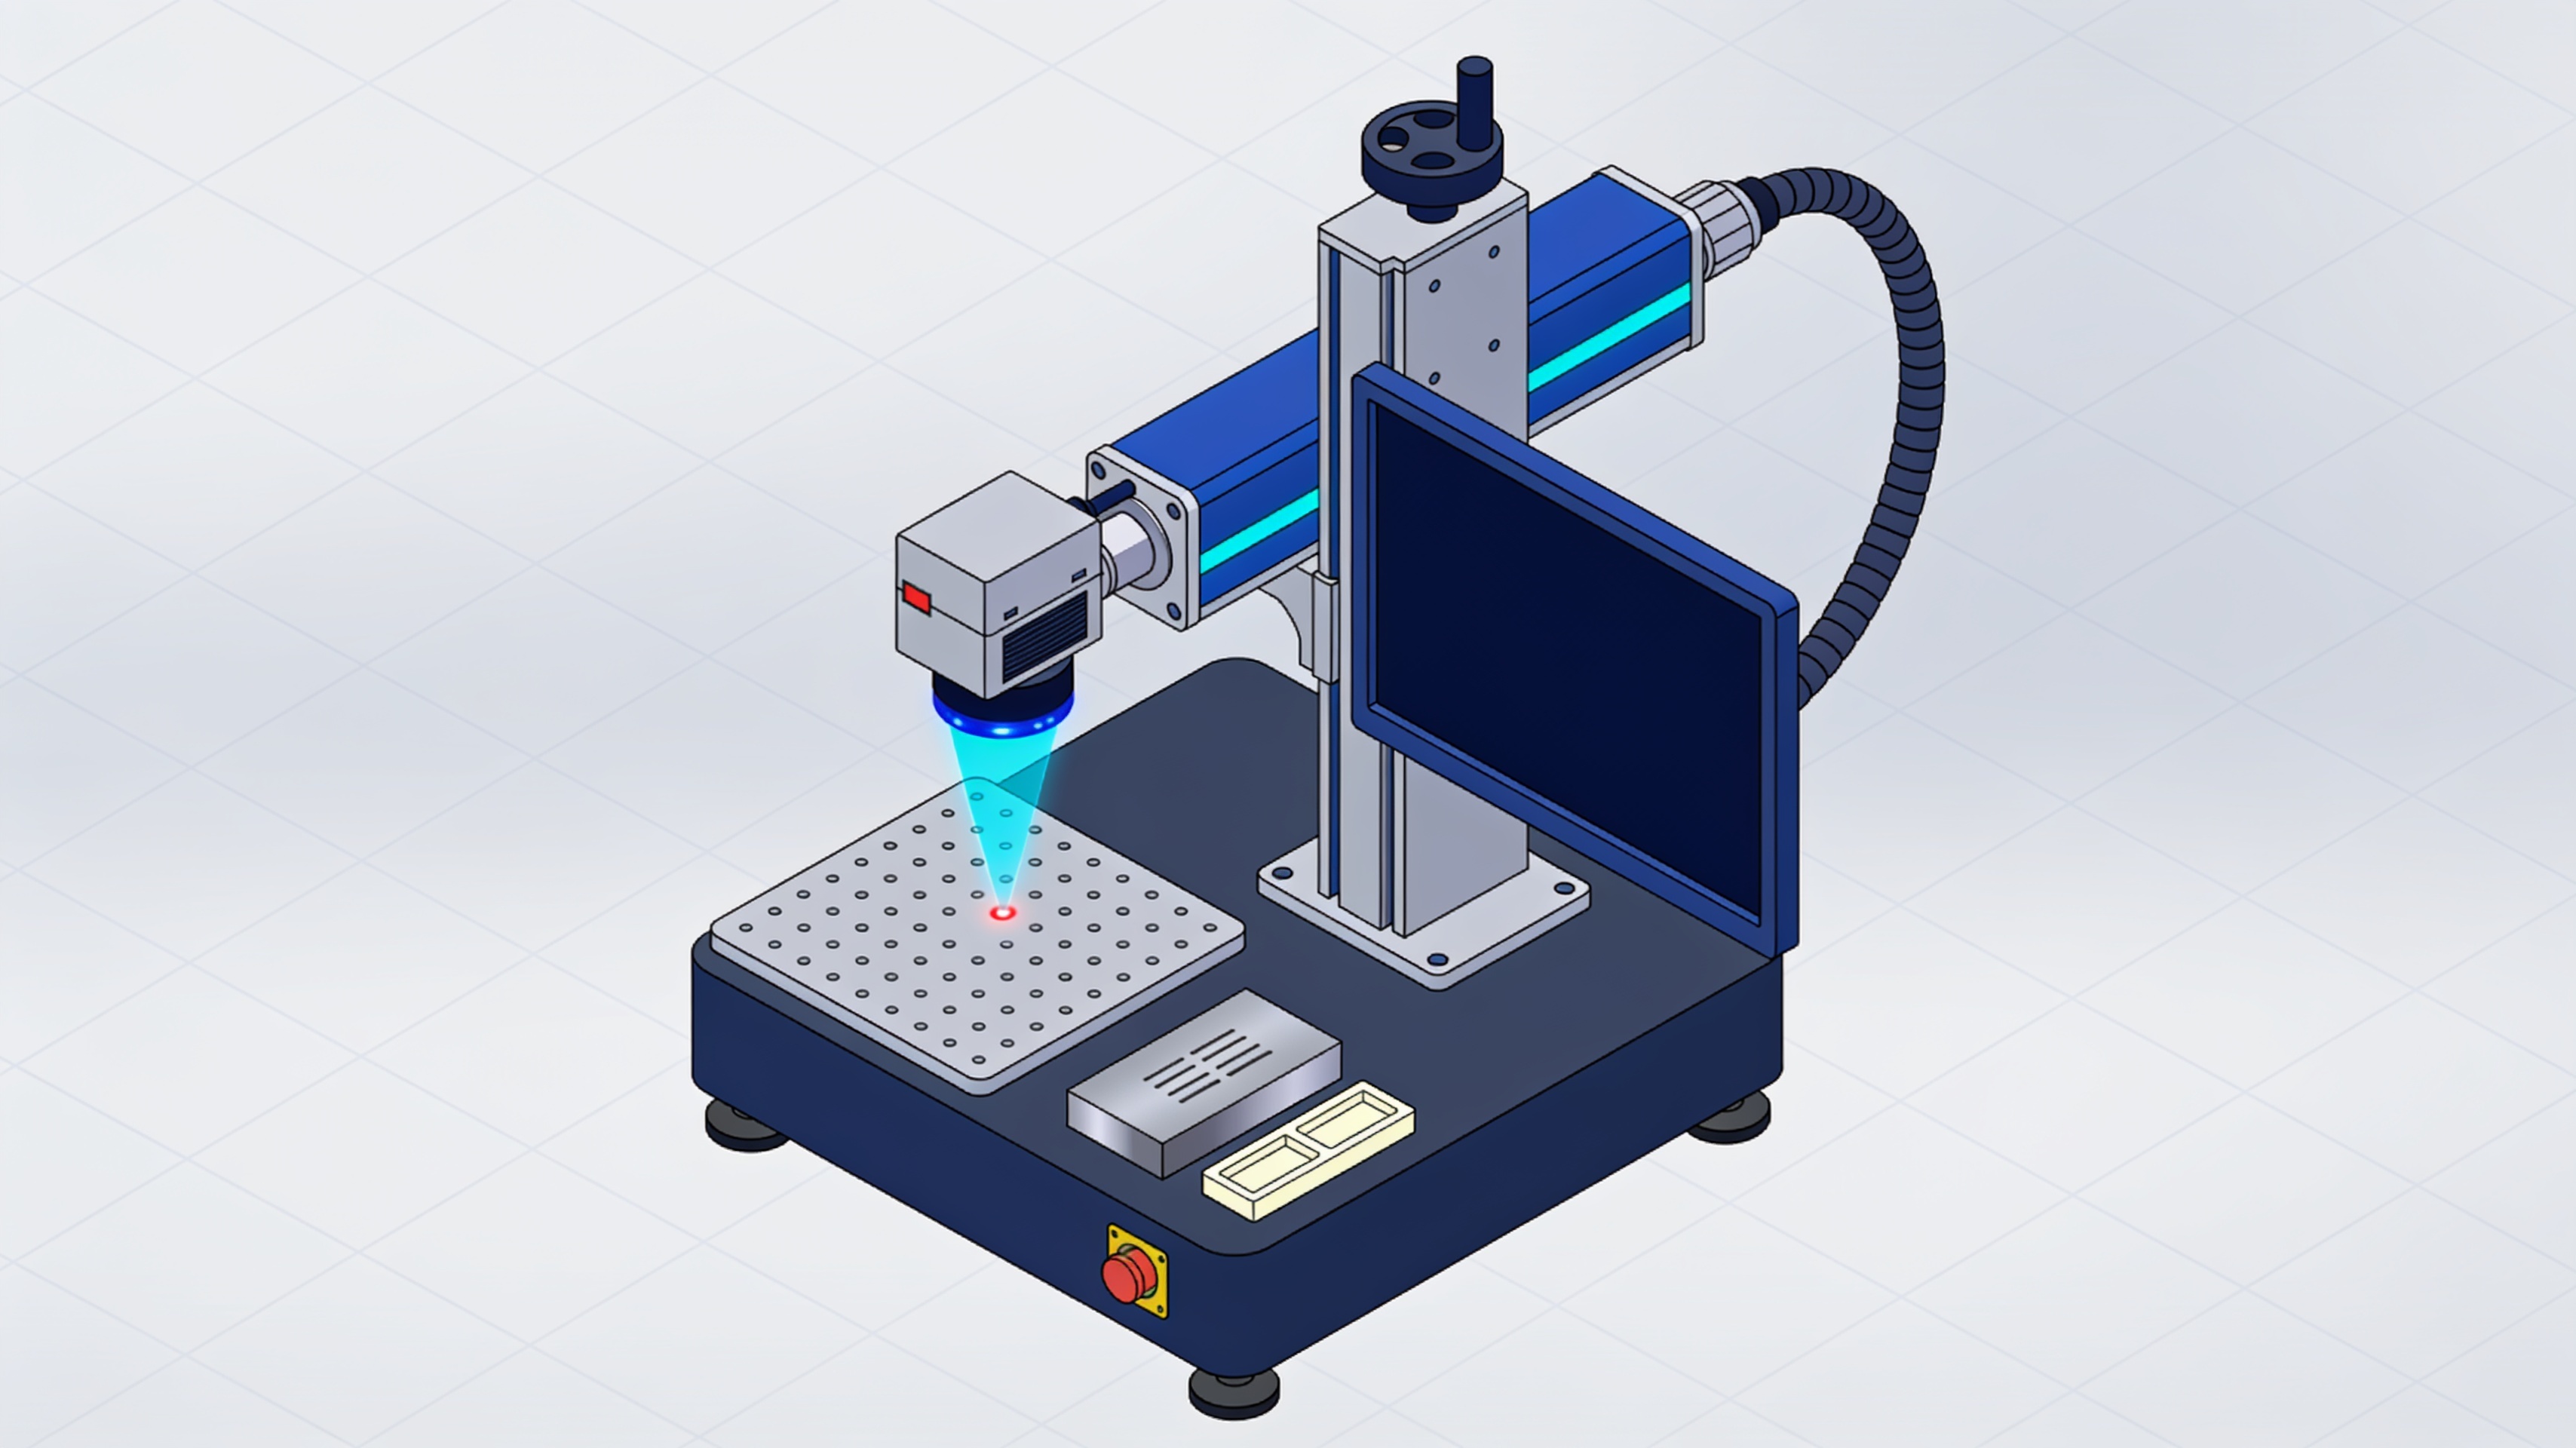
L’incisore da banco ACMER GE1 integra due tecnologie laser distinte: un diodo blu da 10 W e un infrarosso da 2 W. La combinazione punta a coprire materiali organici, plastiche e metalli con un sistema galvanometrico compatto.
ACMER ha presentato il GE1, un incisore laser da banco che riunisce due sorgenti laser in una sola macchina. Il dispositivo combina un diodo blu da 10 W per materiali organici e opachi con un laser infrarosso da 2 W orientato alla marcatura di metalli e determinate plastiche.
La scelta di integrare entrambe le sorgenti risponde a limiti fisici che non si risolvono semplicemente aumentando la potenza. La lunghezza d’onda e l’assorbimento del materiale determinano l’accoppiamento dell’energia alla superficie.
- Diodo blu da 10 W per marcatura e taglio di materiali organici e opachi
- Laser infrarosso da 2 W per marcatura di metalli e plastiche selezionate
- Sistema galvanometrico con velocità fino a 5.000 mm/s
- Campo di lavoro 105 × 105 mm, estendibile a 105 × 370 mm
- Asse Z motorizzato con messa a fuoco automatizzata
Due lunghezze d’onda, due applicazioni
Il diodo blu e l’infrarosso non sono intercambiabili: ogni sorgente risponde a esigenze specifiche legate all’assorbimento del materiale.
Una lamina metallica riflettente può rispondere poco a un diodo visibile e reagire diversamente all’infrarosso. Il comportamento dipende da lega, finitura, eventuali trattamenti e parametri di processo.
Il diodo blu da 10 W è destinato alla marcatura e, entro limiti dipendenti dal materiale, al taglio di supporti organici e opachi. L’infrarosso da 2 W si concentra sulla marcatura di metalli e di determinate plastiche.
Scansione galvanometrica: velocità senza masse in movimento
Il sistema galvo devia il fascio attraverso specchi orientabili, eliminando l’inerzia dei carrelli cartesiani.
A differenza degli incisori cartesiani che muovono una testina lungo due assi, il sistema galvanometrico devia il fascio attraverso specchi orientabili. Il movimento degli specchi può essere molto rapido perché non richiede di accelerare la massa di un carrello.
ACMER dichiara una velocità massima di incisione fino a 5.000 mm/s. Il valore non rappresenta una velocità costante in ogni disegno, materiale o impostazione di qualità.
Il campo nominale di lavoro è di 105 × 105 mm, estendibile con accessorio a 105 × 370 mm. Un oggetto lungo può richiedere riposizionamenti o avanzamento coordinato e verifica della registrazione delle passate.
Gestione della messa a fuoco e anteprima
L’asse Z motorizzato automatizza la regolazione dell’altezza focale dopo l’indicazione dello spessore del pezzo.
Il GE1 integra un asse Z motorizzato per l’altezza focale. Il produttore pubblicizza una procedura di messa a fuoco automatizzata dopo l’indicazione dello spessore del pezzo.
È importante distinguere la regolazione della quota dalla misura in tempo reale del profilo di un oggetto complesso. Non è documentato un sistema di scansione tridimensionale delle superfici.
La funzione di anteprima del contorno aiuta a centrare il lavoro e a verificare gli ingombri prima di esporre il materiale al fascio. Su elementi curvi o non planari la profondità di fuoco e l’eventuale utilizzo dell’accessorio rotativo diventano determinanti.
Una scritta scura su un metallo non dimostra necessariamente rimozione di materiale. Alcuni processi producono ossidazione o variazioni superficiali; altri provocano ablazione effettiva. Sono fenomeni diversi, con differenti resistenza all’usura, contrasto e possibilità di ripetizione.
Limiti della sorgente infrarosso da 2 W
Un IR da 2 W non sostituisce sistemi a fibra o MOPA di potenza superiore per incisioni profonde o lavorazioni industriali intense.
La potenza della sorgente infrarosso del GE1 è orientata a marcature superficiali. Un laser IR da 2 W non va presentato come sostituto diretto di sistemi a fibra o MOPA di potenza superiore per incisioni profonde o lavorazioni industriali intense.
La differenza tra marcare e incidere in profondità è sostanziale. Alcuni processi producono ossidazione, variazioni superficiali o cambiamenti ottici. Altri provocano ablazione effettiva, con differenti resistenza all’usura, contrasto e possibilità di ripetizione.
Posizionamento di mercato
Il GE1 si rivolge a laboratori maker e service additivi che cercano versatilità su banco senza investimenti in sistemi laser industriali dedicati.
L’integrazione di due sorgenti in un dispositivo da banco rappresenta un compromesso tra versatilità e specializzazione. La macchina punta a coprire esigenze di marcatura su materiali diversi senza richiedere l’acquisto di sistemi laser separati.
Il campo di lavoro limitato e la potenza contenuta della sorgente infrarosso definiscono un posizionamento orientato a prototipia, personalizzazione e piccole serie piuttosto che a produzioni industriali ad alta intensità.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Q&A
Quali sorgenti laser integra l'ACMER GE1?
Il GE1 integra due sorgenti distinte: un diodo blu da 10 W per materiali organici e opachi e un laser infrarosso da 2 W orientato alla marcatura di metalli e determinate plastiche. Le due sorgenti non sono intercambiabili e rispondono a esigenze legate all'assorbimento del materiale.
Perché servono due lunghezze d'onda invece di aumentare la potenza?
I limiti fisici non si risolvono semplicemente aumentando la potenza: lunghezza d'onda e assorbimento del materiale determinano l'accoppiamento dell'energia alla superficie. Una lamina metallica riflettente può rispondere poco a un diodo visibile e reagire diversamente all'infrarosso, in base a lega, finitura, trattamenti e parametri di processo.
Qual è la velocità massima dichiarata e cosa significa?
ACMER dichiara una velocità massima di incisione fino a 5.000 mm/s grazie al sistema galvanometrico, che devia il fascio tramite specchi orientabili senza muovere carrelli. Il valore non rappresenta una velocità costante in ogni disegno, materiale o impostazione di qualità.
Qual è il campo di lavoro del GE1 ed è estendibile?
Il campo nominale di lavoro è di 105 × 105 mm ed è estendibile con un accessorio a 105 × 370 mm. Un oggetto lungo può richiedere riposizionamenti o avanzamento coordinato, con verifica della registrazione delle passate.
Come gestisce il GE1 la messa a fuoco?
Il GE1 integra un asse Z motorizzato che automatizza la regolazione dell'altezza focale dopo l'indicazione dello spessore del pezzo. Questo semplifica la messa a fuoco rispetto alla regolazione manuale.