ACMER GE1: Doppelte Laserquelle für vielseitige Markierung auf dem Tisch
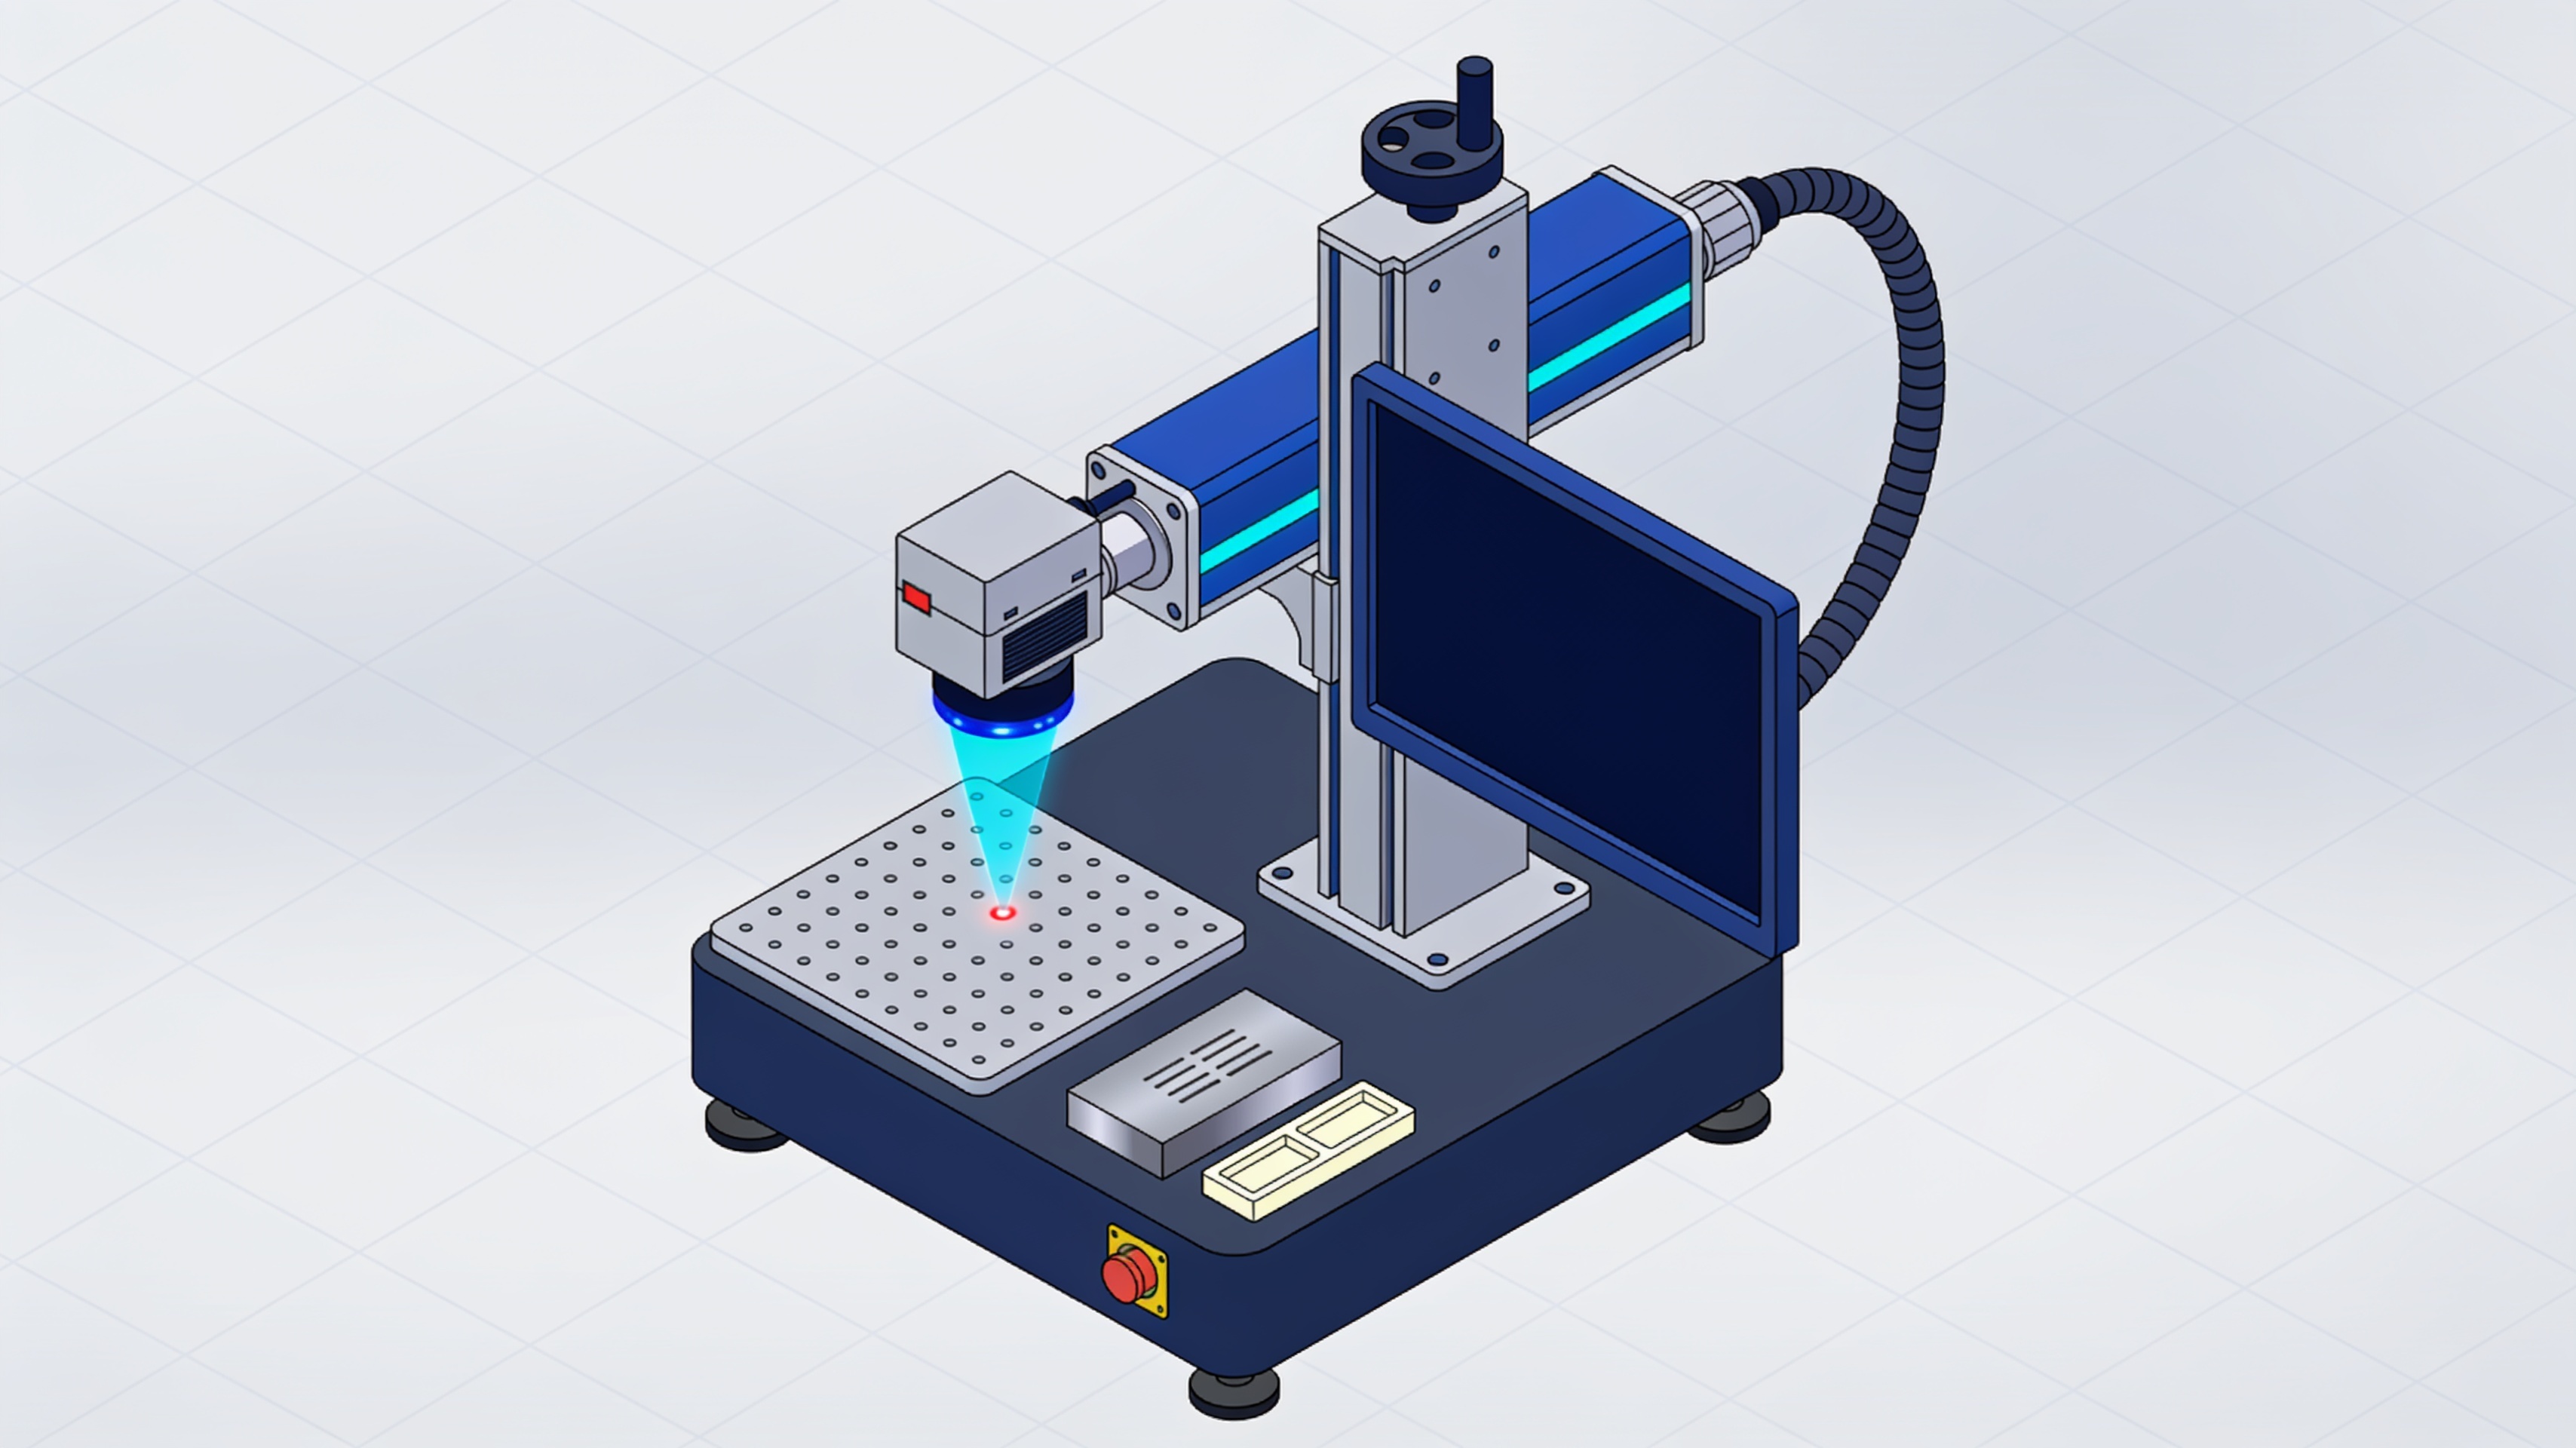
Der Tisch-Lasergravierer ACMER GE1 integriert zwei unterschiedliche Lasertechnologien: einen 10-W-Blau-Diodenlaser und einen 2-W-Infrarotlaser. Die Kombination zielt darauf ab, organische Materialien, Kunststoffe und Metalle mit einem kompakten galvanometrischen System abzudecken.
ACMER hat den GE1 vorgestellt, einen Tisch-Lasergravierer, der zwei Laserquellen in einer einzigen Maschine vereint. Das Gerät kombiniert einen 10-W-Blau-Diodenlaser für organische und opake Materialien mit einem 2-W-Infrarotlaser, der auf die Markierung von Metallen und bestimmten Kunststoffen ausgerichtet ist.
Die Entscheidung, beide Quellen zu integrieren, reagiert auf physikalische Grenzen, die sich nicht einfach durch eine Erhöhung der Leistung lösen lassen. Wellenlänge und Materialabsorption bestimmen die Einkopplung der Energie in die Oberfläche.
- 10-W-Blau-Diodenlaser zum Markieren und Schneiden organischer und opaker Materialien
- 2-W-Infrarotlaser zum Markieren von Metallen und ausgewählten Kunststoffen
- Galvanometrisches System mit Geschwindigkeiten von bis zu 5.000 mm/s
- Arbeitsfeld 105 × 105 mm, erweiterbar auf 105 × 370 mm
- Motorisierte Z-Achse mit automatischer Fokussierung
Zwei Wellenlängen, zwei Anwendungen
Der blaue Diodenlaser und der Infrarotlaser sind nicht austauschbar: Jede Quelle erfüllt spezifische Anforderungen im Zusammenhang mit der Materialabsorption.
Ein reflektierendes Metallblech kann auf einen sichtbaren Diodenlaser kaum ansprechen und auf Infrarot anders reagieren. Das Verhalten hängt von Legierung, Oberflächenbeschaffenheit, eventuellen Behandlungen und Prozessparametern ab.
Der blaue Diodenlaser mit 10 W ist für die Markierung und, innerhalb materialabhängiger Grenzen, für das Schneiden organischer und opaker Träger bestimmt. Der Infrarotlaser mit 2 W konzentriert sich auf die Markierung von Metallen und bestimmten Kunststoffen.
Galvanometrische Abtastung: Geschwindigkeit ohne bewegte Massen
Das Galvo-System lenkt den Strahl über ausrichtbare Spiegel ab und eliminiert die Trägheit kartesischer Schlitten.
Im Gegensatz zu kartesischen Graviermaschinen, die einen Kopf entlang zweier Achsen bewegen, lenkt das galvanometrische System den Strahl über ausrichtbare Spiegel ab. Die Bewegung der Spiegel kann sehr schnell sein, da keine Masse eines Schlittens beschleunigt werden muss.
ACMER gibt eine maximale Gravurgeschwindigkeit von bis zu 5.000 mm/s an. Der Wert stellt keine konstante Geschwindigkeit bei jedem Design, Material oder jeder Qualitätseinstellung dar.
Das nominale Arbeitsfeld beträgt 105 × 105 mm und ist mit Zubehör auf 105 × 370 mm erweiterbar. Ein langes Objekt kann Neupositionierungen oder einen koordinierten Vorschub sowie die Überprüfung der Passerung der Durchgänge erfordern.
Fokussteuerung und Vorschau
Die motorisierte Z-Achse automatisiert die Einstellung der Fokushöhe nach Eingabe der Werkstückdicke.
Der GE1 integriert eine motorisierte Z-Achse für die Fokushöhe. Der Hersteller bewirbt ein automatisiertes Fokussierverfahren nach Eingabe der Werkstückdicke.
Es ist wichtig, die Einstellung der Höhe von der Echtzeitmessung des Profils eines komplexen Objekts zu unterscheiden. Ein dreidimensionales Oberflächenscansystem ist nicht dokumentiert.
Die Konturvorschaufunktion hilft, das Werkstück zu zentrieren und die Abmessungen zu prüfen, bevor das Material dem Strahl ausgesetzt wird. Bei gekrümmten oder nicht planaren Elementen werden die Schärfentiefe und die eventuelle Verwendung des Rotationszubehörs entscheidend.
Eine dunkle Beschriftung auf einem Metall beweist nicht unbedingt einen Materialabtrag. Einige Prozesse erzeugen Oxidation oder Oberflächenveränderungen; andere bewirken eine tatsächliche Ablation. Es sind unterschiedliche Phänomene mit unterschiedlicher Verschleißfestigkeit, unterschiedlichem Kontrast und unterschiedlicher Wiederholbarkeit.
Grenzen der 2-W-Infrarotquelle
Eine 2-W-IR-Quelle ersetzt keine Faser- oder MOPA-Systeme mit höherer Leistung für tiefe Gravuren oder intensive industrielle Bearbeitungen.
Die Leistung der Infrarotquelle des GE1 ist auf Oberflächenmarkierungen ausgerichtet. Ein 2-W-IR-Laser sollte nicht als direkter Ersatz für Faser- oder MOPA-Systeme mit höherer Leistung für tiefe Gravuren oder intensive industrielle Bearbeitungen dargestellt werden.
Der Unterschied zwischen Markieren und Tiefgravieren ist wesentlich. Einige Prozesse erzeugen Oxidation, Oberflächenveränderungen oder optische Veränderungen. Andere bewirken eine tatsächliche Ablation mit unterschiedlicher Verschleißfestigkeit, unterschiedlichem Kontrast und unterschiedlicher Wiederholbarkeit.
Marktpositionierung
Der GE1 richtet sich an Maker-Labore und additive Serviceanbieter, die Vielseitigkeit auf der Werkbank suchen, ohne in dedizierte industrielle Lasersysteme investieren zu müssen.
Die Integration zweier Quellen in einem Tischgerät stellt einen Kompromiss zwischen Vielseitigkeit und Spezialisierung dar. Die Maschine zielt darauf ab, Markierungsanforderungen auf verschiedenen Materialien abzudecken, ohne den Kauf separater Lasersysteme zu erfordern.
Das begrenzte Arbeitsfeld und die begrenzte Leistung der Infrarotquelle definieren eine Positionierung, die auf Prototyping, Personalisierung und Kleinserien ausgerichtet ist, statt auf industrielle Produktionen mit hoher Intensität.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Welche Laserquellen integriert der ACMER GE1?
Der GE1 integriert zwei unterschiedliche Quellen: eine blaue Diode mit 10 W für organische und opake Materialien sowie einen Infrarotlaser mit 2 W, der auf die Markierung von Metallen und bestimmten Kunststoffen ausgerichtet ist. Die beiden Quellen sind nicht austauschbar und entsprechen Anforderungen, die mit der Absorption des Materials zusammenhängen.
Warum sind zwei Wellenlängen nötig, statt die Leistung zu erhöhen?
Physikalische Grenzen lassen sich nicht einfach durch eine Erhöhung der Leistung überwinden: Wellenlänge und Absorption des Materials bestimmen die Ankopplung der Energie an die Oberfläche. Ein reflektierendes Metallblech kann auf eine sichtbare Diode kaum reagieren und auf Infrarot anders ansprechen, je nach Legierung, Oberflächenbeschaffenheit, Behandlungen und Prozessparametern.
Welche maximale Geschwindigkeit wird angegeben und was bedeutet sie?
ACMER gibt dank des galvanometrischen Systems eine maximale Gravurgeschwindigkeit von bis zu 5.000 mm/s an, das den Strahl über ausrichtbare Spiegel ablenkt, ohne Schlitten zu bewegen. Der Wert stellt keine konstante Geschwindigkeit bei jedem Motiv, Material oder Qualitätseinstellung dar.
Wie groß ist das Arbeitsfeld des GE1 und ist es erweiterbar?
Das nominale Arbeitsfeld beträgt 105 × 105 mm und ist mit einem Zubehörteil auf 105 × 370 mm erweiterbar. Ein langes Objekt kann ein Neupositionieren oder einen koordinierten Vorschub erfordern, mit Überprüfung der Registerhaltigkeit der Durchgänge.
Wie handhabt der GE1 die Fokussierung?
Der GE1 integriert eine motorisierte Z-Achse, die die Einstellung der Fokusebene nach Angabe der Werkstückdicke automatisiert. Dies vereinfacht die Fokussierung im Vergleich zur manuellen Einstellung.