ACMER GE1 : double source laser pour un marquage polyvalent sur établi
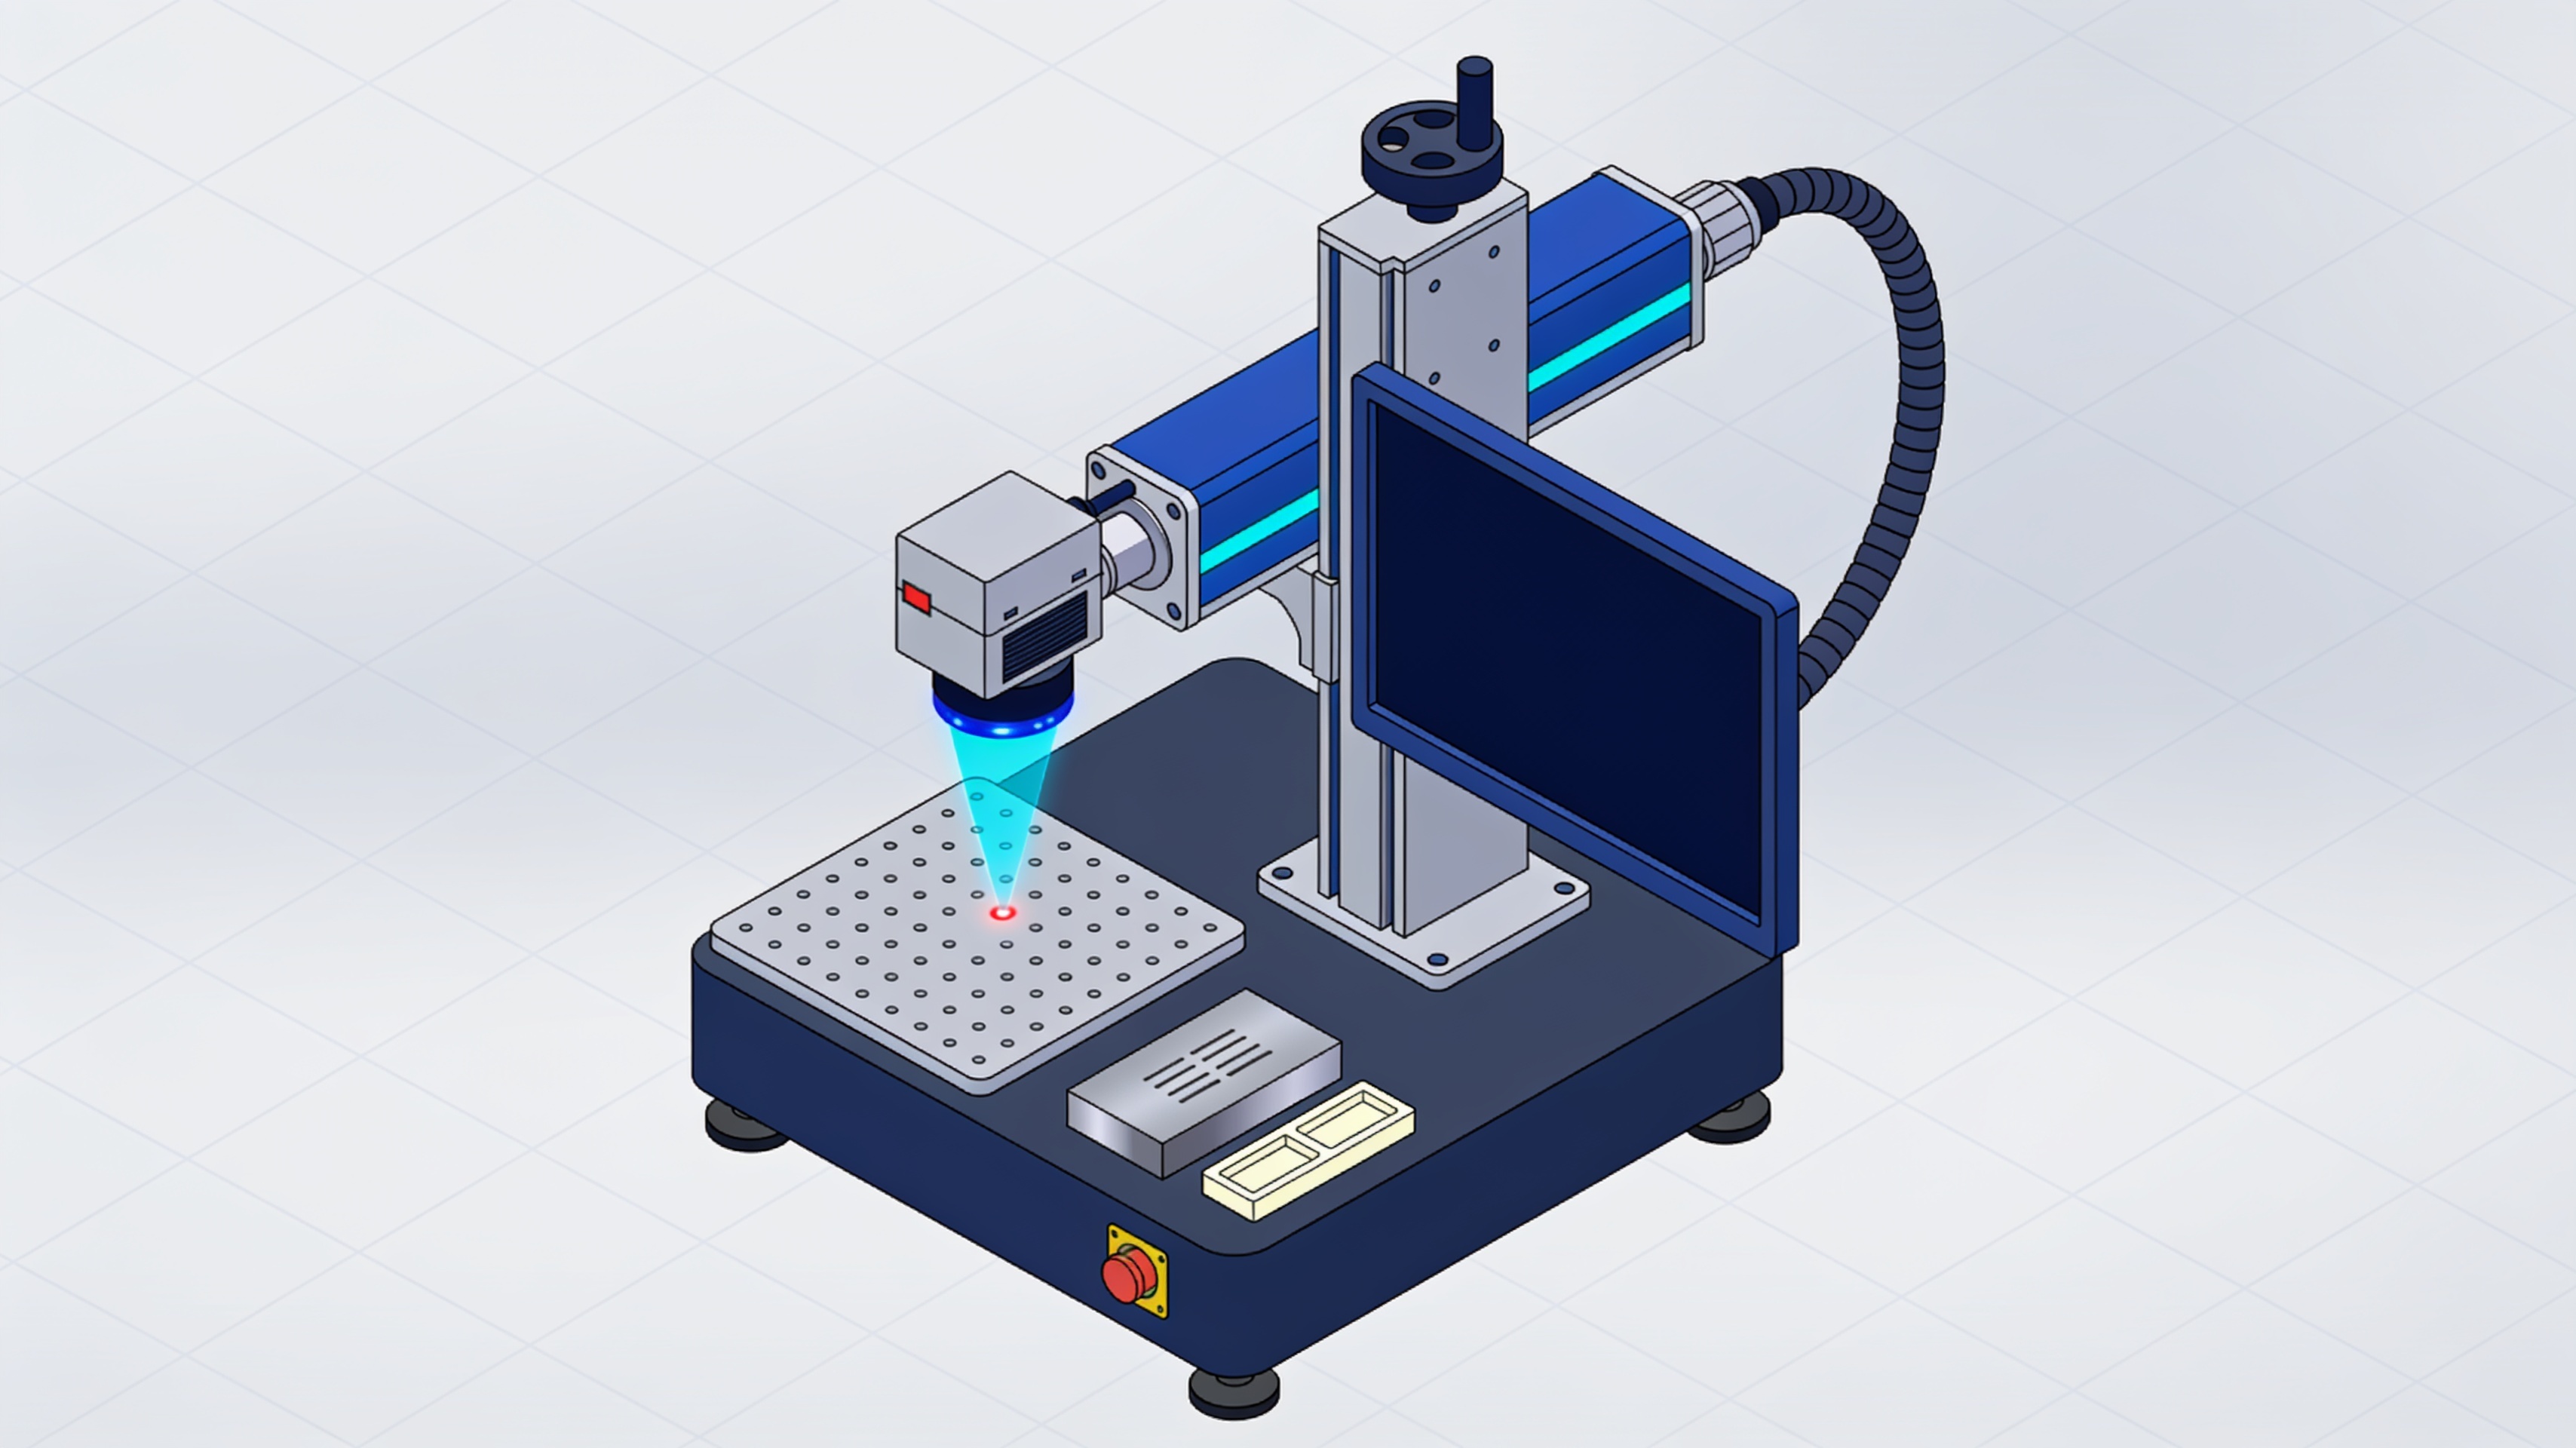
La graveuse de bureau ACMER GE1 intègre deux technologies laser distinctes : une diode bleue de 10 W et un infrarouge de 2 W. La combinaison vise à couvrir les matériaux organiques, les plastiques et les métaux avec un système galvanométrique compact.
ACMER a présenté le GE1, une graveuse laser de bureau qui réunit deux sources laser dans une seule machine. Le dispositif combine une diode bleue de 10 W pour les matériaux organiques et opaques avec un laser infrarouge de 2 W destiné au marquage des métaux et de certaines plastiques.
Le choix d'intégrer les deux sources répond à des limites physiques qui ne se résolvent pas simplement en augmentant la puissance. La longueur d'onde et l'absorption du matériau déterminent le couplage de l'énergie à la surface.
- Diode bleue de 10 W pour le marquage et la découpe de matériaux organiques et opaques
- Laser infrarouge de 2 W pour le marquage des métaux et de plastiques sélectionnées
- Système galvanométrique avec une vitesse allant jusqu'à 5 000 mm/s
- Zone de travail 105 × 105 mm, extensible à 105 × 370 mm
- Axe Z motorisé avec mise au point automatisée
Deux longueurs d’onde, deux applications
La diode bleue et l’infrarouge ne sont pas interchangeables : chaque source répond à des besoins spécifiques liés à l’absorption du matériau.
Une feuille métallique réfléchissante peut répondre faiblement à une diode visible et réagir différemment à l’infrarouge. Le comportement dépend de l’alliage, de la finition, des éventuels traitements et des paramètres de processus.
La diode bleue de 10 W est destinée au marquage et, dans les limites dépendant du matériau, à la découpe de supports organiques et opaques. L’infrarouge de 2 W se concentre sur le marquage des métaux et de certaines matières plastiques.
Balayage galvanométrique : vitesse sans masses en mouvement
Le système galvo dévie le faisceau au moyen de miroirs orientables, en éliminant l’inertie des chariots cartésiens.
Contrairement aux graveurs cartésiens qui déplacent une tête le long de deux axes, le système galvanométrique dévie le faisceau au moyen de miroirs orientables. Le mouvement des miroirs peut être très rapide car il ne nécessite pas d’accélérer la masse d’un chariot.
ACMER déclare une vitesse de gravure maximale allant jusqu’à 5 000 mm/s. Cette valeur ne représente pas une vitesse constante pour chaque dessin, matériau ou réglage de qualité.
Le champ de travail nominal est de 105 × 105 mm, extensible avec un accessoire à 105 × 370 mm. Un objet long peut nécessiter des repositionnements ou une avance coordonnée et une vérification de l’alignement des passes.
Gestion de la mise au point et de l’aperçu
L’axe Z motorisé automatise le réglage de la hauteur focale après l’indication de l’épaisseur de la pièce.
Le GE1 intègre un axe Z motorisé pour la hauteur focale. Le fabricant annonce une procédure de mise au point automatisée après l’indication de l’épaisseur de la pièce.
Il est important de distinguer le réglage de la cote de la mesure en temps réel du profil d’un objet complexe. Aucun système de numérisation tridimensionnelle des surfaces n’est documenté.
La fonction d’aperçu du contour aide à centrer le travail et à vérifier les encombrements avant d’exposer le matériau au faisceau. Sur des éléments courbes ou non plans, la profondeur de foyer et l’éventuelle utilisation de l’accessoire rotatif deviennent déterminantes.
Une inscription sombre sur un métal ne démontre pas nécessairement une élimination de matière. Certains procédés produisent une oxydation ou des variations de surface ; d’autres provoquent une ablation effective. Ce sont des phénomènes différents, avec une résistance à l’usure, un contraste et des possibilités de répétition différents.
Limites de la source infrarouge de 2 W
Un IR de 2 W ne remplace pas les systèmes à fibre ou MOPA de puissance supérieure pour des gravures profondes ou des usinages industriels intensifs.
La puissance de la source infrarouge du GE1 est orientée vers des marquages superficiels. Un laser IR de 2 W ne doit pas être présenté comme un substitut direct des systèmes à fibre ou MOPA de puissance supérieure pour des gravures profondes ou des usinages industriels intensifs.
La différence entre marquer et graver en profondeur est substantielle. Certains processus produisent une oxydation, des variations de surface ou des changements optiques. D'autres provoquent une ablation effective, avec une résistance à l'usure, un contraste et des possibilités de répétition différents.
Positionnement de marché
Le GE1 s'adresse aux laboratoires maker et aux services de fabrication additive qui recherchent une polyvalence sur établi sans investissement dans des systèmes laser industriels dédiés.
L'intégration de deux sources dans un dispositif de table représente un compromis entre polyvalence et spécialisation. La machine vise à couvrir les besoins de marquage sur différents matériaux sans nécessiter l'achat de systèmes laser séparés.
La zone de travail limitée et la puissance contenue de la source infrarouge définissent un positionnement orienté vers le prototypage, la personnalisation et les petites séries plutôt que vers des productions industrielles à haute intensité.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quelles sources laser l'ACMER GE1 intègre-t-il ?
Le GE1 intègre deux sources distinctes : une diode bleue de 10 W pour les matériaux organiques et opaques et un laser infrarouge de 2 W orienté vers le marquage des métaux et de certaines plastiques. Les deux sources ne sont pas interchangeables et répondent à des besoins liés à l'absorption du matériau.
Pourquoi faut-il deux longueurs d'onde au lieu d'augmenter la puissance ?
Les limites physiques ne se résolvent pas simplement en augmentant la puissance : la longueur d'onde et l'absorption du matériau déterminent le couplage de l'énergie à la surface. Une lame métallique réfléchissante peut peu réagir à une diode visible et réagir différemment à l'infrarouge, selon l'alliage, la finition, les traitements et les paramètres de processus.
Quelle est la vitesse maximale déclarée et que signifie-t-elle ?
ACMER déclare une vitesse maximale de gravure jusqu'à 5 000 mm/s grâce au système galvanométrique, qui dévie le faisceau au moyen de miroirs orientables sans déplacer de chariots. Cette valeur ne représente pas une vitesse constante dans chaque dessin, matériau ou réglage de qualité.
Quel est le champ de travail du GE1 et est-il extensible ?
Le champ nominal de travail est de 105 × 105 mm et il est extensible avec un accessoire à 105 × 370 mm. Un objet long peut nécessiter des repositionnements ou une avance coordonnée, avec vérification de la registration des passes.
Comment le GE1 gère-t-il la mise au point ?
Le GE1 intègre un axe Z motorisé qui automatise le réglage de la hauteur focale après l'indication de l'épaisseur de la pièce. Cela simplifie la mise au point par rapport au réglage manuel.