Strati alternati di PLA e TPU: resistenza meccanica senza blend, ma il machine learning va preso con cautela
Un gruppo di ricercatori del Chaitanya Bharathi Institute of Technology di Hyderabad ha testato un approccio semplice per combinare rigidità e flessibilità in un unico componente stampato: alternare strati di PLA e TPU invece di mescolarli in un filamento composito. Il risultato migliore ha raggiunto 40,8 MPa di resistenza a trazione, ma i modelli predittivi basati su machine learning presentano limiti significativi.
La ricerca, pubblicata nell’agosto 2026 sulla SSRG International Journal of Mechanical Engineering, solleva questioni interessanti sia sul piano dei materiali che su quello della validazione dei dati.
Sandwich polimerico invece di blend: meno problemi, stessa macchina
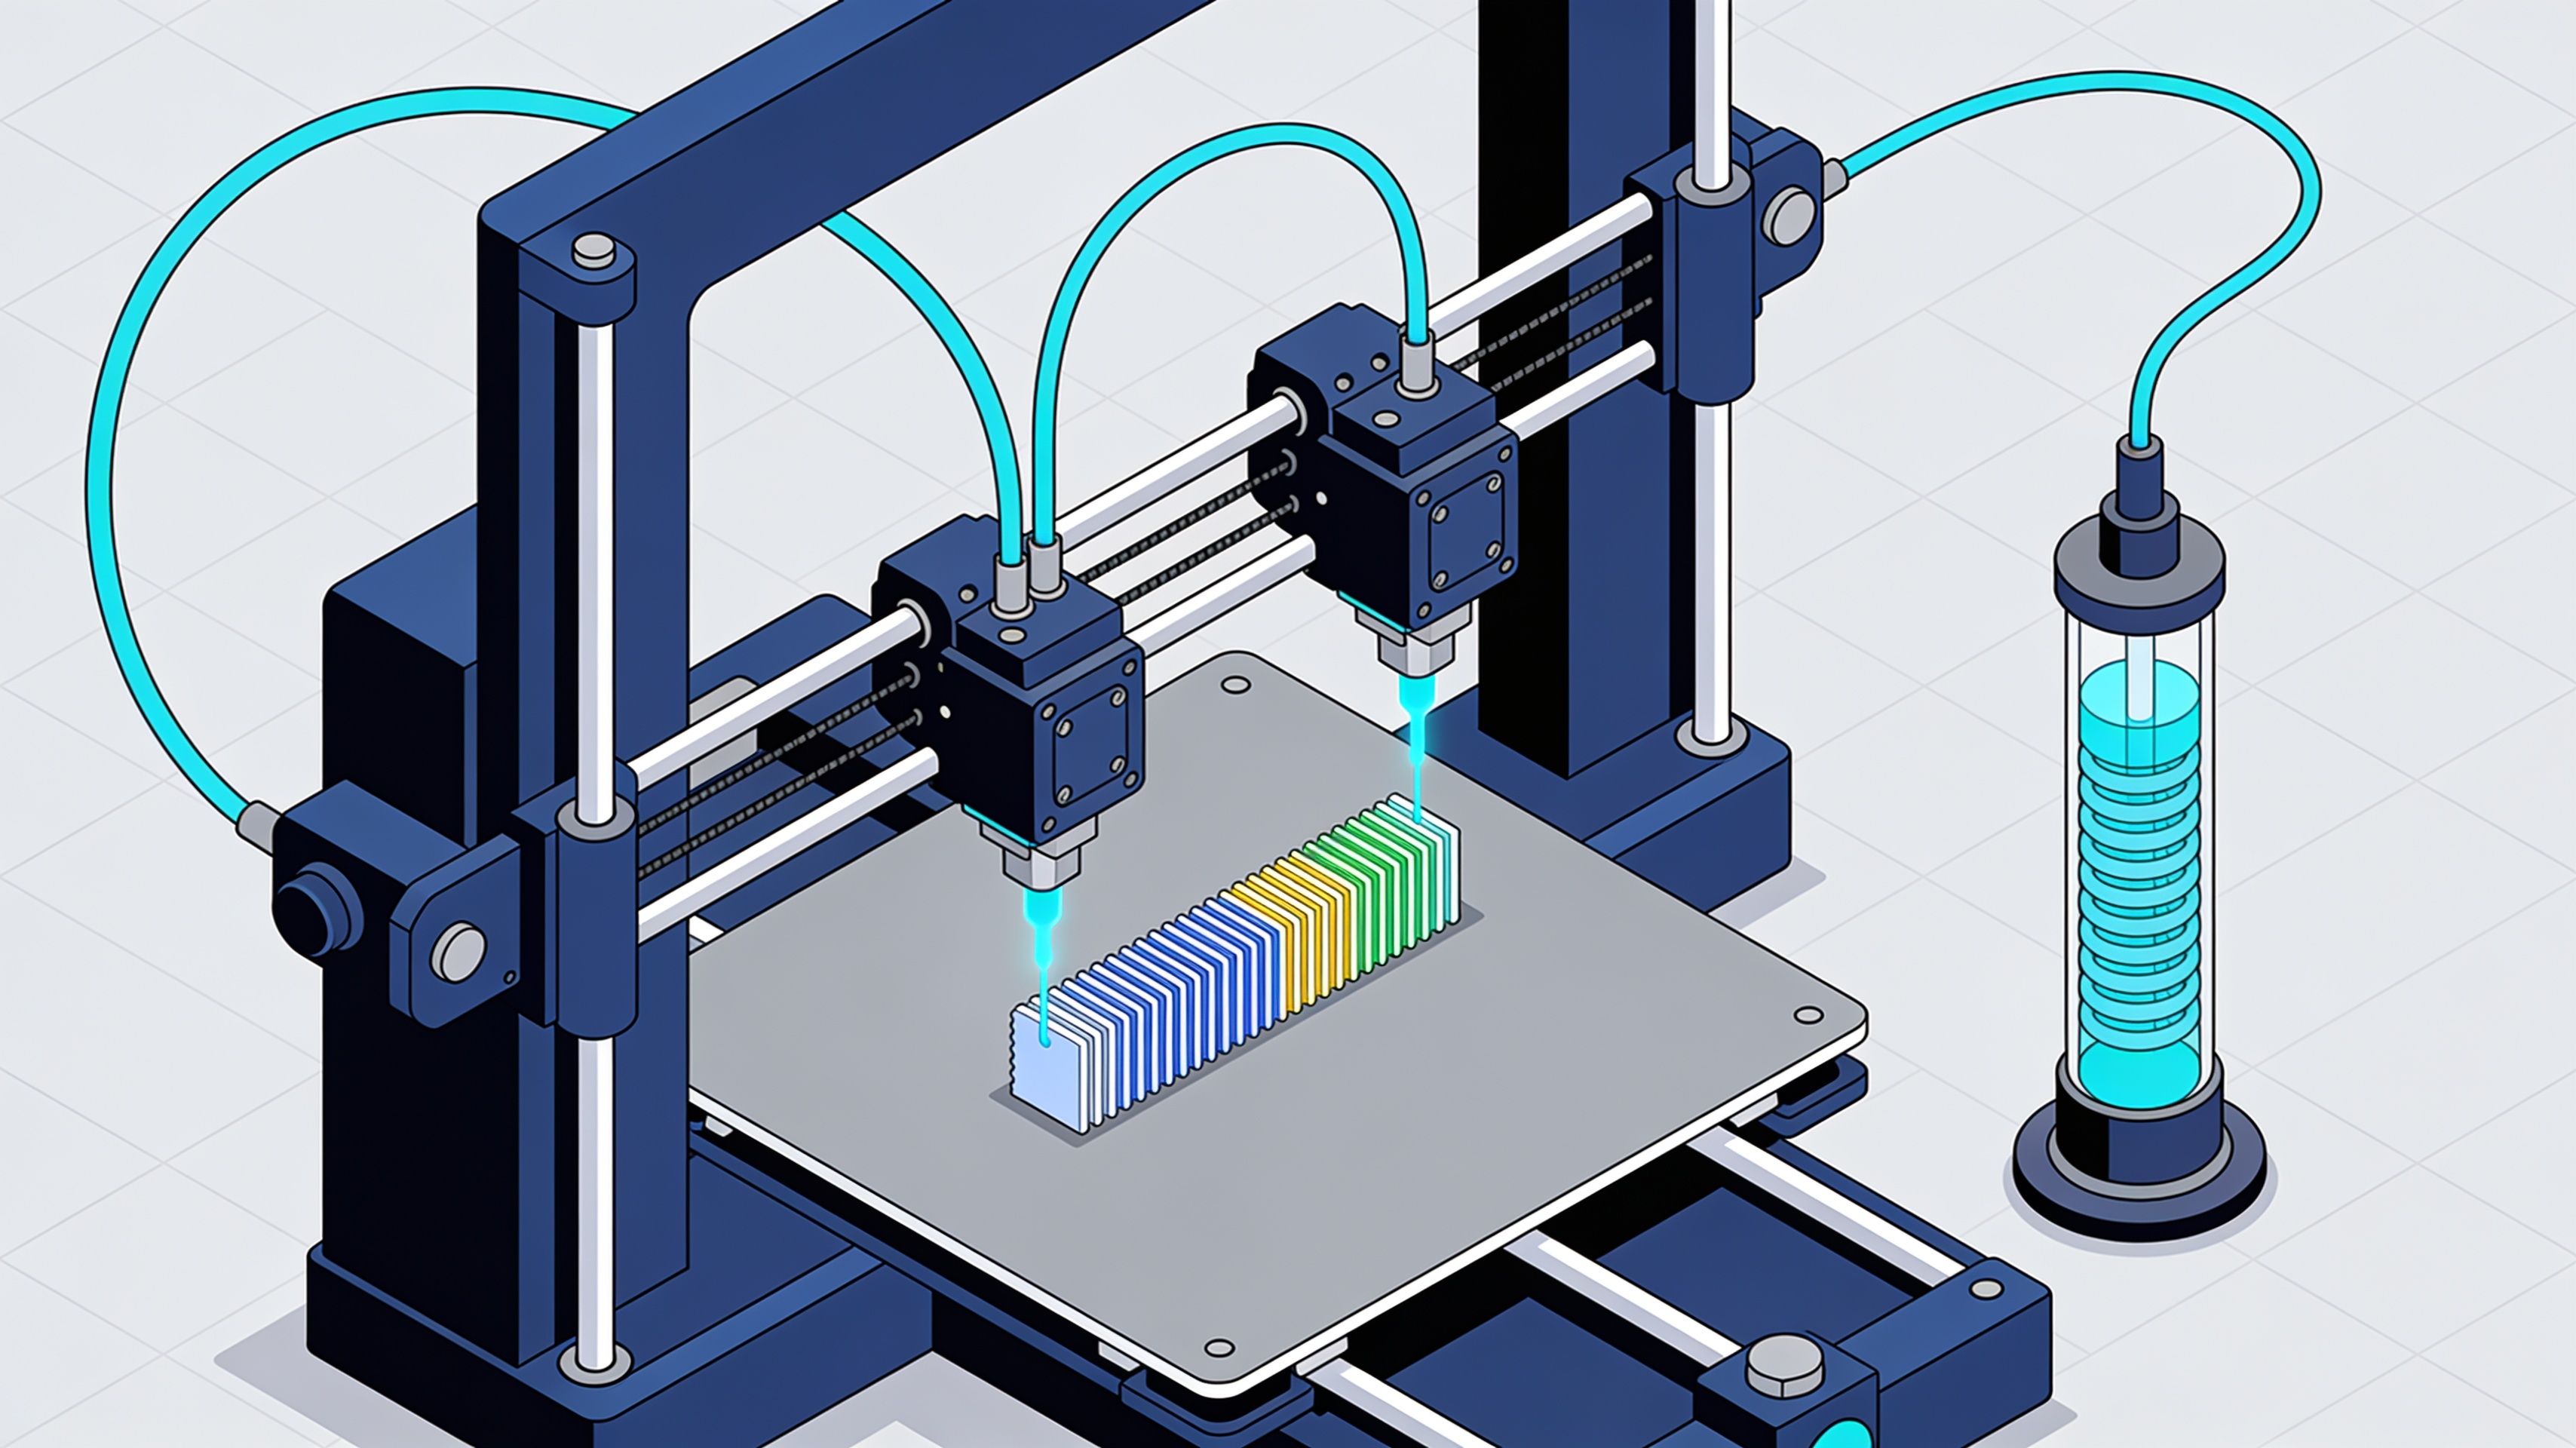
I ricercatori hanno stampato provini con strati alternati di PLA e TPU usando una stampante FFF a doppio estrusore. L’approccio elimina i problemi tipici dei filamenti misti.
Miscelare polimeri diversi crea problemi di compatibilità, dispersione e prevedibilità dopo l’estrusione. La stratificazione richiede solo una macchina FFF con doppio estrusore capace di gestire cambio ugello e purge routine in modo pulito.
I ricercatori hanno utilizzato una AKAR 600 PRO per stampare provini di trazione secondo lo standard ASTM D638. Ogni campione conteneva PLA e TPU in rapporto 1:1, ma non come filamento misto: il componente diventava un sandwich polimerico con strati rigidi e flessibili alternati.
- PLA offre rigidezza e precisione dimensionale ma si rompe in modo fragile
- TPU garantisce flessibilità e resistenza all’abrasione ma non mantiene la forma
- La stratificazione permette di posizionare questi comportamenti attraverso lo spessore del pezzo
- Qualsiasi stampante dual-extrusion può farlo senza filamenti speciali
81 test meccanici con design Taguchi L27
Il team ha variato sei parametri di stampa usando un approccio sperimentale strutturato. La configurazione ottimale ha combinato layer sottili e temperature elevate.
I ricercatori hanno testato diversi parametri usando un design Taguchi L27: spessore layer, velocità di stampa, temperature ugello TPU e PLA, numero di shell e temperatura del piatto. Per ciascuna delle 27 combinazioni hanno stampato tre provini ASTM D638, ottenendo 81 punti dati di trazione.
La configurazione migliore ha utilizzato layer da 0,18 mm, velocità di 45 mm/s, temperature ugello di 240°C per TPU e 230°C per PLA, quattro shell e piatto a 55°C. Questo setup ha raggiunto 40,795 MPa di resistenza a trazione e modulo di Young di 1,188 GPa.
Layer più fini significano più interfacce incollate e meno vuoti. Velocità ridotte danno al materiale più tempo per fondere. Temperature ugello più alte migliorano l’adesione tra layer, anche se portano i soliti compromessi come oozing.
Machine learning con R² quasi perfetto: troppo bello per essere vero
Gli autori hanno addestrato algoritmi di machine learning sui dati sperimentali ottenendo metriche eccezionali. Ma i numeri vanno interpretati con estrema prudenza.
Nella seconda parte del lavoro, i ricercatori hanno utilizzato gli 81 test meccanici per addestrare algoritmi di machine learning. Con XGBoost hanno ottenuto coefficienti R² di 0,9988 per la resistenza a trazione e 0,9971 per il modulo elastico.
Valori così alti sembrano indicare capacità predittiva eccezionale, ma richiedono cautela. I dati provengono da sole 27 combinazioni realmente differenti di parametri, ripetute tre volte ciascuna.
Se le repliche della stessa configurazione sono state distribuite casualmente fra training e test set, il modello potrebbe aver previsto campioni quasi identici a quelli già visti durante l’addestramento. Questo gonfia artificialmente le metriche di accuratezza.
Il lavoro fornisce un ulteriore set sperimentale sul comportamento di strutture PLA/TPU stratificate. Ma rappresenta anche un esempio di quanto sia facile ottenere metriche di machine learning apparentemente straordinarie da dataset sperimentali piccoli e fortemente strutturati.
Applicazioni potenziali e sviluppi futuri
La stratificazione grossolana è solo l’inizio. Slicer futuri potrebbero variare la sequenza di materiali per regione o percorso di carico.
Combinare rigidità e flessibilità attraverso lo spessore del pezzo apre possibilità per custodie protettive, inserti ad assorbimento di energia, impugnature o componenti wearable personalizzati.
Alternare interi layer è un approccio relativamente grezzo. Uno slicer futuro potrebbe variare la sequenza di materiali per regione, percorso di carico o punto di flessione previsto.
Il risultato fisico di 40,8 MPa con determinati parametri merita attenzione. L’affermazione implicita che un modello AI sappia già prevedere con precisione quasi assoluta il comportamento del materiale richiede invece dataset molto più ampi e soprattutto una validazione costruita su configurazioni realmente mai viste.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Q&A
Qual è la differenza tra stratificare PLA e TPU e usare un filamento blend?
La stratificazione alterna strati rigidi di PLA e flessibili di TPU nello stesso componente, evitando i problemi di compatibilità, dispersione e prevedibilità tipici dei filamenti misti. Richiede solo una stampante FFF a doppio estrusore con cambio ugello e purge puliti, senza filamenti speciali.
Quali parametri di stampa hanno dato la resistenza meccanica migliore?
La configurazione ottimale prevedeva layer da 0,18 mm, velocità di 45 mm/s, ugello a 240°C per TPU e 230°C per PLA, quattro shell e piatto a 55°C. Questo setup ha raggiunto 40,795 MPa di resistenza a trazione e modulo di Young di 1,188 GPa.
Come è stato strutturato il piano sperimentale della ricerca?
I ricercatori hanno usato un design Taguchi L27 variando sei parametri: spessore layer, velocità di stampa, temperature ugello TPU e PLA, numero di shell e temperatura del piatto. Per ciascuna delle 27 combinazioni hanno stampato tre provini ASTM D638, ottenendo 81 punti dati di trazione.
Perché layer più sottili e temperature più alte migliorano la resistenza?
Layer più fini creano più interfacce incollate e riducono i vuoti tra gli strati. Velocità ridotte danno al materiale più tempo per fondere, mentre temperature ugello più alte migliorano l'adesione tra i layer successivi.
Quali limiti presentano i modelli di machine learning nello studio?
Nonostante il miglior risultato di 40,8 MPa, i modelli predittivi basati su machine learning mostrano limiti significativi. La ricerca solleva quindi dubbi sia sul piano dei materiali sia su quello della validazione dei dati.