Capas alternas de PLA y TPU: resistencia mecánica sin mezcla, pero el aprendizaje automático debe tomarse con cautela
Un grupo de investigadores del Chaitanya Bharathi Institute of Technology de Hyderabad ha probado un enfoque simple para combinar rigidez y flexibilidad en un único componente impreso: alternar capas de PLA y TPU en lugar de mezclarlos en un filamento compuesto. El mejor resultado alcanzó 40,8 MPa de resistencia a la tracción, pero los modelos predictivos basados en aprendizaje automático presentan limitaciones significativas.
La investigación, publicada en agosto de 2026 en la SSRG International Journal of Mechanical Engineering, plantea cuestiones interesantes tanto en el plano de los materiales como en el de la validación de los datos.
Sándwich polimérico en lugar de mezcla: menos problemas, la misma máquina
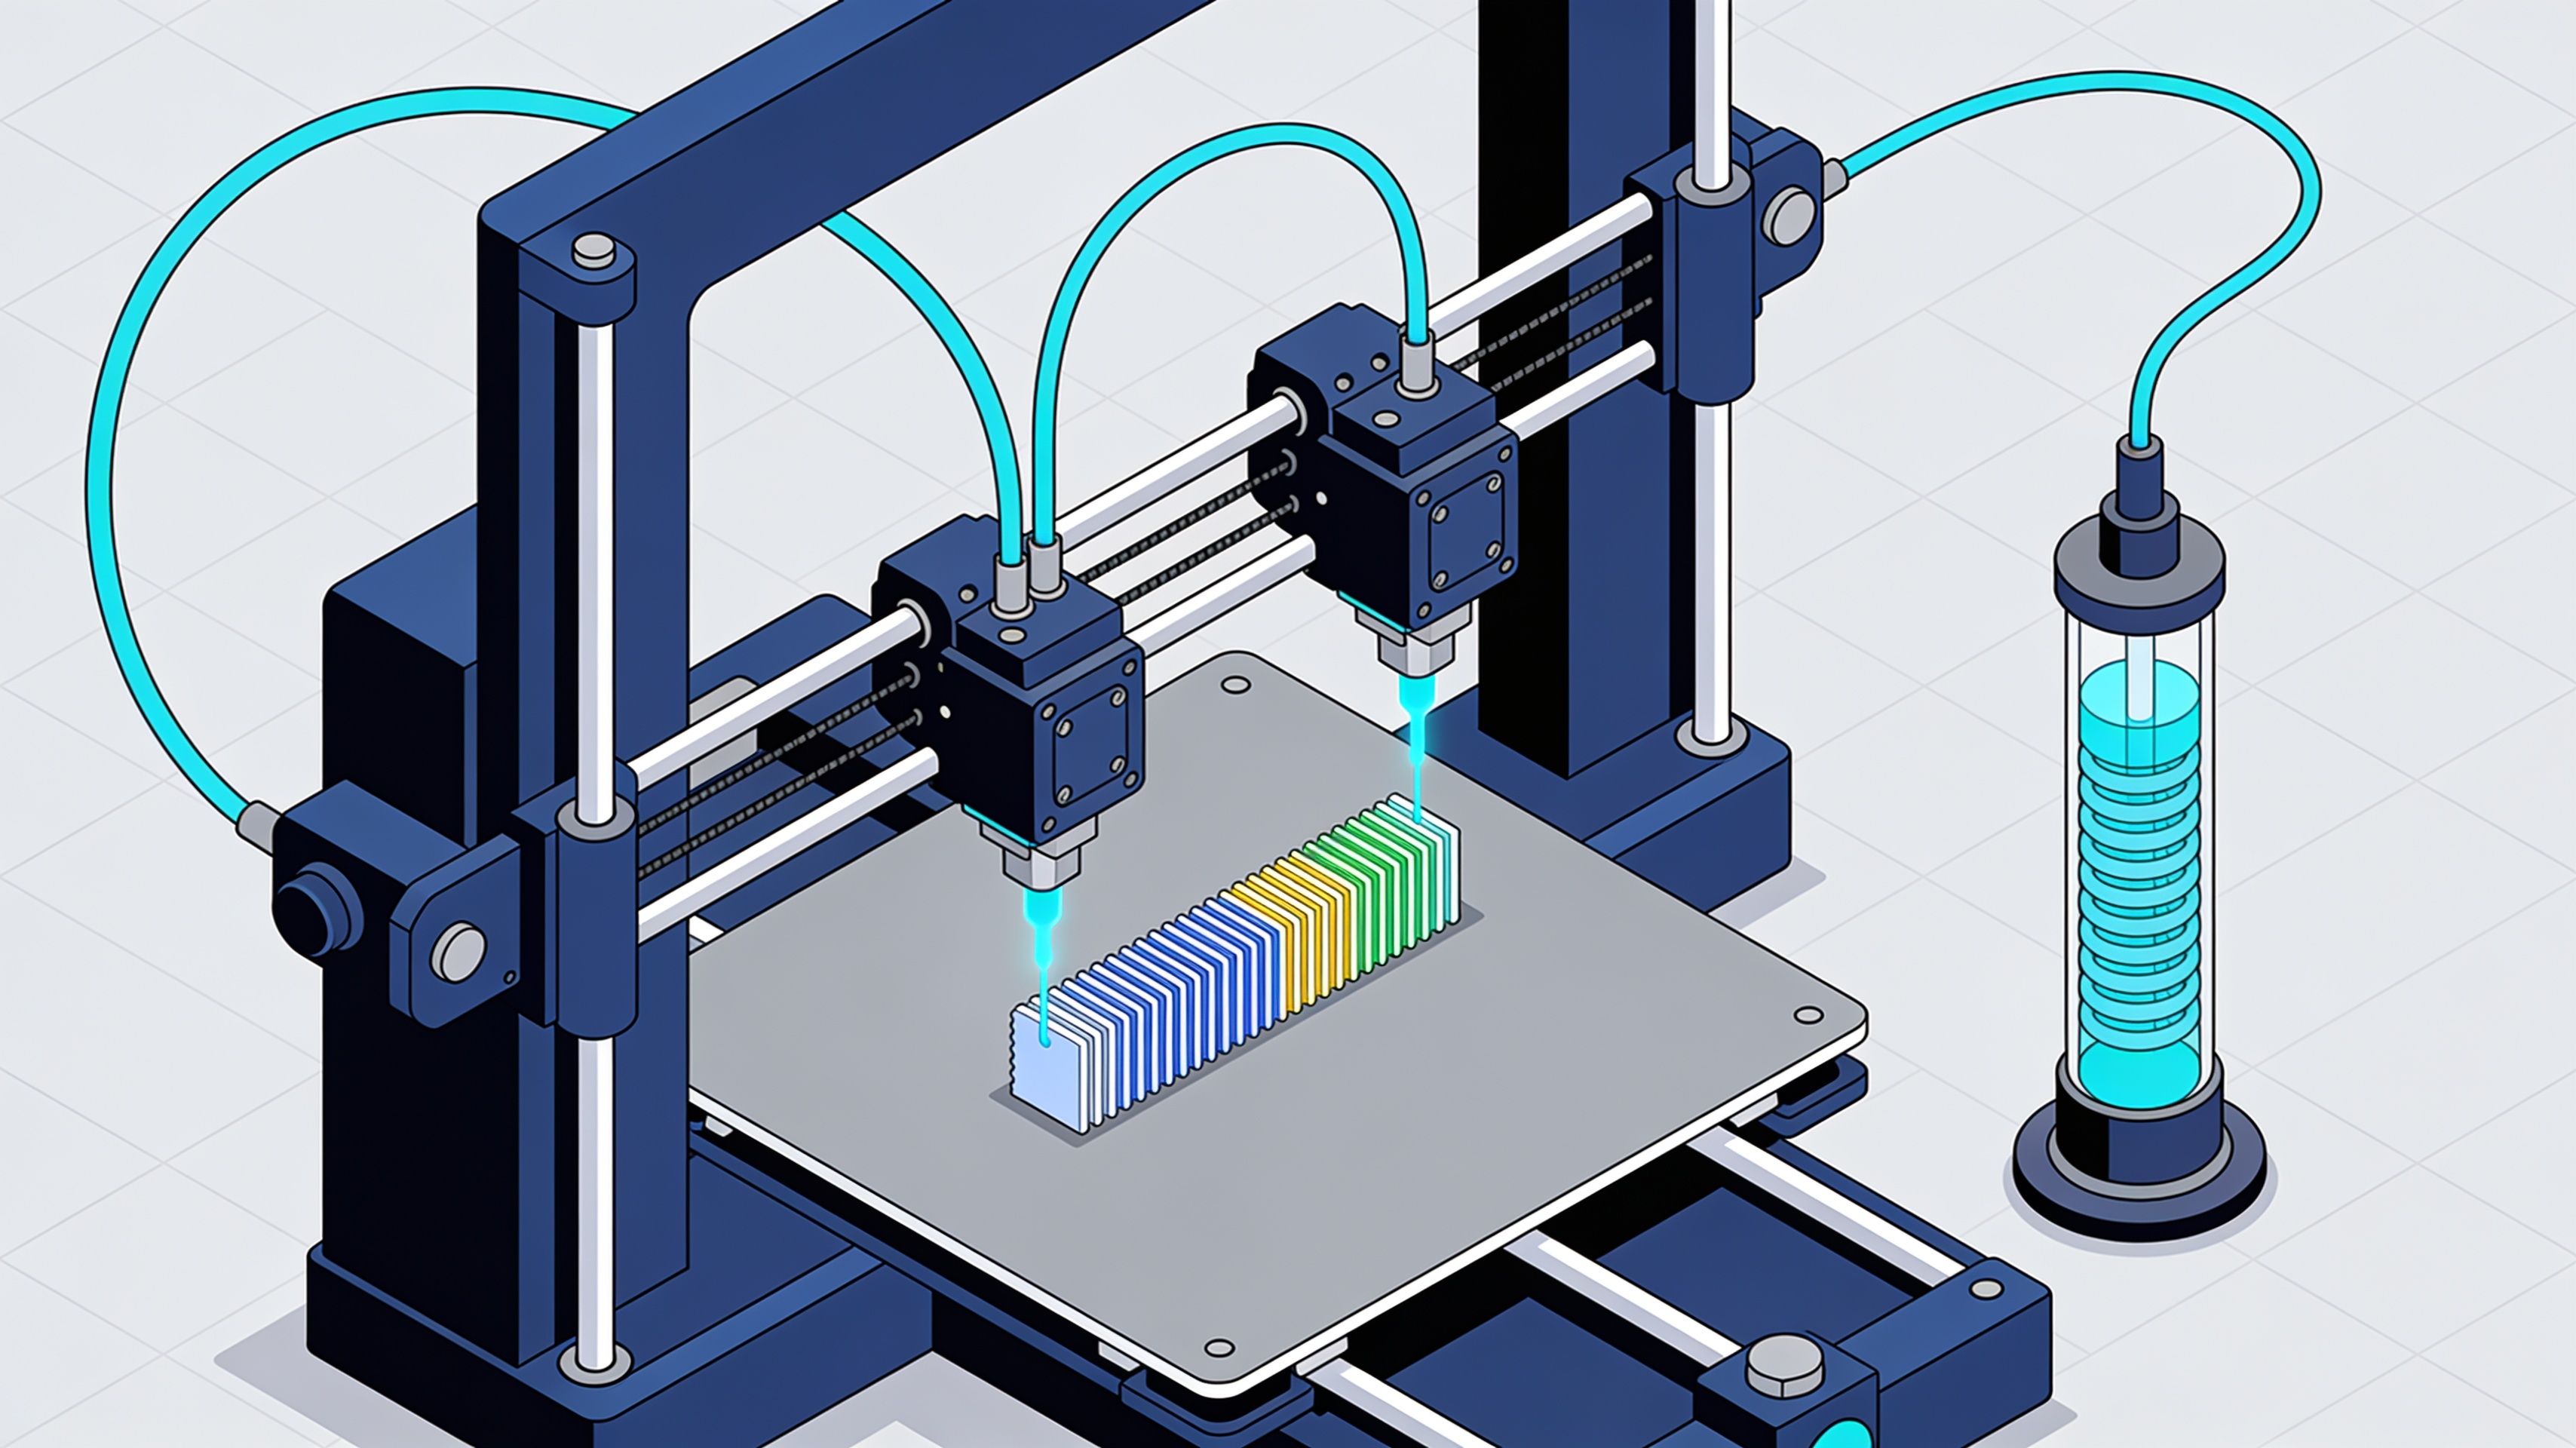
Los investigadores imprimieron probetas con capas alternas de PLA y TPU usando una impresora FFF de doble extrusor. El enfoque elimina los problemas típicos de los filamentos mixtos.
Mezclar polímeros diferentes crea problemas de compatibilidad, dispersión y previsibilidad después de la extrusión. La estratificación solo requiere una máquina FFF con doble extrusor capaz de gestionar el cambio de boquilla y la purga rutinaria de forma limpia.
Los investigadores utilizaron una AKAR 600 PRO para imprimir probetas de tracción según el estándar ASTM D638. Cada muestra contenía PLA y TPU en proporción 1:1, pero no como filamento mixto: el componente se convertía en un sándwich polimérico con capas rígidas y flexibles alternadas.
- El PLA ofrece rigidez y precisión dimensional, pero se rompe de forma frágil
- El TPU garantiza flexibilidad y resistencia a la abrasión, pero no mantiene la forma
- La estratificación permite posicionar estos comportamientos a través del espesor de la pieza
- Cualquier impresora de doble extrusión puede hacerlo sin filamentos especiales
81 pruebas mecánicas con diseño Taguchi L27
El equipo varió seis parámetros de impresión usando un enfoque experimental estructurado. La configuración óptima combinó capas finas y temperaturas elevadas.
Los investigadores probaron diferentes parámetros usando un diseño Taguchi L27: espesor de capa, velocidad de impresión, temperaturas de boquilla de TPU y PLA, número de carcasas y temperatura de la cama. Para cada una de las 27 combinaciones imprimieron tres probetas ASTM D638, obteniendo 81 puntos de datos de tracción.
La mejor configuración utilizó capas de 0,18 mm, velocidad de 45 mm/s, temperaturas de boquilla de 240 °C para TPU y 230 °C para PLA, cuatro carcasas y cama a 55 °C. Esta configuración alcanzó 40,795 MPa de resistencia a la tracción y módulo de Young de 1,188 GPa.
Capas más finas significan más interfaces pegadas y menos vacíos. Velocidades reducidas dan al material más tiempo para fundirse. Temperaturas de boquilla más altas mejoran la adhesión entre capas, aunque conllevan los mismos compromisos habituales como la exudación.
Aprendizaje automático con R² casi perfecto: demasiado bueno para ser verdad
Los autores entrenaron algoritmos de aprendizaje automático con los datos experimentales, obteniendo métricas excepcionales. Pero los números deben interpretarse con extrema prudencia.
En la segunda parte del trabajo, los investigadores utilizaron las 81 pruebas mecánicas para entrenar algoritmos de aprendizaje automático. Con XGBoost obtuvieron coeficientes R² de 0,9988 para la resistencia a la tracción y 0,9971 para el módulo elástico.
Valores tan altos parecen indicar una capacidad predictiva excepcional, pero requieren cautela. Los datos provienen de solo 27 combinaciones realmente diferentes de parámetros, repetidas tres veces cada una.
Si las réplicas de la misma configuración se distribuyeron aleatoriamente entre el conjunto de entrenamiento y el de prueba, el modelo podría haber predicho muestras casi idénticas a las ya vistas durante el entrenamiento. Esto infla artificialmente las métricas de precisión.
El trabajo proporciona un conjunto experimental adicional sobre el comportamiento de estructuras PLA/TPU estratificadas. Pero también representa un ejemplo de lo fácil que es obtener métricas de aprendizaje automático aparentemente extraordinarias a partir de conjuntos de datos experimentales pequeños y fuertemente estructurados.
Aplicaciones potenciales y desarrollos futuros
La estratificación gruesa es solo el comienzo. Los slicers futuros podrían variar la secuencia de materiales por región o trayectoria de carga.
Combinar rigidez y flexibilidad a través del espesor de la pieza abre posibilidades para carcasas protectoras, insertos de absorción de energía, empuñaduras o componentes ponibles personalizados.
Alternar capas enteras es un enfoque relativamente tosco. Un slicer futuro podría variar la secuencia de materiales por región, trayectoria de carga o punto de flexión previsto.
El resultado físico de 40,8 MPa con determinados parámetros merece atención. La afirmación implícita de que un modelo de IA ya sepa predecir con precisión casi absoluta el comportamiento del material requiere, en cambio, conjuntos de datos mucho más amplios y, sobre todo, una validación construida sobre configuraciones realmente nunca vistas.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Preguntas y respuestas
¿Cuál es la diferencia entre estratificar PLA y TPU y usar un filamento mezclado?
La estratificación alterna capas rígidas de PLA y flexibles de TPU en el mismo componente, evitando los problemas de compatibilidad, dispersión y previsibilidad típicos de los filamentos mezclados. Solo requiere una impresora FFF de doble extrusor con cambio de boquilla y purgas limpias, sin filamentos especiales.
¿Qué parámetros de impresión dieron la mejor resistencia mecánica?
La configuración óptima preveía capas de 0,18 mm, velocidad de 45 mm/s, boquilla a 240 °C para TPU y 230 °C para PLA, cuatro shells y cama a 55 °C. Esta configuración alcanzó 40,795 MPa de resistencia a la tracción y un módulo de Young de 1,188 GPa.
¿Cómo se estructuró el plan experimental de la investigación?
Los investigadores usaron un diseño Taguchi L27 variando seis parámetros: espesor de capa, velocidad de impresión, temperaturas de boquilla de TPU y PLA, número de shells y temperatura de la cama. Para cada una de las 27 combinaciones imprimieron tres probetas ASTM D638, obteniendo 81 puntos de datos de tracción.
¿Por qué capas más finas y temperaturas más altas mejoran la resistencia?
Las capas más finas crean más interfaces pegadas y reducen los vacíos entre las capas. Las velocidades reducidas dan al material más tiempo para fundir, mientras que las temperaturas de boquilla más altas mejoran la adhesión entre las capas sucesivas.
¿Qué limitaciones presentan los modelos de machine learning en el estudio?
A pesar del mejor resultado de 40,8 MPa, los modelos predictivos basados en machine learning muestran limitaciones significativas. La investigación plantea por tanto dudas tanto en el plano de los materiales como en el de la validación de los datos.