Couches alternées de PLA et TPU: résistance mécanique sans mélange, mais l’apprentissage automatique doit être pris avec prudence
Un groupe de chercheurs du Chaitanya Bharathi Institute of Technology d'Hyderabad a testé une approche simple pour combiner rigidité et flexibilité dans un seul composant imprimé : alterner des couches de PLA et de TPU au lieu de les mélanger dans un filament composite. Le meilleur résultat a atteint 40,8 MPa de résistance à la traction, mais les modèles prédictifs basés sur l'apprentissage automatique présentent des limites significatives.
La recherche, publiée en août 2026 dans la SSRG International Journal of Mechanical Engineering, soulève des questions intéressantes tant sur le plan des matériaux que sur celui de la validation des données.
Sandwich polymère au lieu de mélange : moins de problèmes, même machine
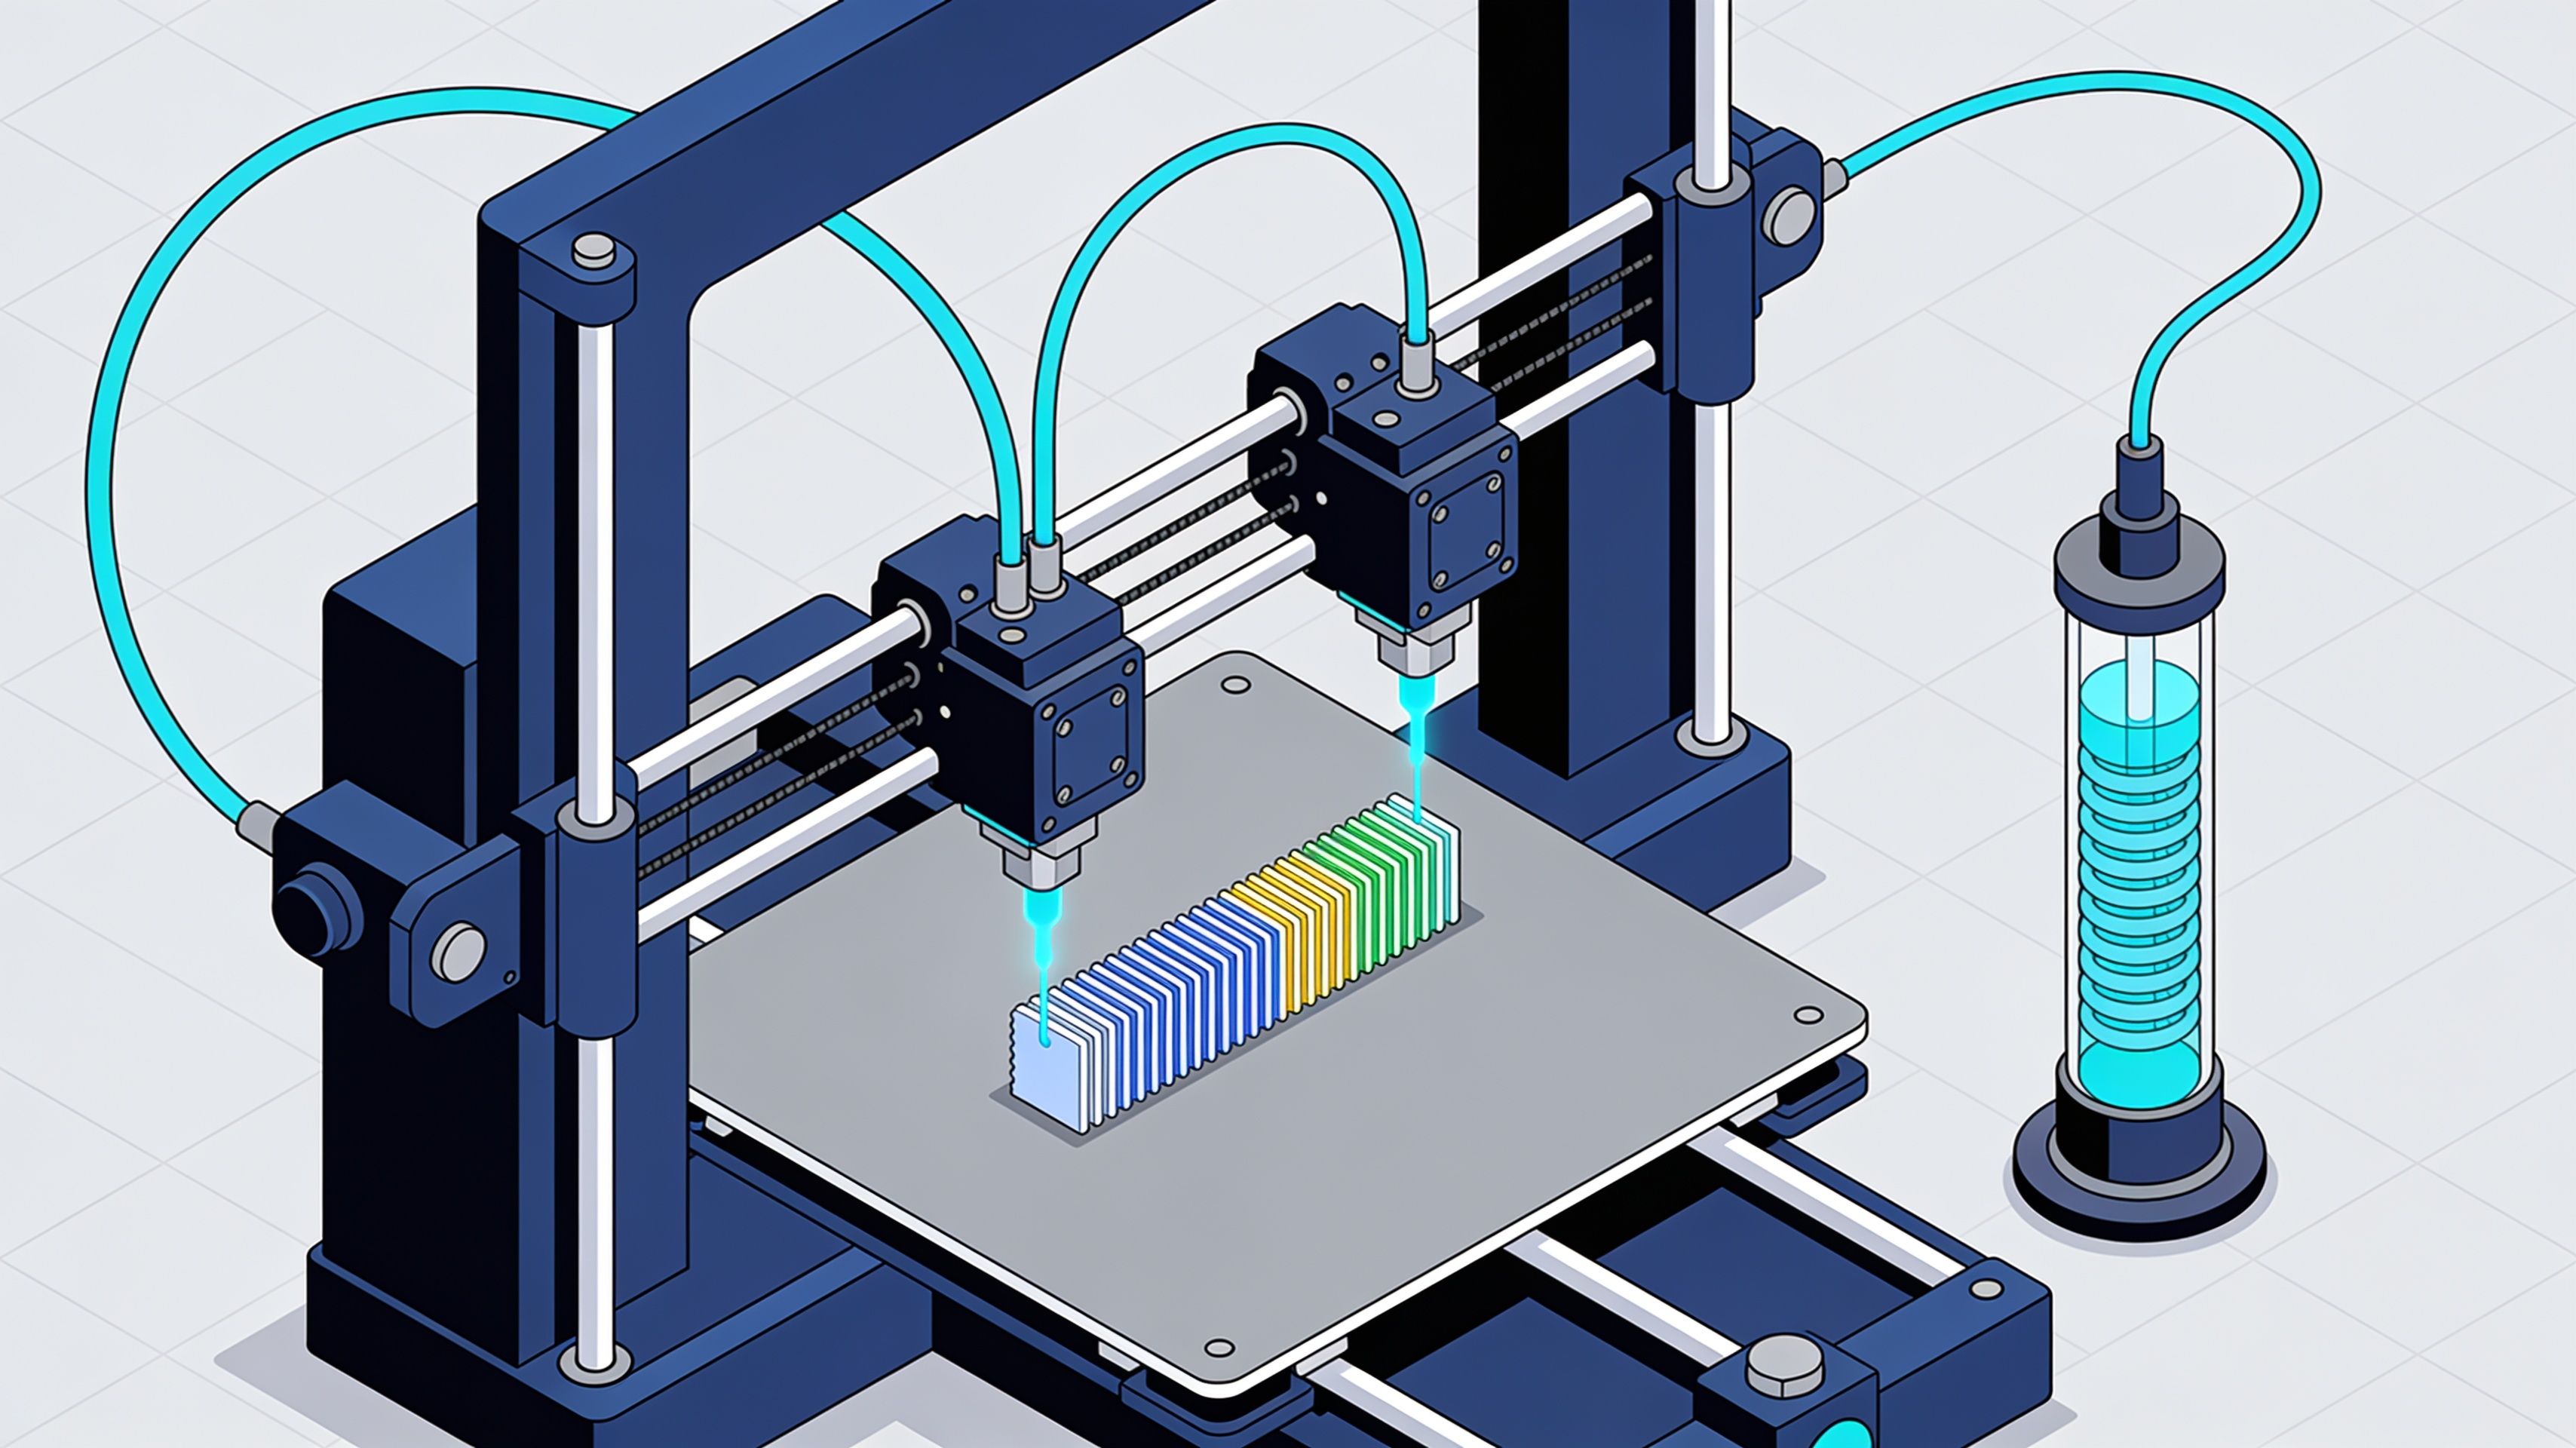
Les chercheurs ont imprimé des éprouvettes avec des couches alternées de PLA et de TPU à l'aide d'une imprimante FFF à double extrudeuse. L'approche élimine les problèmes typiques des filaments mixtes.
Mélanger différents polymères crée des problèmes de compatibilité, de dispersion et de prévisibilité après l'extrusion. La stratification ne nécessite qu'une machine FFF à double extrudeuse capable de gérer le changement de buse et la purge de routine proprement.
Les chercheurs ont utilisé une AKAR 600 PRO pour imprimer des éprouvettes de traction selon la norme ASTM D638. Chaque échantillon contenait du PLA et du TPU dans un rapport 1:1, mais pas sous forme de filament mixte : le composant devenait un sandwich polymère avec des couches rigides et flexibles alternées.
- Le PLA offre de la rigidité et une précision dimensionnelle mais se rompt de manière fragile
- Le TPU garantit flexibilité et résistance à l'abrasion mais ne conserve pas sa forme
- La stratification permet de positionner ces comportements à travers l'épaisseur de la pièce
- Toute imprimante à double extrusion peut le faire sans filaments spéciaux
81 tests mécaniques avec un plan Taguchi L27
L'équipe a fait varier six paramètres d'impression en utilisant une approche expérimentale structurée. La configuration optimale a combiné des couches fines et des températures élevées.
Les chercheurs ont testé plusieurs paramètres en utilisant un plan Taguchi L27 : épaisseur de couche, vitesse d'impression, températures de buse TPU et PLA, nombre de coques et température du plateau. Pour chacune des 27 combinaisons, ils ont imprimé trois éprouvettes ASTM D638, obtenant 81 points de données de traction.
La meilleure configuration a utilisé des couches de 0,18 mm, une vitesse de 45 mm/s, des températures de buse de 240 °C pour le TPU et de 230 °C pour le PLA, quatre coques et un plateau à 55 °C. Cette configuration a atteint 40,795 MPa de résistance à la traction et un module de Young de 1,188 GPa.
Des couches plus fines signifient plus d'interfaces collées et moins de vides. Des vitesses réduites donnent au matériau plus de temps pour fondre. Des températures de buse plus élevées améliorent l'adhésion entre les couches, même si elles entraînent les compromis habituels comme le suintement.
Apprentissage automatique avec un R² presque parfait : trop beau pour être vrai
Les auteurs ont entraîné des algorithmes d'apprentissage automatique sur les données expérimentales, obtenant des métriques exceptionnelles. Mais les chiffres doivent être interprétés avec une extrême prudence.
Dans la deuxième partie du travail, les chercheurs ont utilisé les 81 tests mécaniques pour entraîner des algorithmes d'apprentissage automatique. Avec XGBoost, ils ont obtenu des coefficients R² de 0,9988 pour la résistance à la traction et de 0,9971 pour le module élastique.
Des valeurs aussi élevées semblent indiquer une capacité prédictive exceptionnelle, mais elles exigent de la prudence. Les données proviennent de seulement 27 combinaisons réellement différentes de paramètres, répétées trois fois chacune.
Si les répliques de la même configuration ont été réparties aléatoirement entre l'ensemble d'entraînement et l'ensemble de test, le modèle pourrait avoir prédit des échantillons presque identiques à ceux déjà vus pendant l'entraînement. Cela gonfle artificiellement les métriques d'exactitude.
Le travail fournit un ensemble expérimental supplémentaire sur le comportement de structures PLA/TPU stratifiées. Mais il représente aussi un exemple de la facilité avec laquelle il est possible d'obtenir des métriques d'apprentissage automatique apparemment extraordinaires à partir de petits jeux de données expérimentaux et fortement structurés.
Applications potentielles et développements futurs
La stratification grossière n'est que le début. Les futurs slicers pourraient faire varier la séquence de matériaux par région ou par trajectoire de charge.
Combiner rigidité et flexibilité à travers l'épaisseur de la pièce ouvre des possibilités pour des boîtiers de protection, des inserts d'absorption d'énergie, des poignées ou des composants portables personnalisés.
Alterner des couches entières est une approche relativement grossière. Un futur slicer pourrait faire varier la séquence de matériaux par région, trajectoire de charge ou point de flexion prévu.
Le résultat physique de 40,8 MPa avec certains paramètres mérite l'attention. L'affirmation implicite qu'un modèle d'IA sache déjà prédire avec une précision presque absolue le comportement du matériau exige en revanche des jeux de données beaucoup plus vastes et surtout une validation construite sur des configurations réellement jamais vues.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quelle est la différence entre stratifier PLA et TPU et utiliser un filament blend ?
La stratification alterne des couches rigides de PLA et flexibles de TPU dans le même composant, évitant les problèmes de compatibilité, de dispersion et de prévisibilité typiques des filaments mixtes. Elle ne nécessite qu'une imprimante FFF à double extrudeur avec changement de buse et purge propres, sans filaments spéciaux.
Quels paramètres d'impression ont donné la meilleure résistance mécanique ?
La configuration optimale prévoyait des couches de 0,18 mm, une vitesse de 45 mm/s, une buse à 240 °C pour le TPU et 230 °C pour le PLA, quatre shells et un plateau à 55 °C. Cette configuration a atteint 40,795 MPa de résistance à la traction et un module de Young de 1,188 GPa.
Comment le plan expérimental de la recherche a-t-il été structuré ?
Les chercheurs ont utilisé un design Taguchi L27 en variant six paramètres : épaisseur de couche, vitesse d'impression, températures de buse TPU et PLA, nombre de shells et température du plateau. Pour chacune des 27 combinaisons, ils ont imprimé trois éprouvettes ASTM D638, obtenant 81 points de données de traction.
Pourquoi des couches plus fines et des températures plus élevées améliorent-elles la résistance ?
Des couches plus fines créent plus d'interfaces collées et réduisent les vides entre les couches. Des vitesses réduites donnent au matériau plus de temps pour fondre, tandis que des températures de buse plus élevées améliorent l'adhésion entre les couches successives.
Quelles limites présentent les modèles de machine learning dans l'étude ?
Malgré le meilleur résultat de 40,8 MPa, les modèles prédictifs basés sur le machine learning montrent des limites significatives. La recherche soulève donc des doutes tant sur le plan des matériaux que sur celui de la validation des données.