
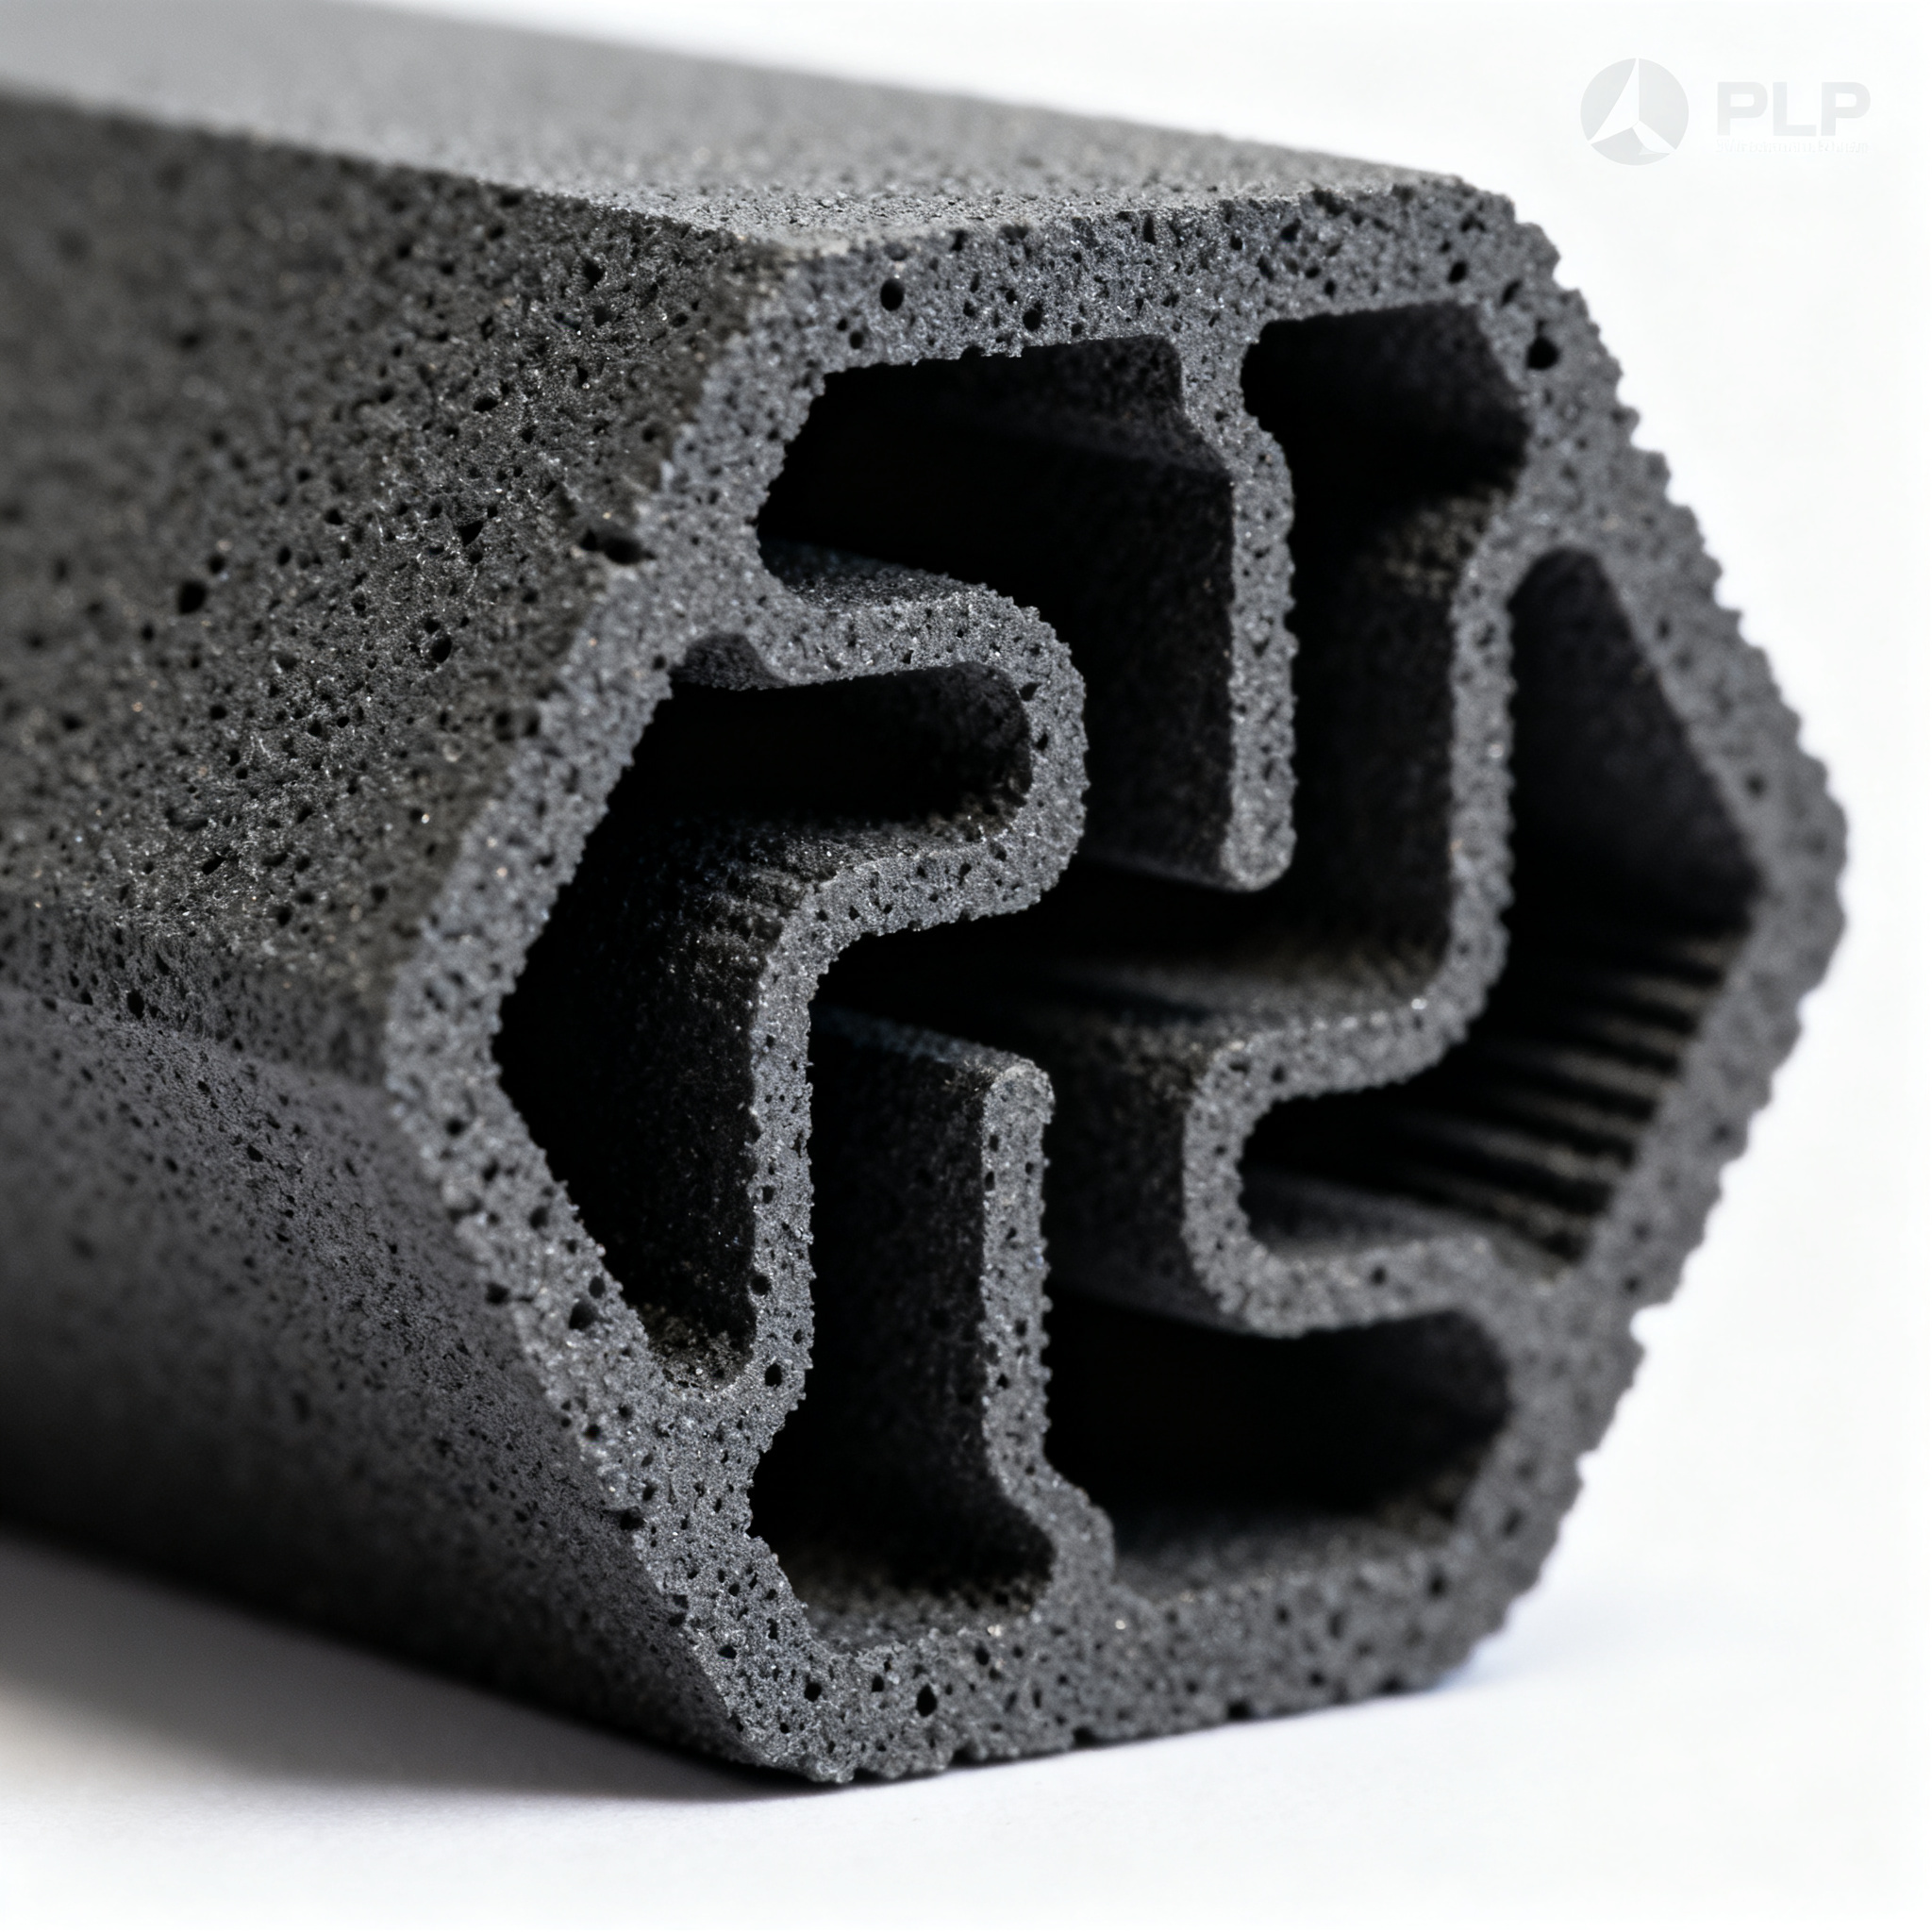
Kühlung auf halbem Millimeter
In elektronischen Geräten der neuen Generation, wo jedes Watt zählt und der Raum in Bruchteilen eines Millimeters gemessen wird, wird das Wärmemanagement zum eigentlichen Engpass. Eine neue Formulierung einer photopolymerisierbaren Keramikaufschlämmung verspricht, 3D-Strukturen mit Kühlkanälen von bis zu 0,2 mm Dicke zu drucken, und eröffnet neue Szenarien für integrierte Kühlkörper, Wafer-Tische und wassergekühlte Laserspiegel.
Das Patent konzentriert sich auf ein konkretes Problem: Bei traditionellen Keramikkomponenten mit inneren Kanälen werden zwei Hälften mit Klebstoffen auf Siliciumcarbidbasis zusammengeklebt. Während der Sinterung verstopfen kleine Mengen ausgetretenen Klebers die Kanäle. Wenn der Kanal 5–10 mm breit ist, ist das Problem beherrschbar. Unter einem Millimeter wird es kritisch.
Die verborgene Revolution in den 0,2-mm-Kanälen
Eine neue Formulierung einer Keramikaufschlämmung ermöglicht den 3D-Druck von Strukturen mit inneren Kanälen, die so dünn sind wie nie zuvor, und beseitigt die Grenzen der traditionellen, auf Kleben basierenden Fertigung.
Die patentierte Aufschlämmung enthält 50 bis 70% Gewichtsanteil an opaken Keramikpartikeln, 30 bis 50% photopolymerisierbares Harz und 0,3 bis 1% Dispergiermittel. Letzterer Bestandteil ist der eigentliche Wendepunkt: Er fördert das Eindringen von Licht in das opake Material und ermöglicht eine gleichmäßige Polymerisation auch bei hohen Keramikkonzentrationen.
Das Verfahren nutzt die Digital Light Processing (DLP)-Technologie, die in der Branche bereits verbreitet ist. Ein Bildschirm projiziert das Bild jeder Schicht auf das Aufschlämmungsbecken und verfestigt das Material Punkt für Punkt. Die Bauplattform hebt sich, eine neue Schicht Aufschlämmung wird verteilt, und der Zyklus wiederholt sich.
- 50-70% opake Keramikpartikel (Siliciumcarbid)
- 30-50% fotopolymerisierbares Harz
- 0,3-1% Dispergiermittel für die Lichtdurchdringung
Nach dem Druck wird das grüne Bauteil gereinigt, einem Debinding unterzogen, um die Polymere zu entfernen, und schließlich gesintert oder reaktionsgebunden. Das Ergebnis ist ein monolithischer Keramikkörper mit inneren Kanälen mit Abmessungen zwischen 0,2 und 5 mm, ohne Verbindungen und ohne Klebstoffreste.
Schluss mit Klebstoffen, so funktioniert es
Die Technologie beseitigt das Problem der Kanalverstopfung, die durch die Extrusion von Klebstoff während der Sinterung verursacht wird, eine kritische Einschränkung bei Bauteilen mit ultrafeinen Features.
Beim traditionellen Verfahren werden zwei grüne Vorformlinge mit Oberflächenkanälen bearbeitet, mit SiC-basiertem Klebstoff verbunden und anschließend gesintert. Der Montagedruck drückt unweigerlich kleine Mengen Klebstoff in die Kanäle. Bei Abmessungen über 5 mm ist das Problem marginal. Unter 1 mm kann eine Klebstoffraupe den Querschnitt drastisch reduzieren oder den Durchgang vollständig blockieren.
Der neue Ansatz baut das Bauteil in einem einzigen Stück auf, Schicht für Schicht. Es gibt keine Fügeflächen, keinen Klebstoff, kein Risiko einer Extrusion. Die Kanäle werden direkt in der CAD-Datei definiert und im Druck präzise wiedergegeben.
Herstellungsprozess
- DLP-Druck: Der Slurry wird Schicht für Schicht nach dem CAD-Modell polymerisiert.
- Reinigung: Entfernung des nicht polymerisierten Slurrys von der Oberfläche und aus den inneren Kanälen.
- Entbindern: Thermische Entfernung der organischen Polymere.
- Sinterung oder Reaktion: Endgültige Verdichtung des keramischen Körpers.
Das Patent nennt konkrete Anwendungen: Wafer-Tische mit integrierten Kühlkanälen, Spiegel für wassergekühlte Kollektoren, Spiegel für Hochenergielaser und Mikrokühler für elektronische Geräte. In all diesen Fällen führt die Fähigkeit, dünne und komplexe Kanäle herzustellen, zu höherer thermischer Effizienz und geringerem Platzbedarf.
Trade-offs und reale Grenzen
Trotz der Vorteile bleiben Unsicherheiten hinsichtlich der Stabilität des Slurrys über die Zeit und der Skalierbarkeit des Prozesses auf hohe Produktionsvolumina.
Das Patent liefert keine Daten zur Haltbarkeit des Slurrys bei der Lagerung. Hochkonzentrierte keramische Suspensionen neigen dazu, mit der Zeit zu sedimentieren oder Aggregate zu bilden, was Rühren oder eine Aufbereitung vor der Verwendung erfordert. Es ist unklar, wie lange der Slurry optimale rheologische Eigenschaften und Photopolymerisationseigenschaften beibehält.
Auch die industrielle Skalierbarkeit muss noch nachgewiesen werden. Die DLP-Technologie ist für Prototypen und Kleinserien ausgereift, doch die Bauvolumina sind im Vergleich zu Verfahren wie Binder Jetting oder Pressverfahren begrenzt. Das Patent spezifiziert weder Druckzeiten noch Kosten pro Stück oder direkte Vergleiche mit traditionellen Methoden bei Produktionschargen.
Das Patent klärt weder die Langzeitstabilität des Slurrys noch liefert es Daten zu Kosten und Produktionszeiten im Vergleich zu traditionellen Methoden. Die Skalierbarkeit auf industrielle Volumina bleibt eine Unbekannte.
Ein weiterer kritischer Aspekt ist die Korrosionsbeständigkeit und die Wärmeleitfähigkeit der fertigen Bauteile. Das Patent erwähnt, dass Glasbonding-Verfahren, die eine Alternative zum SiC-Klebstoff darstellen, eine geringe Korrosionsbeständigkeit und eine niedrige Leitfähigkeit aufweisen. Es wird jedoch kein quantitativer Vergleich zwischen den Eigenschaften des gedruckten Materials und denen traditioneller reaktionsgebundener Bauteile geliefert.
Was uns wirklich gefehlt hat
Die direkte Integration in bestehende Systeme wie Mikrokühler und Wafer-Tische zeigt, dass die Technologie dafür konzipiert wurde, in aktuelle Produktionsabläufe einzusteigen.
Das Patent nennt ausdrücklich Komponenten, die bereits in der Halbleiter- und Photonikindustrie verwendet werden: wassergekühlte Wafer-Tische, Mikrokühler für elektronische Geräte, Spiegel für Hochenergielaser. Diese Produkte existieren bereits, werden jedoch mit Methoden hergestellt, die die geometrische Komplexität und die Miniaturisierung der Kanäle einschränken.
Die Möglichkeit, Kanäle von 0,2 mm direkt zu drucken, eröffnet konkrete Verbesserungsspielräume. Bei Mikrokühlern erhöhen dünnere und zahlreichere Kanäle die Wärmeaustauschfläche, ohne den Bauraum zu vergrößern. Bei Wafer-Tischen verbessert ein dichteres Kühlungsnetz die thermische Gleichmäßigkeit, wodurch Verformungen reduziert und die Prozesspräzision erhöht werden.
| Anwendung | Größe traditioneller Kanäle | Größe der DLP-Kanäle |
|---|---|---|
| Wafer-Tische | 5-10 mm | 0,2-1 mm |
| Mikrokühler | 1-5 mm | 0,2-1 mm |
| Gekühlte Laserspiegel | 5-10 mm | 0,2-5 mm |
Die DLP-Technologie ist bereits weit verbreitet und etabliert. Die Formulierung der Slurry ist spezifisch für bestehende industrielle Anwendungen. Dies macht eine schrittweise Einführung in den kommenden Jahren plausibel, beginnend mit Nischen mit hoher Wertschöpfung, in denen die thermische Präzision höhere Prozesskosten rechtfertigt.
Diese Technologie markiert einen Wendepunkt im thermischen Design für die fortschrittliche Elektronik. Die Fähigkeit, dünne Kanäle ohne Verstopfungsrisiko zu drucken, beseitigt eine Designeinschränkung, die jahrelang die Miniaturisierung von Kühlsystemen begrenzt hat. Es bleibt abzuwarten, wie schnell sich das Verfahren als skalierbar und wettbewerbsfähig für industrielle Volumina erweisen wird.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Was ist die minimale Größe der Kühlkanäle, die mit der neuen Keramik-Slurry-Formulierung hergestellt werden können?
Die neue Formulierung ermöglicht den 3D-Druck von Strukturen mit internen feinen Kanälen bis zu 0,2 mm. Dies beseitigt die Verstopfungsprobleme, die durch traditionelles Kleben entstehen. Solche Kanäle sind ideal für Anwendungen wie integrierte Kühler und Mikrokühler.
Was sind die Hauptkomponenten des patentierten Slurrys?
Das Slurry enthält 50 bis 70 Gewichtsprozent opaker Keramikpartikel (wie Siliziumkarbid), 30 bis 50 Gewichtsprozent photopolymerisierbares Harz und 0,3 bis 1 Gewichtsprozent Dispergierungsmittel. Das Dispergierungsmittel fördert die Lichtdurchdringung für eine gleichmäßige Polymerisation. Es wird im DLP-Druck verwendet, um monolithische Keramikkörper zu erzeugen.
Was sind die Hauptschritte des Herstellungsprozesses?
Der Prozess umfasst den schichtweisen DLP-Druck gemäß dem CAD-Modell, die Reinigung zur Entfernung des nicht polymerisierten Slurrys, die thermische Entbinderung zur Eliminierung der Polymere sowie die Sinterung oder Reaktionsbindung zur Densifizierung der Keramik. Dies erzeugt Bauteile ohne Fugen oder Kleberreste. Die Kanäle werden direkt in der CAD-Datei definiert.
Welche konkreten Anwendungen nennt das Patent?
Das Patent erwähnt Wafer-Tische mit integrierten Kühlkanälen, wassergekühlte Spiegel für Kollektoren und Hochleistungslaser sowie Mikrokühler für elektronische Geräte. Kanäle von 0,2 mm erhöhen die thermische Effizienz und reduzieren den Bauraum. Im Vergleich zu traditionellen Methoden ermöglichen sie komplexere und miniaturisierte Geometrien.
Was sind die Hauptgrenzen der beschriebenen Technologie?
Es bestehen weiterhin Unsicherheiten bezüglich der Langzeitstabilität des Slurrys, das sedimentieren und ein Umrühren erfordern kann, sowie bezüglich der Skalierbarkeit auf hohe industrielle Volumina. Es werden keine Daten zu Druckzeiten, Kosten oder Vergleichen mit traditionellen Methoden angegeben. Es fehlt auch eine quantitative Analyse zur Korrosionsbeständigkeit und Wärmeleitfähigkeit.


