
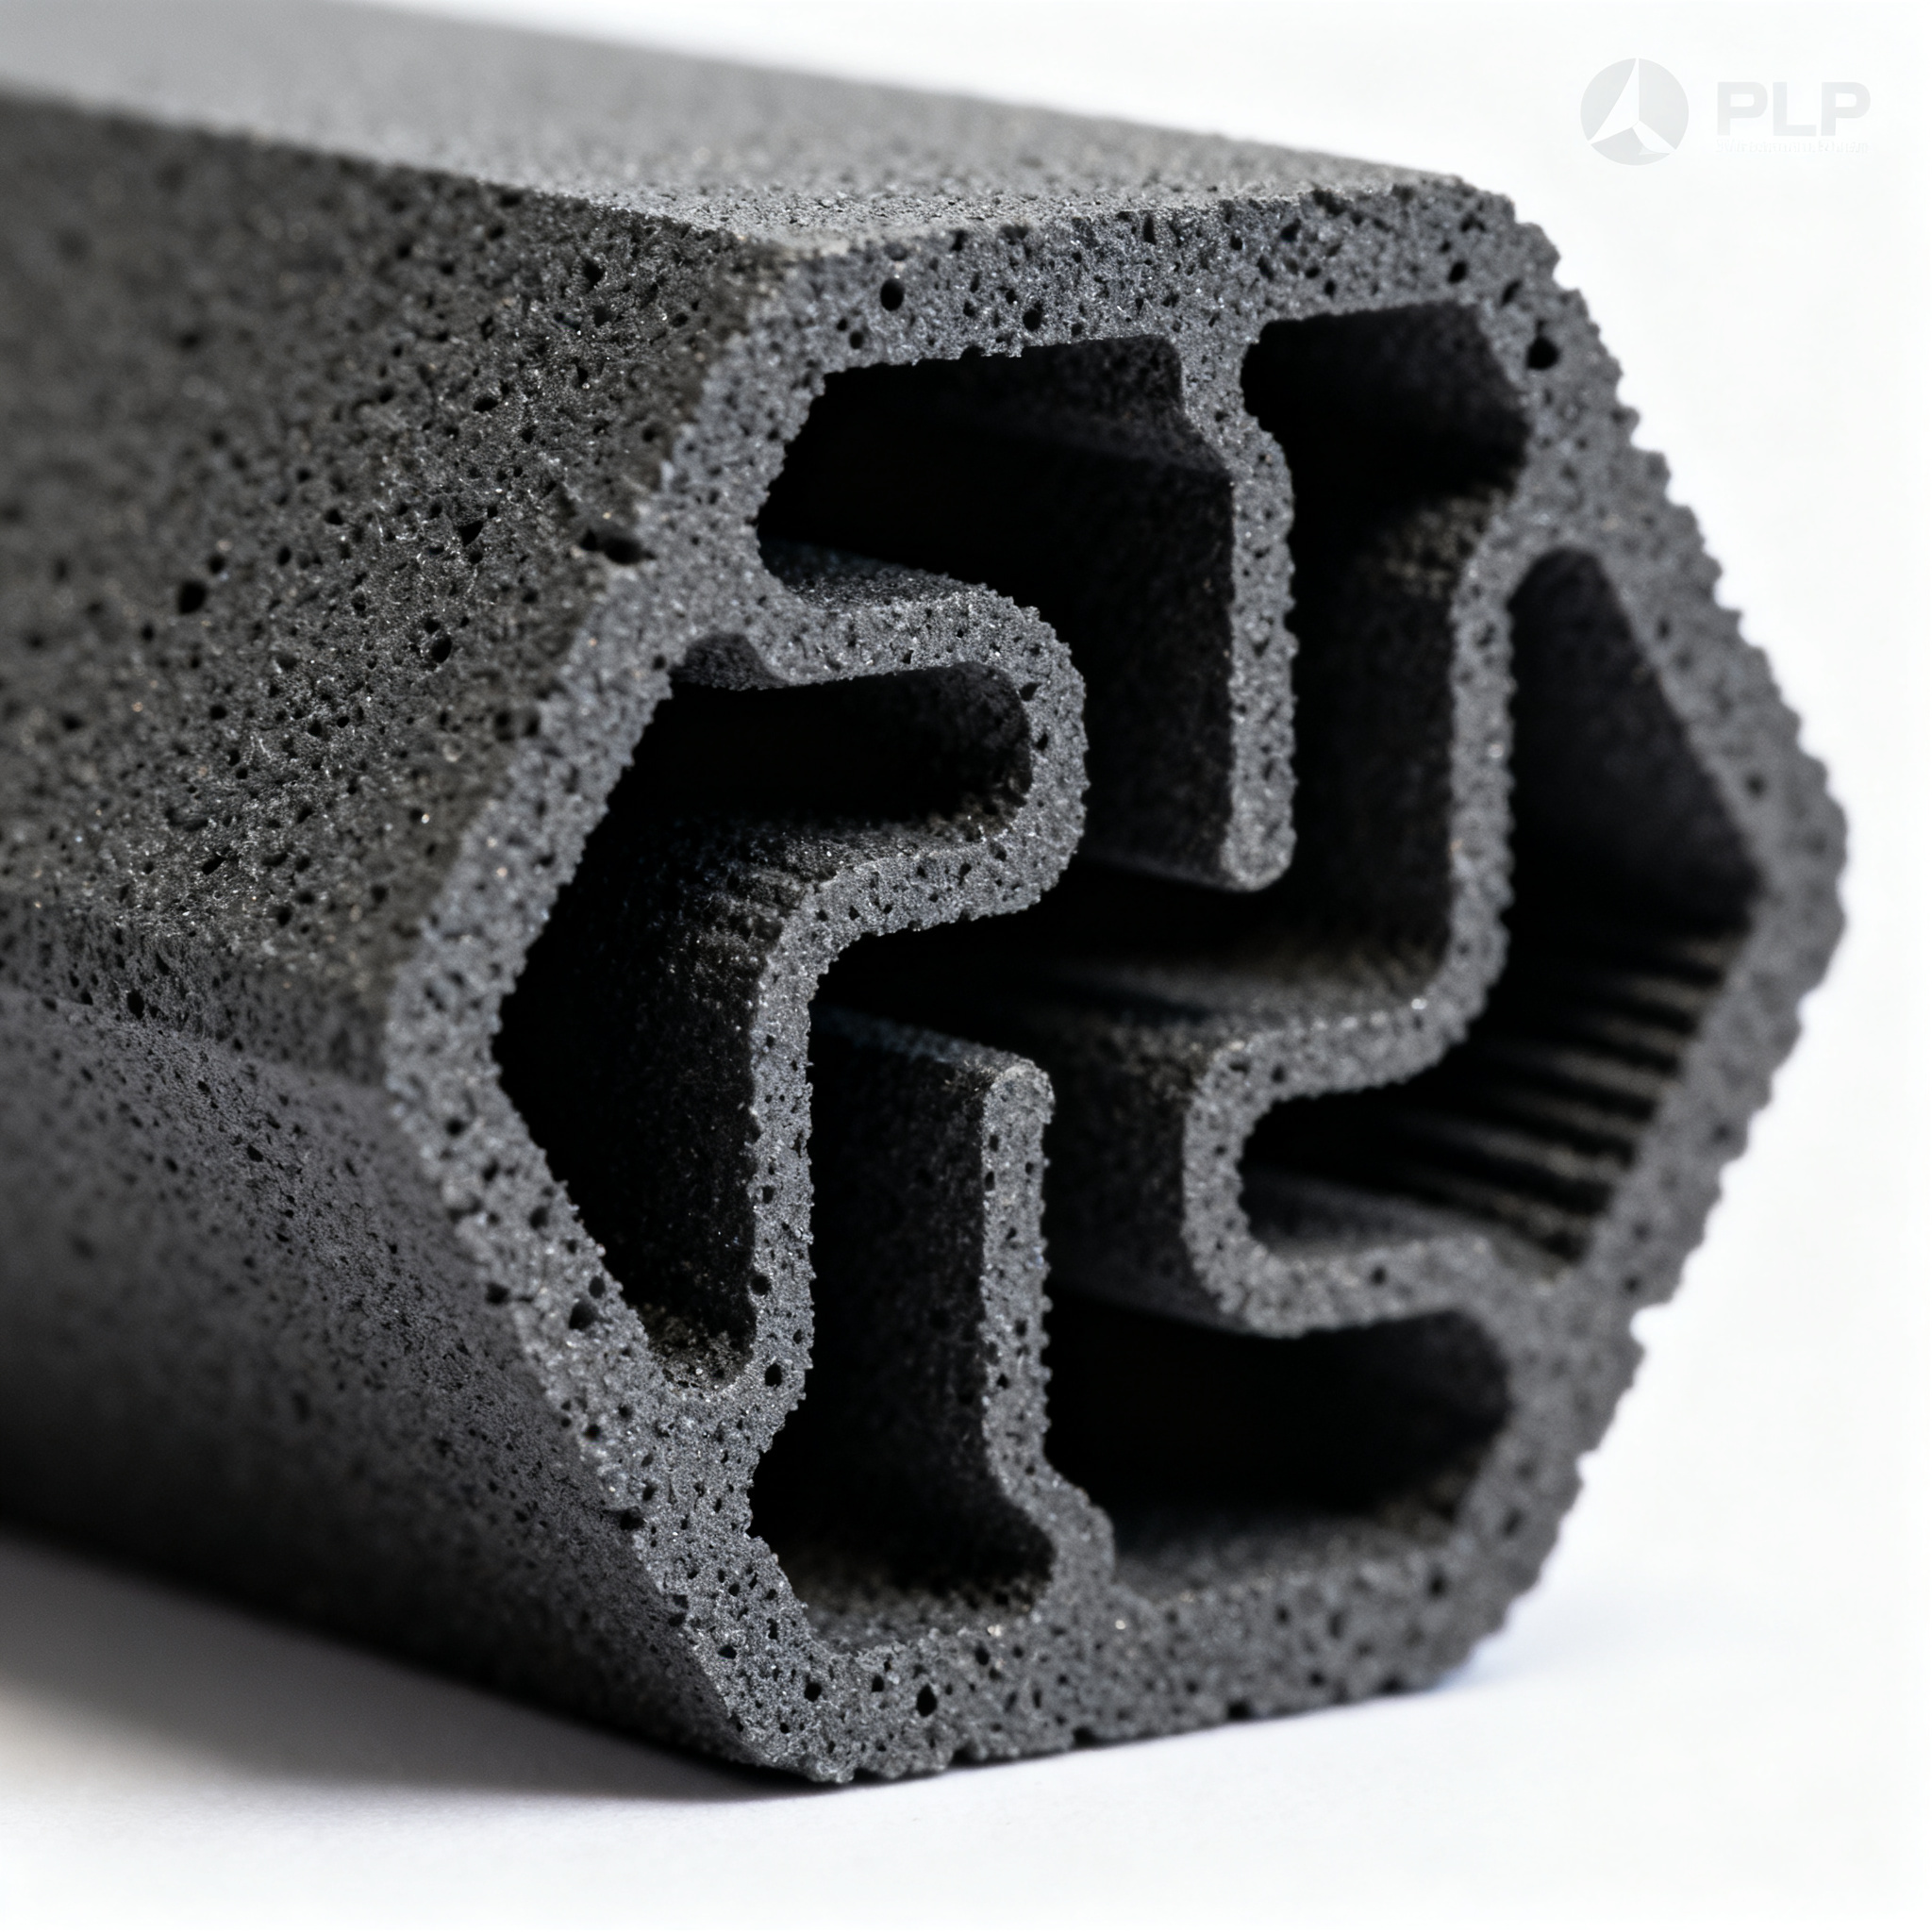
Raffreddamento a mezzo millimetro
Nei dispositivi elettronici di nuova generazione, dove ogni watt conta e lo spazio è misurato in frazioni di millimetro, la gestione termica sta diventando il vero collo di bottiglia. Una nuova formulazione di slurry ceramico fotopolimerizzabile promette di stampare in 3D strutture con canali di raffreddamento sottili fino a 0,2 mm, aprendo scenari inediti per dissipatori integrati, tavole per wafer e specchi laser raffreddati ad acqua.
Il brevetto si concentra su un problema concreto: nei componenti ceramici tradizionali con canali interni, due metà vengono incollate con adesivi a base di carburo di silicio. Durante la sinterizzazione, piccole quantità di colla estrusa ostruiscono i canali. Se il canale è largo 5-10 mm, il problema è gestibile. Sotto il millimetro, diventa critico.
La rivoluzione nascosta nei canali da 0,2 mm
Una nuova formulazione di slurry ceramico consente di stampare in 3D strutture con canali interni sottili come mai prima, eliminando i limiti della produzione tradizionale basata su incollaggio.
Lo slurry brevettato contiene dal 50 al 70% in peso di particelle ceramiche opache, dal 30 al 50% di resina fotopolimerizzabile e dallo 0,3 all’1% di agente disperdente. Quest’ultimo ingrediente è il vero punto di svolta: favorisce la penetrazione della luce nel materiale opaco, permettendo la polimerizzazione uniforme anche in presenza di alte concentrazioni di ceramica.
Il processo utilizza la tecnologia Digital Light Processing (DLP), già diffusa nel settore. Uno schermo proietta l’immagine di ogni strato sulla vasca di slurry, solidificando il materiale punto per punto. La piattaforma di costruzione si alza, un nuovo strato di slurry viene distribuito, e il ciclo si ripete.
- 50-70% partículas cerámicas opacas (carburo de silicio)
- 30-50% resina fotopolimerizable
- 0,3-1% agente dispersante para la penetración de la luz
Después de la impresión, el componente verde se limpia, se somete a debinding para eliminar los polímeros y, por último, se sinteriza o se une por reacción. El resultado es un cuerpo cerámico monolítico con canales internos de dimensiones comprendidas entre 0,2 y 5 mm, sin uniones ni residuos de adhesivo.
Adiós a los adhesivos, así es como funciona
La tecnología elimina el problema de la obstrucción de los canales causada por la extrusión de adhesivo durante la sinterización, un límite crítico en los componentes con características ultrafinas.
En el proceso tradicional, dos preformas verdes se mecanizan con canales superficiales, se unen con cola a base de SiC y luego se sinterizan. La presión de ensamblaje empuja inevitablemente pequeñas cantidades de adhesivo hacia los canales. Con dimensiones superiores a 5 mm, el problema es marginal. Por debajo de 1 mm, un cordón de cola puede reducir drásticamente la sección o bloquear por completo el paso.
El nuevo enfoque construye el componente en una sola pieza, capa por capa. No hay superficies de unión, no hay cola, no hay riesgo de extrusión. Los canales se definen directamente en el archivo CAD y se reproducen con precisión en la impresión.
Proceso de fabricación
- Impresión DLP: La suspensión se polimeriza capa por capa según el modelo CAD.
- Limpieza: Eliminación de la suspensión no polimerizada de la superficie y de los canales internos.
- Eliminación del aglutinante: Eliminación térmica de los polímeros orgánicos.
- Sinterización o reacción: Densificación final del cuerpo cerámico.
La patente cita aplicaciones concretas: placas para obleas con canales de refrigeración integrados, espejos para colectores refrigerados por agua, espejos para láseres de alta energía y microrefrigeradores para dispositivos electrónicos. En todos estos casos, la capacidad de realizar canales finos y complejos se traduce en mayor eficiencia térmica y menor espacio ocupado.
Trade-offs y límites reales
A pesar de las ventajas, persisten incertidumbres sobre la estabilidad de la suspensión a lo largo del tiempo y sobre la escalabilidad del proceso a volúmenes de producción elevados.
La patente no proporciona datos sobre la duración de la suspensión en almacenamiento. Las suspensiones cerámicas de alta concentración tienden a sedimentarse o a formar agregados con el tiempo, lo que requiere agitación o reacondicionamiento antes de su uso. No está claro cuánto tiempo mantiene la suspensión las propiedades reológicas y de fotopolimerización óptimas.
También queda por demostrar la escalabilidad industrial. La tecnología DLP es madura para prototipos y series pequeñas, pero los volúmenes de construcción son limitados en comparación con procesos como la inyección de aglutinante o el prensado. La patente no especifica tiempos de impresión, costos por pieza ni comparaciones directas con métodos tradicionales en lotes de producción.
La patente no aclara la estabilidad a largo plazo de la suspensión ni proporciona datos sobre costos y tiempos de producción comparados con métodos tradicionales. La escalabilidad a volúmenes industriales sigue siendo una incógnita.
Otro aspecto crítico es la resistencia a la corrosión y la conductividad térmica de los componentes acabados. La patente menciona que los métodos de unión con vidrio, alternativos al adhesivo de SiC, presentan escasa resistencia a la corrosión y baja conductividad. Sin embargo, no se proporciona una comparación cuantitativa entre las propiedades del material impreso y las de los componentes tradicionales unidos por reacción.
Cuánto nos faltaba realmente
La integración directa con sistemas existentes como los microenfriadores y las mesas para obleas muestra que la tecnología se ha pensado para entrar en los flujos productivos actuales.
La patente cita explícitamente componentes ya utilizados en la industria de los semiconductores y de la fotónica: mesas para obleas refrigeradas por agua, microenfriadores para dispositivos electrónicos, espejos para láseres de alta energía. Estos productos ya existen, pero se fabrican con métodos que limitan la complejidad geométrica y la miniaturización de los canales.
La posibilidad de imprimir directamente canales de 0,2 mm abre márgenes de mejora concretos. En los microenfriadores, canales más finos y más numerosos aumentan la superficie de intercambio térmico sin incrementar el espacio ocupado. En las mesas para obleas, una red de refrigeración más densa mejora la uniformidad térmica, reduciendo las deformaciones y aumentando la precisión del proceso.
| Aplicación | Tamaño de canales tradicionales | Tamaño de canales DLP |
|---|---|---|
| Mesas para obleas | 5-10 mm | 0,2-1 mm |
| Microenfriador | 1-5 mm | 0,2-1 mm |
| Espejos láser refrigerados | 5-10 mm | 0,2-5 mm |
La tecnología DLP ya está difundida y consolidada. La formulación de la suspensión es específica para aplicaciones industriales existentes. Esto hace plausible una adopción gradual en los próximos años, a partir de nichos de alto valor añadido donde la precisión térmica justifica costos de proceso más elevados.
Esta tecnología marca un punto de inflexión en el diseño térmico para la electrónica avanzada. La capacidad de imprimir canales delgados sin riesgo de obstrucción elimina una restricción de diseño que ha limitado durante años la miniaturización de los sistemas de refrigeración. Queda por ver con qué rapidez el proceso se demostrará escalable y competitivo en volúmenes industriales.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Preguntas y respuestas
¿Cuál es la dimensión mínima de los canales de refrigeración realizables con la nueva formulación de slurry cerámico?
La nueva formulación permite imprimir en 3D estructuras con canales internos delgados hasta 0,2 mm. Esto elimina los problemas de obstrucción debidos al encolado tradicional. Tales canales son ideales para aplicaciones como disipadores integrados y micro-refrigeradores.
¿Cuáles son los componentes principales del slurry patentado?
El slurry contiene del 50 al 70% en peso de partículas cerámicas opacas (como carburo de silicio), del 30 al 50% de resina fotopolimerizable y del 0,3 al 1% de agente dispersante. El agente dispersante favorece la penetración de la luz para una polimerización uniforme. Se utiliza en la impresión DLP para crear cuerpos cerámicos monolíticos.
¿Cuáles son los pasos principales del proceso de fabricación?
El proceso incluye impresión DLP capa por capa según el modelo CAD, limpieza para eliminar el slurry no polimerizado, debinding térmico para eliminar los polímeros y sinterización o enlace por reacción para densificar el cerámico. Esto produce componentes sin uniones o residuos de adhesivo. Los canales se definen directamente en el archivo CAD.
¿Qué aplicaciones concretas cita la patente?
La patente menciona mesas para obleas con canales de refrigeración integrados, espejos para colectores y láseres de alta energía refrigerados con agua, y micro-refrigeradores para dispositivos electrónicos. Canales de 0,2 mm aumentan la eficiencia térmica reduciendo el tamaño. En comparación con los métodos tradicionales, permiten geometrías más complejas y miniaturizadas.
¿Cuáles son los principales límites de la tecnología descrita?
Persisten incertidumbres sobre la estabilidad a largo plazo del slurry, que puede sedimentar requiriendo agitación, y sobre la escalabilidad a volúmenes industriales elevados. No se proporcionan datos sobre tiempos de impresión, costos o comparaciones con métodos tradicionales. También falta un análisis cuantitativo sobre resistencia a la corrosión y conductividad térmica.


