
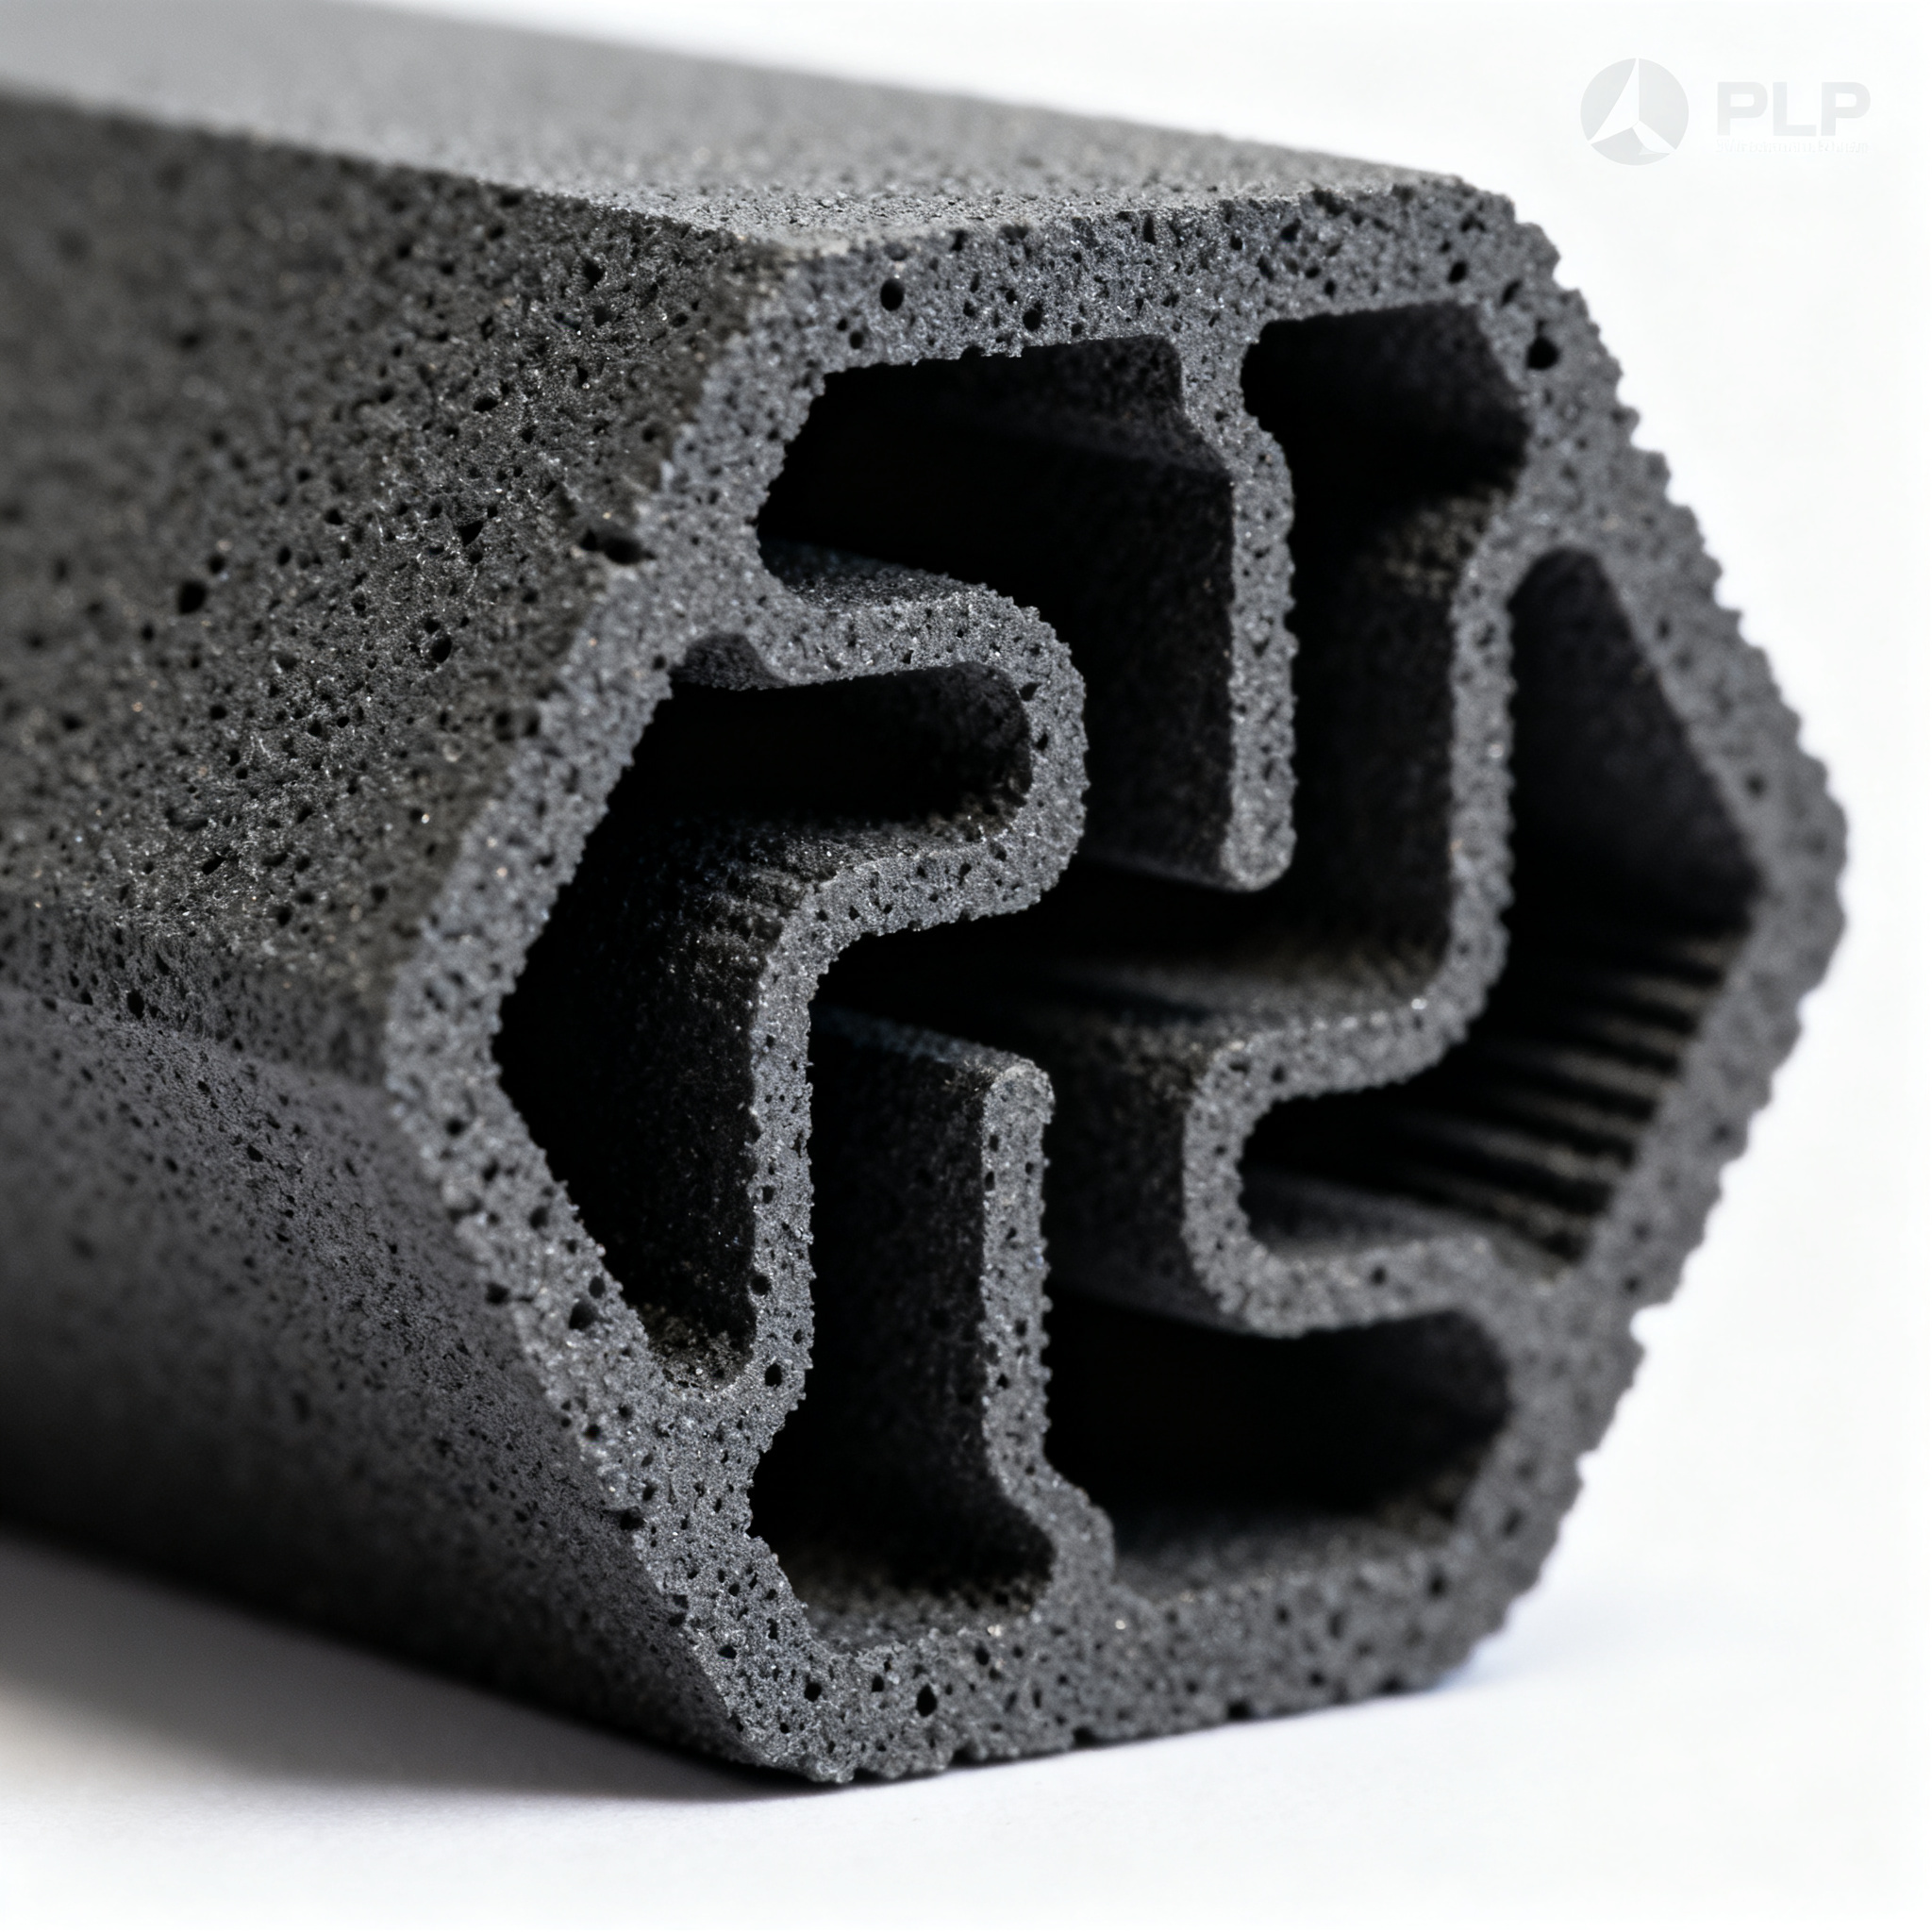
Refroidissement au demi-millimètre
Dans les dispositifs électroniques de nouvelle génération, où chaque watt compte et où l'espace se mesure en fractions de millimètre, la gestion thermique devient le véritable goulot d'étranglement. Une nouvelle formulation de barbotine céramique photopolymérisable promet d'imprimer en 3D des structures avec des canaux de refroidissement fins jusqu'à 0,2 mm, ouvrant des scénarios inédits pour les dissipateurs intégrés, les tables pour wafers et les miroirs laser refroidis à l'eau.
Le brevet se concentre sur un problème concret : dans les composants céramiques traditionnels avec canaux internes, deux moitiés sont collées avec des adhésifs à base de carbure de silicium. Pendant le frittage, de petites quantités de colle extrudée obstruent les canaux. Si le canal est large de 5 à 10 mm, le problème est gérable. En dessous du millimètre, il devient critique.
La révolution cachée dans les canaux de 0,2 mm
Une nouvelle formulation de barbotine céramique permet d'imprimer en 3D des structures avec des canaux internes fins comme jamais auparavant, éliminant les limites de la production traditionnelle basée sur le collage.
La barbotine brevetée contient de 50 à 70% en poids de particules céramiques opaques, de 30 à 50% de résine photopolymérisable et de 0,3 à 1% d'agent dispersant. Ce dernier ingrédient est le véritable tournant : il favorise la pénétration de la lumière dans le matériau opaque, permettant une polymérisation uniforme même en présence de fortes concentrations de céramique.
Le procédé utilise la technologie Digital Light Processing (DLP), déjà répandue dans le secteur. Un écran projette l'image de chaque couche sur la cuve de barbotine, solidifiant le matériau point par point. La plateforme de construction s'élève, une nouvelle couche de barbotine est distribuée, et le cycle se répète.
- 50-70% particules céramiques opaques (carbure de silicium)
- 30-50% résine photopolymérisable
- 0,3-1% agent dispersant pour la pénétration de la lumière
Après l'impression, le composant vert est nettoyé, soumis à un déliantage pour éliminer les polymères, puis fritté ou lié par réaction. Le résultat est un corps céramique monolithique avec des canaux internes dont les dimensions sont comprises entre 0,2 et 5 mm, sans joints ni résidus d'adhésif.
Adieu les adhésifs, voici comment cela fonctionne
La technologie élimine le problème de l'obstruction des canaux causée par l'extrusion d'adhésif pendant le frittage, une limite critique dans les composants aux caractéristiques ultra-fines.
Dans le processus traditionnel, deux préformes vertes sont usinées avec des canaux superficiels, assemblées avec une colle à base de SiC, puis frittées. La pression d'assemblage pousse inévitablement de petites quantités d'adhésif dans les canaux. Avec des dimensions supérieures à 5 mm, le problème est marginal. En dessous de 1 mm, un cordon de colle peut réduire drastiquement la section ou bloquer complètement le passage.
La nouvelle approche construit le composant en une seule pièce, couche après couche. Il n'y a pas de surfaces de jonction, il n'y a pas de colle, il n'y a pas de risque d'extrusion. Les canaux sont définis directement dans le fichier CAO et reproduits avec précision lors de l'impression.
Procédé de fabrication
- Impression DLP : La barbotine est polymérisée couche par couche selon le modèle CAO.
- Nettoyage : Élimination de la barbotine non polymérisée de la surface et des canaux internes.
- Déliantage : Élimination thermique des polymères organiques.
- Frittage ou réaction : Densification finale du corps céramique.
Le brevet cite des applications concrètes : des plaques pour wafers avec canaux de refroidissement intégrés, des miroirs pour collecteurs refroidis à l'eau, des miroirs pour lasers à haute énergie et des micro-refroidisseurs pour dispositifs électroniques. Dans tous ces cas, la capacité de réaliser des canaux fins et complexes se traduit par une meilleure efficacité thermique et un encombrement réduit.
Compromis et limites réelles
Malgré les avantages, des incertitudes subsistent quant à la stabilité de la barbotine dans le temps et à la scalabilité du procédé à des volumes de production élevés.
Le brevet ne fournit pas de données sur la durée de conservation de la barbotine en stockage. Les suspensions céramiques à haute concentration ont tendance à sédimenter ou à former des agrégats au fil du temps, ce qui nécessite une agitation ou un reconditionnement avant utilisation. On ne sait pas clairement combien de temps la barbotine conserve des propriétés rhéologiques et de photopolymérisation optimales.
La scalabilité industrielle reste également à démontrer. La technologie DLP est mature pour les prototypes et les petites séries, mais les volumes de construction sont limités par rapport à des procédés comme le binder jetting ou le pressage. Le brevet ne précise pas les temps d'impression, les coûts par pièce ni les comparaisons directes avec les méthodes traditionnelles sur des lots de production.
Le brevet ne clarifie pas la stabilité à long terme de la suspension ni ne fournit de données sur les coûts et les temps de production comparés aux méthodes traditionnelles. La scalabilité à des volumes industriels reste une inconnue.
Un autre aspect critique est la résistance à la corrosion et la conductivité thermique des composants finis. Le brevet mentionne que les méthodes de collage au verre, alternatives à la colle SiC, présentent une faible résistance à la corrosion et une faible conductivité. Aucune comparaison quantitative n'est toutefois fournie entre les propriétés du matériau imprimé et celles des composants traditionnels liés par réaction.
Ce qui nous manquait vraiment
L'intégration directe avec des systèmes existants tels que les micro-refroidisseurs et les tables pour wafers montre que la technologie a été conçue pour s'intégrer aux flux de production actuels.
Le brevet cite explicitement des composants déjà utilisés dans l'industrie des semi-conducteurs et de la photonique : tables pour wafers refroidies à l'eau, micro-refroidisseurs pour dispositifs électroniques, miroirs pour lasers à haute énergie. Ces produits existent déjà, mais ils sont fabriqués selon des méthodes qui limitent la complexité géométrique et la miniaturisation des canaux.
La possibilité d'imprimer directement des canaux de 0,2 mm ouvre des marges d'amélioration concrètes. Dans les micro-refroidisseurs, des canaux plus fins et plus nombreux augmentent la surface d'échange thermique sans augmenter l'encombrement. Dans les tables pour wafers, un réseau de refroidissement plus dense améliore l'uniformité thermique, en réduisant les déformations et en augmentant la précision du procédé.
| Application | Dimension des canaux traditionnels | Dimension des canaux DLP |
|---|---|---|
| Tables pour wafers | 5-10 mm | 0,2-1 mm |
| Micro-refroidisseur | 1-5 mm | 0,2-1 mm |
| Miroirs laser refroidis | 5-10 mm | 0,2-5 mm |
La technologie DLP est déjà répandue et consolidée. La formulation de la barbotine est spécifique aux applications industrielles existantes. Cela rend plausible une adoption progressive au cours des prochaines années, à partir de niches à forte valeur ajoutée où la précision thermique justifie des coûts de processus plus élevés.
Cette technologie marque un tournant dans la conception thermique pour l’électronique avancée. La capacité d’imprimer des canaux fins sans risque d’obstruction élimine une contrainte de conception qui a limité pendant des années la miniaturisation des systèmes de refroidissement. Reste à voir à quelle vitesse le processus se révélera scalable et compétitif sur des volumes industriels.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quelle est la taille minimale des canaux de refroidissement réalisables avec la nouvelle formulation de slurry céramique?
La nouvelle formulation permet d'imprimer en 3D des structures avec des canaux internes fins jusqu'à 0,2 mm. Cela élimine les problèmes d'obstruction dus au collage traditionnel. Ces canaux sont idéaux pour des applications telles que les dissipateurs intégrés et les micro-refroidisseurs.
Quels sont les composants principaux du slurry breveté?
Le slurry contient de 50 à 70% en poids de particules céramiques opaques (comme le carbure de silicium), de 30 à 50% de résine photopolymérisable et de 0,3 à 1% d'agent dispersant. L'agent dispersant favorise la pénétration de la lumière pour une polymérisation uniforme. Il est utilisé dans l'impression DLP pour créer des corps céramiques monolithiques.
Quelles sont les principales étapes du processus de fabrication?
Le processus comprend l'impression DLP couche par couche selon le modèle CAO, le nettoyage pour éliminer le slurry non polymérisé, le débindage thermique pour éliminer les polymères et la frittage ou la liaison par réaction pour densifier la céramique. Cela produit des composants sans joints ou résidus d'adhésif. Les canaux sont définis directement dans le fichier CAO.
Quelles applications concrètes le brevet cite-t-il?
Le brevet mentionne des plateaux pour wafers avec des canaux de refroidissement intégrés, des miroirs pour collecteurs et des lasers à haute énergie refroidis à l'eau, et des micro-refroidisseurs pour appareils électroniques. Les canaux de 0,2 mm augmentent l'efficacité thermique en réduisant l'encombrement. Par rapport aux méthodes traditionnelles, ils permettent des géométries plus complexes et miniaturisées.
Quelles sont les principales limitations de la technologie décrite?
Des incertitudes subsistent quant à la stabilité à long terme du slurry, qui peut sédimenter nécessitant une agitation, et quant à l'évolutivité à des volumes industriels élevés. Aucune donnée n'est fournie sur les temps d'impression, les coûts ou les comparaisons avec les méthodes traditionnelles. Il manque également une analyse quantitative sur la résistance à la corrosion et la conductivité thermique.


