
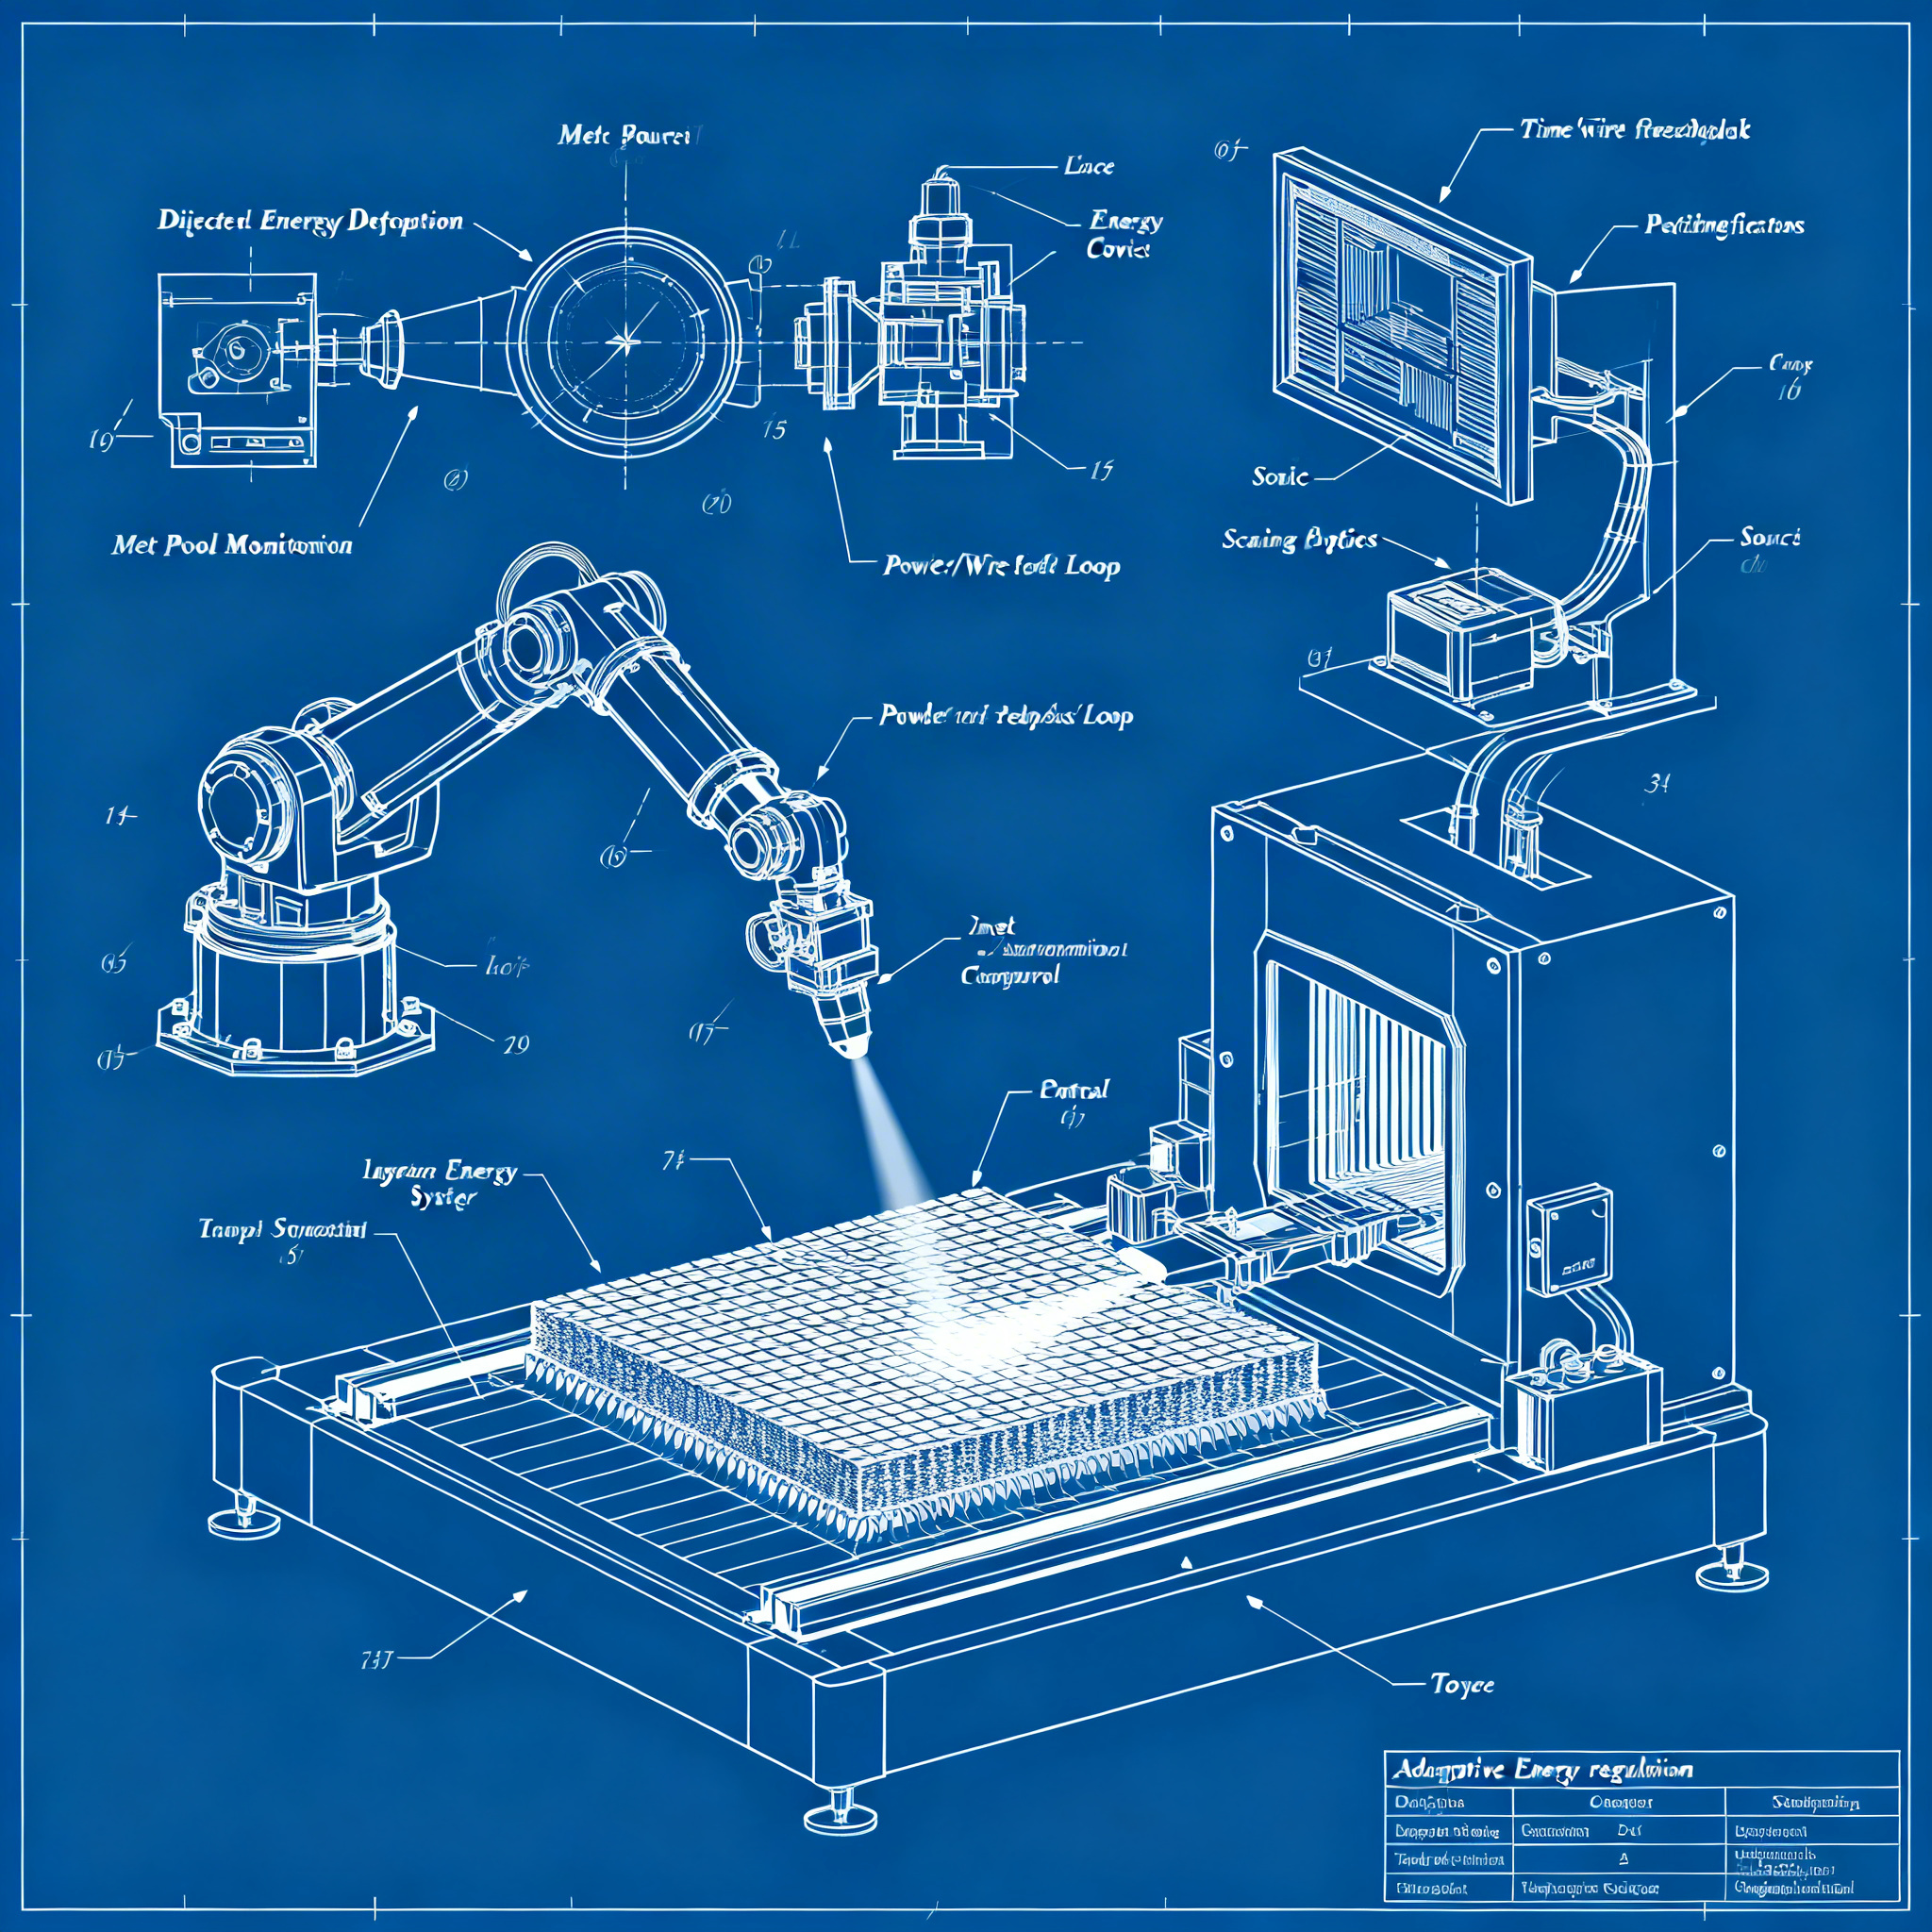
Wie funktioniert das Directed Energy Deposition im großen Maßstab: Fortgeschrittene Kontrolle des Schmelzbads und Präzision bei der Abscheidung
Die fortschrittlichsten Directed-Energy-Deposition-Systeme integrieren heute Echtzeit-Feedback zur Steuerung des Materialschmelzens und definieren neu, was hochpräzises 3D-Drucken bedeutet. Dank kontinuierlicher Überwachung des Schmelzbads, gezielter Abscheidung über Multi-Winkel-Aktuatoren und dynamischer Prozessmodellierung überwindet das großskalige DED die traditionellen Grenzen der additiven Fertigung und ermöglicht die Herstellung und Reparatur großer metallischer Komponenten mit beispielloser Kontrolle über Geometrie, metallurgische Qualität und mechanische Eigenschaften.
Grundlagen des Directed Energy Deposition
Der DED-Prozess nutzt eine konzentrierte Energiequelle, um auf einem Substrat abgeschiedenes metallisches Material zu schmelzen, wobei die Maschinenarchitekturen für den Betrieb in Bauvolumina ausgelegt sind, die einen Meter Größe überschreiten.
Die Directed-Energy-Deposition-Technologie basiert auf klar definierten physikalischen Prinzipien: Eine Hochleistungs-Energiequelle – 12-kW-Laser, Elektronenstrahl, Plasma oder Lichtbogen – wird verwendet, um ein Schmelzbad (Melt Pool) auf der Arbeitsfläche zu erzeugen, in das Zusatzmaterial in Form von Metallpulver oder Draht eingebracht wird. Im Gegensatz zu Pulverbett-Systemen ist der Abscheidungskopf nicht an ein starres geschlossenes Volumen gebunden, sondern kann sich im dreidimensionalen Raum bewegen, oft montiert auf anthropomorphen Robotern mit sechs Freiheitsgraden oder auf großen Portalsystemen.
Die Schlüsselkomponenten eines fortschrittlichen DED-Systems umfassen die Materialabscheidungsdüse, die Energiequelle mit ihrem Fokussierungs- und Strahlablenkungssystem, die Aktuatoren für die Mehrachsenpositionierung und die Echtzeit-Überwachungssysteme. Plattformen wie LAMAR (Large Additive Manufacturing Articulating Robot), entwickelt von Penn State und dem US Army Research Laboratory, integrieren einen Roboter mit sechs Freiheitsgraden, synchronisiert mit einem zweiachsigen Drehpositionierer, und erreichen Nutzvolumina von 2 m × 3 m × 3,5 m. Diese kinematische Architektur ermöglicht die Bearbeitung komplexer Geometrien, die Handhabung von Multi-Winkel-Ansätzen und die Optimierung der Abscheidungsbahnen auf großen Komponenten.
Für oxidationsempfindliche Legierungen arbeiten die fortschrittlichsten Systeme in kontrollierten Kammern mit Argonatmosphäre und halten den Sauerstoffgehalt niedrig, um Reproduzierbarkeit und zertifizierte mechanische Eigenschaften zu gewährleisten. Die Materialzufuhr kann im Einzelmodus, als Dual-Wire für Abscheidungen mit Zusammensetzungsgradienten oder als Hot-Wire erfolgen, um die thermische Effizienz durch Vorwärmen des Drahts vor der Wechselwirkung mit dem Schmelzbad zu verbessern.
Echtzeit-Steuerung des Schmelzbads
Technologien zur Überwachung des Schmelzbads und die adaptive Energiesteuerung ermöglichen es, die Prozessparameter dynamisch anzupassen, um präzise Abmessungen des geschmolzenen Volumens zu erzielen und eine gleichbleibende Qualität der Abscheidung zu gewährleisten.
Das Herzstück der Innovation bei fortschrittlichen DED-Systemen ist der Melt-Pool-Monitor, ein Beobachtungsgerät, das während der Abscheidung Echtzeitdaten zu den Eigenschaften des Schmelzbads sammelt. Diese Systeme erfassen kritische Parameter wie Größe des Schmelzbads, Oberflächentemperatur, Form und Stabilität des geschmolzenen Volumens und übermitteln die Informationen an eine Recheneinheit, die die Daten verarbeitet und sofort in die Prozessparameter eingreift.
Ein fortschrittliches additives Fertigungssystem empfängt vom Melt-Pool-Monitor Daten, die auf einen oder mehrere Parameter des Schmelzbads hinweisen, und bestimmt auf Basis dieser Daten die aktuelle Position des Schmelzbads. Die Recheneinheit legt daraufhin die gewünschte Größe des Schmelzbads in Abhängigkeit von der aktuellen Position fest und steuert die Energieabgabevorrichtung, um ein Schmelzbad der gewünschten Größe auf der Bauoberfläche des Bauteils zu bilden. Dieser geschlossene Feedback-Regelkreis ermöglicht es, thermische Schwankungen, geometrische Unregelmäßigkeiten des Substrats oder Fluktuationen im Materialfluss auszugleichen und die Qualität der Abscheidung auch auf langen und komplexen Bahnen konstant zu halten.
Die adaptive Energieanpassung erfolgt durch Echtzeitänderung der Leistung des Lasers oder der Energiequelle, der Scan-Geschwindigkeit des Strahls oder der räumlichen Energieverteilung mittels zweiachsiger Beam-Scanning-Systeme. Diese Fähigkeit, die Energieverteilung zu “programmieren”, ermöglicht es, die Form der Raupe zu steuern, Instabilitäten des Schmelzbads zu verhindern und die Penetration sowie die Verdünnung des abgeschiedenen Materials zu optimieren – grundlegende Elemente, um kontrollierte metallurgische Eigenschaften zu erzielen und den Bedarf an Nacharbeit zu reduzieren.
Gezielte Abscheidung mit Mehrwinkel-Aktuatoren
Fortschrittliche kinematische Lösungen mit auf mehrere Winkelpositionen ausrichtbaren Aktuatoren ermöglichen eine präzise Abscheidung auch auf komplexen Oberflächen, tiefen Kavitäten und nicht ebenen Geometrien, ohne unerwünschtes Wiederaufschmelzen bereits abgeschiedener Bereiche.
Ein DED-System kann eine Düse umfassen, die Metallpulver an einer Vielzahl von Positionen eines Reparaturbereichs abscheidet, mit einer ersten Energiequelle, die so konfiguriert ist, dass sie einen ersten Energiestrahl von einem Austrittsende emittiert, das über einen oder mehrere Aktuatoren positionierbar ist. Diese Aktuatoren richten den Energiestrahl auf den Reparaturbereich in einem ersten Winkel oder in einem zweiten Winkel relativ zur Achse der Kavität aus, um Metallpulverablagerungen zu schmelzen, die sich in einer ersten Gruppe oder in einer zweiten Gruppe der Vielzahl von Positionen befinden. Diese Fähigkeit, den Winkel des Energiestrahls zu variieren, ist entscheidend für komplexe Reparaturen, bei denen der Zugang zu dem zu behandelnden Bereich durch umgebende Geometrien oder Wände tiefer Kavitäten eingeschränkt sein kann.
Die von FormAlloy entwickelte Technologie zur automatischen In-situ-Generierung von Toolpaths stellt eine bedeutende Weiterentwicklung dar: Durch Echtzeit-Scannen und Aufzeichnen der Koordinaten stellt das System die präzise räumliche Ausrichtung der Werkstückgeometrie relativ zum Maschinenkoordinatensystem ohne manuellen Eingriff her. Sobald die Ausrichtung hergestellt ist, werden die Abscheidebahnen in-situ erzeugt, um sich an die gemessene Oberflächengeometrie anzupassen, wodurch eine Abscheidung ermöglicht wird, die eng an den tatsächlichen Zustand des Werkstücks gekoppelt ist statt an ein idealisiertes Modell.
Dieser automatisierte Ansatz reduziert überschüssiges Material, minimiert Nachbearbeitungsschritte und verbessert die Maßkontrolle, was besonders wirksam ist, wenn Bauteile eine dimensionale Variabilität aufweisen, die durch mechanische Bearbeitung, Gießen, Schmieden oder Verschleiß im Betrieb entsteht. Die geschlossene Regelkreisnatur dieses Arbeitsablaufs unterstützt konsistente Ergebnisse auch dann, wenn Teile von Charge zu Charge oder von Stück zu Stück variieren, wodurch DED im industriellen Maßstab praktikabel wird.
Dynamische Prozessmodellierung
In fortschrittliche DED-Plattformen integrierte Echtzeit-Simulationssysteme optimieren kontinuierlich die Prozessparameter auf Basis der während der Abscheidung gesammelten Daten und prognostizieren thermisches Verhalten, Eigenspannungen und die endgültige Mikrostruktur.
Der konvergente Ansatz für DED im großen Maßstab integriert numerische Prozessmodellierung mit geschlossener Regelung und schafft ein Ökosystem, in dem Materialien, Hardware, Software und Steuerung auf die Fähigkeit zulaufen, Material reproduzierbar abzuscheiden. Thermische und mechanische Modelle prognostizieren Abscheidung, Verdünnung und Eigenspannungen, während Optimierungsalgorithmen im Voraus geeignete Parameter vorschlagen, um hohe Abscheidegeschwindigkeiten mit akzeptablen Mikrostrukturen zu kombinieren.
Diese Berechnungssysteme modellieren den Prozess dynamisch anhand der vom Schmelzbadmonitor und anderen integrierten Sensoren beobachteten Parameter und passen Vorwärmstrategien, thermische Kontrolle und Abscheidungssequenzen an, um Temperaturgradienten bei sehr großen Komponenten zu reduzieren. Die prädiktive Modellierung ermöglicht es, Werkzeugwegstrategien (Toolpath) zu definieren, die für komplexe großformatige Oberflächen geeignet sind, Überdimensionierungen und Nachbearbeitungen zu begrenzen und Materialien zu entwickeln, die auf die thermischen Dynamiken der DED zugeschnitten sind, mit Augenmerk auf Segregationen, Korngröße und Stabilität der Mikrostruktur über mehrere Durchgänge.
Die Integration zerstörungsfreier Prüfungen (NDT) in-process oder post-process, um Porositäten, Risse oder mangelnde Verschmelzung zu erkennen, vervollständigt das Bild eines intelligenten Systems, das gewährleisten kann, dass die mechanischen Eigenschaften und die metallurgische Qualität mit den Projektanforderungen übereinstimmen. Diese Konvergenz aus Simulation, adaptiver Kontrolle und Echtzeitverifikation stellt den qualitativen Sprung dar, der DED im großen Maßstab zu einer industriell ausgereiften Technologie macht, die mit traditionellen Herstellungs- und Reparaturverfahren sowohl bei den Kosten als auch bei den Zeiten konkurrieren kann.
Schlussfolgerung
DED im großen Maßstab stellt einen Grenzbereich der additiven Fertigung dar, wo Präzision und fortschrittliche Steuerung verschmelzen, um traditionelle Grenzen zu überwinden. Die Integration kontinuierlicher Überwachung des Schmelzbads, Mehrwinkel-Aktuatoren für gezielte Abscheidung und dynamischer Prozessmodellierung verwandelt den metallischen 3D-Druck von einer experimentellen Technologie in eine konkrete industrielle Lösung für große Komponenten. Die Fähigkeit, Prozessparameter in Echtzeit an den tatsächlichen Zustand des Werkstücks anzupassen, zusammen mit der Möglichkeit, auf Bauvolumina von über einem Meter mit zertifizierbarer metallurgischer Kontrolle zu arbeiten, eröffnet Anwendungsszenarien, die von der Reparatur von Turbinen bis zur Herstellung primärer Luft- und Raumfahrtstrukturen reichen.
Entdecken Sie, wie diese Technologien Branchen wie die Luft- und Raumfahrt und die Schwerindustrie verändern, wo die Kombination aus der Fähigkeit, in großem Format zu bauen, und der Möglichkeit, subtraktive Finish-Bearbeitungen zu integrieren, zu einer neuen Logik der Lieferkette führt: Anstatt Bestände an massiven Komponenten zu halten, können kleinere Lose produziert oder wiederhergestellt werden, mit größerer Flexibilität und Personalisierung.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Was sind die Hauptkomponenten eines fortschrittlichen Directed Energy Deposition-Systems?
Die Schlüsselkomponenten umfassen die Materialauftragsdüse, die Energiequelle mit Strahlfokussierungs- und Scansystem, Mehrachsen-Stellantriebe für die Positionierung sowie Echtzeit-Überwachungssysteme. Diese Elemente arbeiten zusammen, um Präzision und Kontrolle während des Auftragsprozesses zu gewährleisten.
Wie funktioniert die Echtzeit-Kontrolle des Schmelzbades in fortschrittlichen DED-Systemen?
Der Schmelzbadmonitor sammelt Echtzeitdaten über die Eigenschaften des Schmelzbades, wie Größe, Temperatur und Stabilität. Diese Informationen werden von einer Recheneinheit verarbeitet, die dynamisch die Prozessparameter wie Leistung und Strahlgeschwindigkeit anpasst, um eine konstante Ablagerungsqualität zu gewährleisten.
Welche Vorteile bieten Lösungen mit Mehrwinkelstellern beim Auftragen?
Mehrwinkelsteller ermöglichen das Auftragen von Material auf komplexe Oberflächen, tiefe Hohlräume und nicht ebene Geometrien, ohne bereits abgelegte Zonen erneut aufzuschmelzen. Diese Flexibilität ist besonders nützlich für komplexe Reparaturen mit begrenztem Zugang zu den zu behandelnden Bereichen.
Welche Rolle spielt die dynamische Prozessmodellierung in großtechnischen DED-Systemen?
Die dynamische Modellierung kombiniert Echtzeitsimulationen mit Sensordaten, um thermisches Verhalten, Eigenspannungen und die endgültige Mikrostruktur vorherzusagen. Dieser Ansatz ermöglicht eine kontinuierliche Optimierung der Prozessparameter, verbessert die Qualität des Endbauteils und reduziert notwendige Nachbearbeitungen.
Auf welche Weise überwindet großtechnisches DED die Grenzen der traditionellen additiven Fertigung?
Großtechnisches DED ermöglicht die Herstellung und Instandsetzung großer metallischer Bauteile mit fortgeschrittener Kontrolle über Geometrie, metallurgische Qualität und mechanische Eigenschaften. Es nutzt Echtzeit-Rückkopplung, gezieltes Auftragen sowie dynamische Modellierung, um eine höhere Genauigkeit und Wiederholbarkeit im Vergleich zu herkömmlichen Methoden zu erreichen.


