
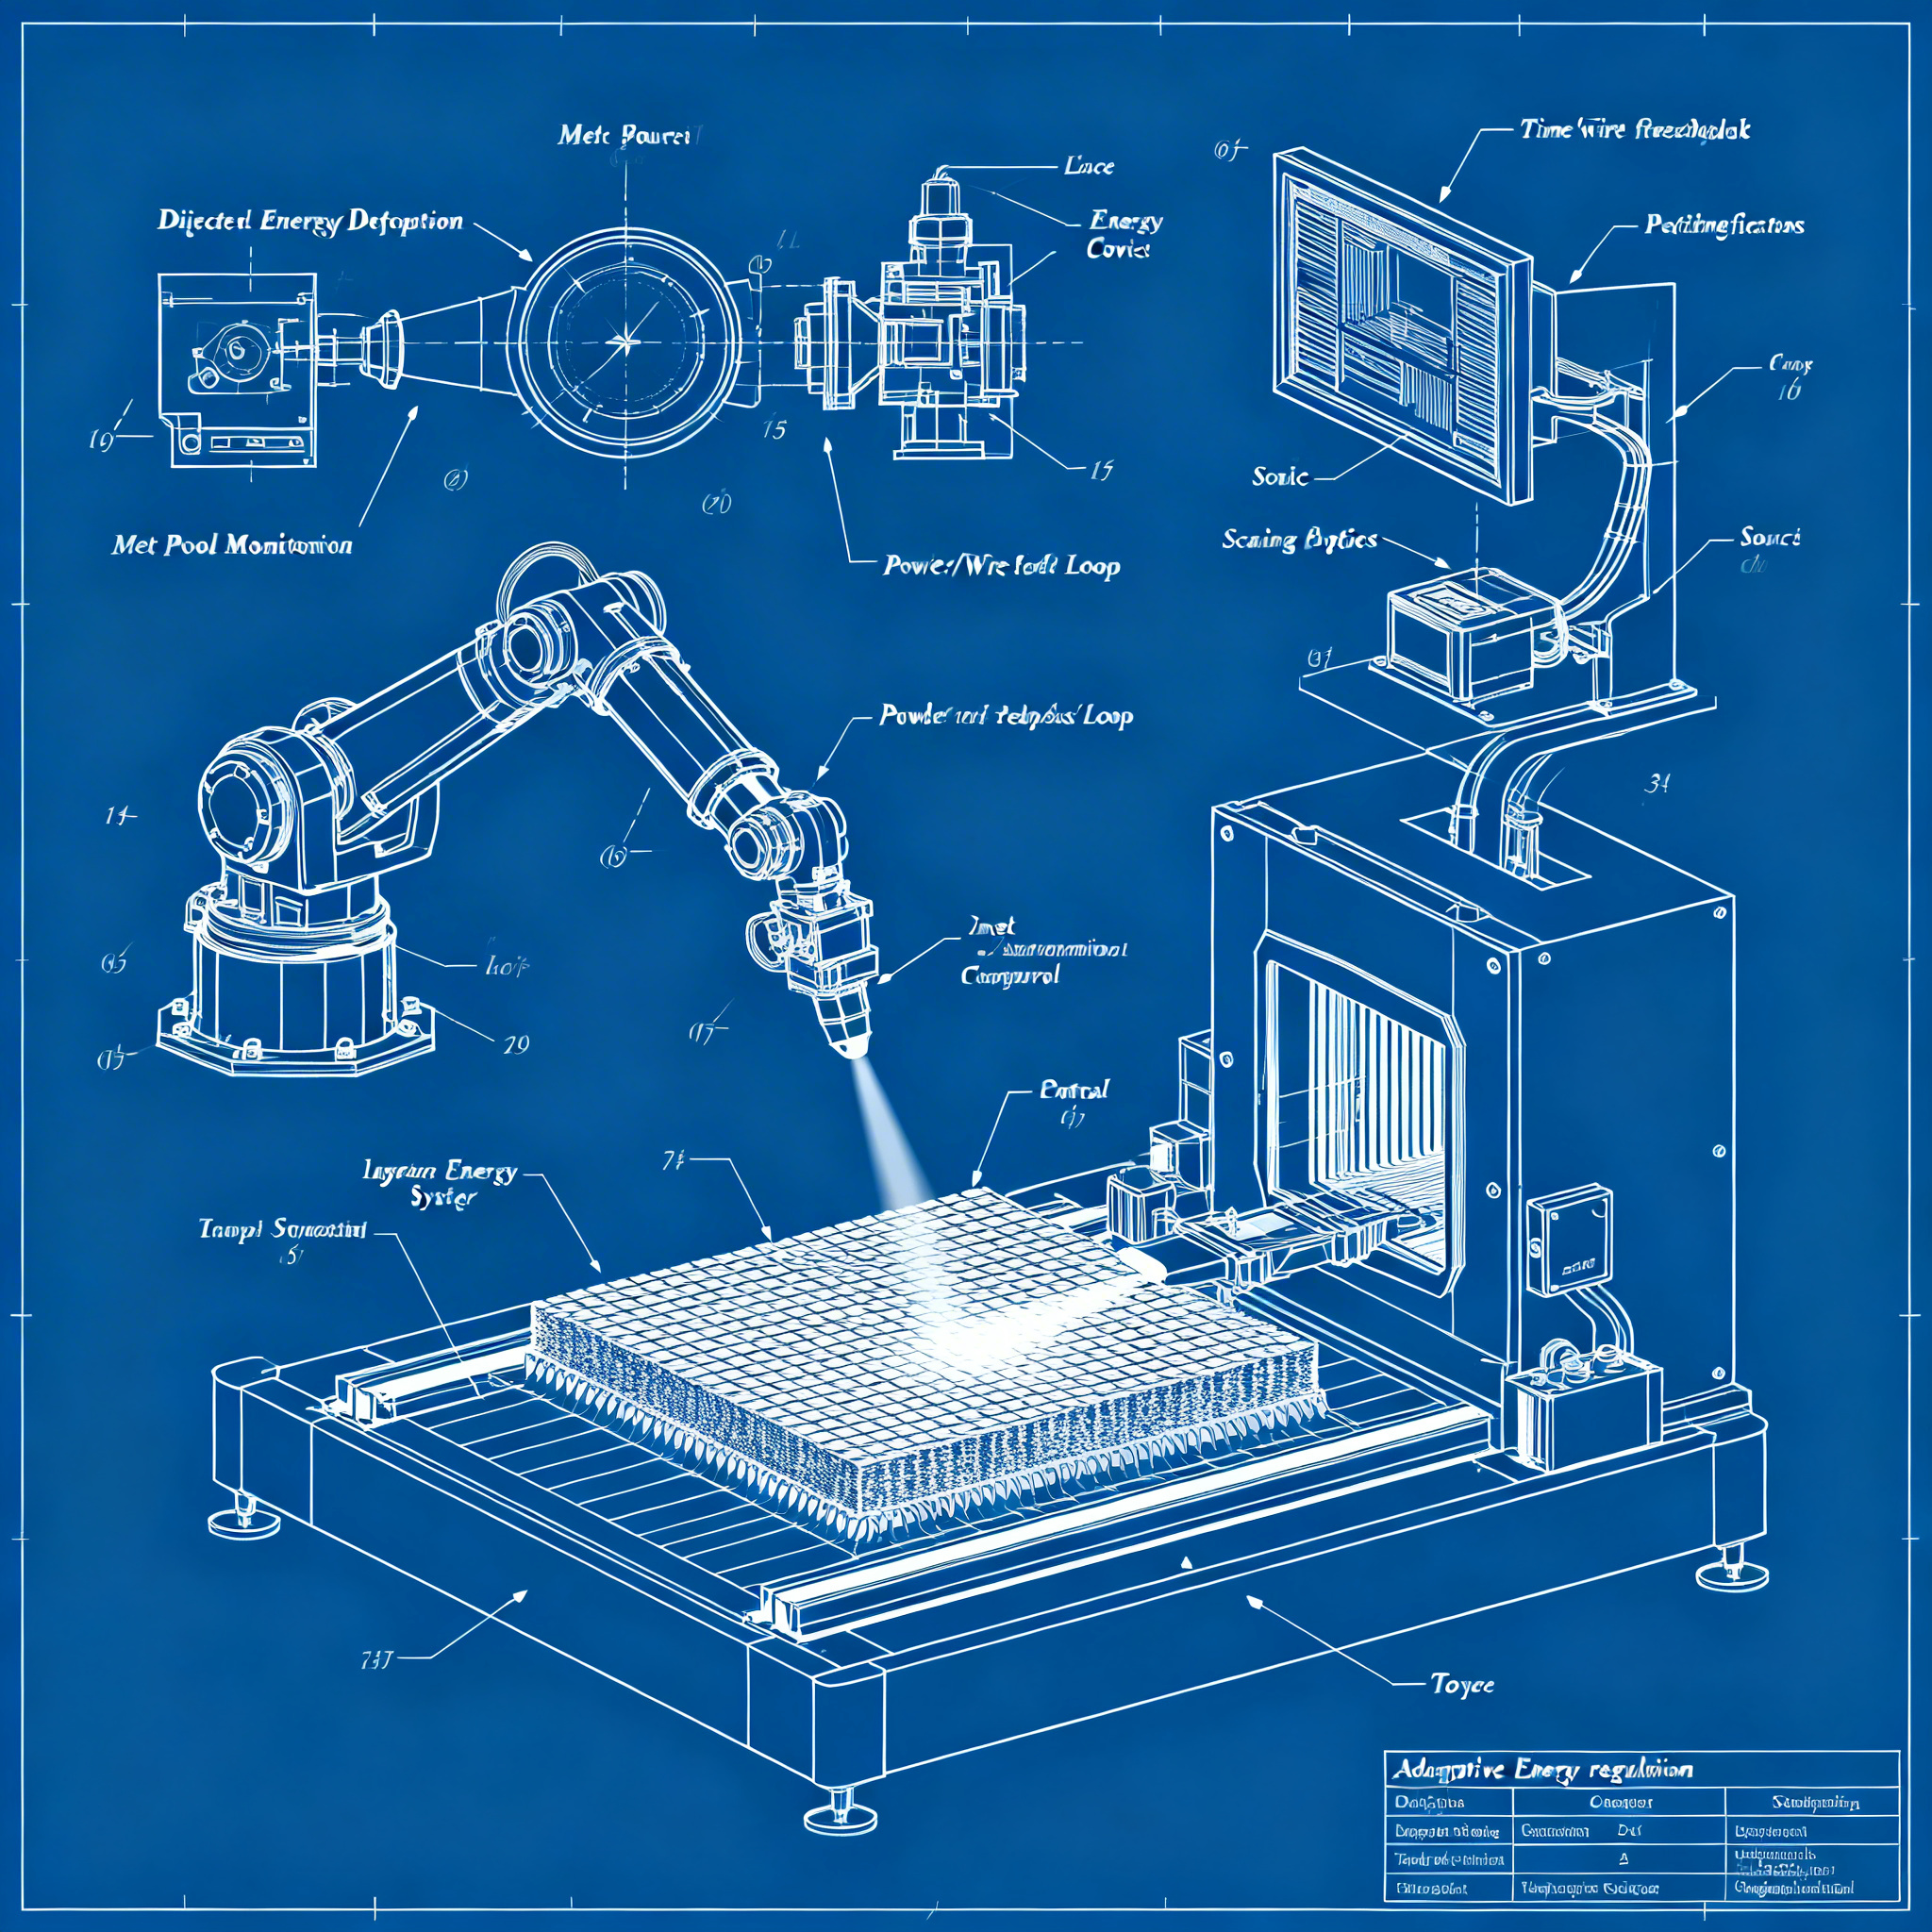
Comment fonctionne le dépôt d’énergie dirigée à grande échelle : contrôle avancé du bain de fusion et précision du dépôt
Les systèmes de Directed Energy Deposition les plus avancés intègrent aujourd’hui un retour d’information en temps réel pour contrôler la fusion du matériau, redéfinissant ce que signifie imprimer en 3D à haute précision. Grâce à la surveillance continue du bain de fusion, à la déposition ciblée via des actionneurs multi-angles et à la modélisation dynamique du processus, le DED à grande échelle dépasse les limites traditionnelles de la fabrication additive, permettant de produire et de réparer des composants métalliques de grande taille avec un contrôle sans précédent sur la géométrie, la qualité métallurgique et les propriétés mécaniques.
Fondements du Directed Energy Deposition
Le procédé DED utilise une source d’énergie concentrée pour faire fondre du matériau métallique déposé sur un substrat, avec des architectures de machine conçues pour opérer sur des volumes de construction supérieurs à un mètre.
La technologie Directed Energy Deposition repose sur des principes physiques bien définis : une source d’énergie à haute puissance – laser de 12 kW, faisceau électronique, plasma ou arc électrique – est utilisée pour créer un bain de fusion (melt pool) sur la surface de travail, dans lequel est introduit un matériau d’apport sous forme de poudre métallique ou de fil. Contrairement aux systèmes à lit de poudre, la tête de dépôt n’est pas confinée à un volume fermé rigide, mais peut se déplacer dans l’espace tridimensionnel, souvent montée sur des robots anthropomorphes à six degrés de liberté ou sur des systèmes gantry de grande taille.
Les composants clés d’un système DED avancé comprennent la buse de dépôt du matériau, la source d’énergie avec son système de focalisation et de balayage du faisceau, les actionneurs pour le positionnement multi-axes, et les systèmes de surveillance en temps réel. Des plateformes comme LAMAR (Large Additive Manufacturing Articulating Robot), développée par Penn State et l’US Army Research Laboratory, intègrent un robot à six degrés de liberté synchronisé avec un positionneur rotatif à deux axes, atteignant des volumes utiles de 2 m × 3 m × 3,5 m. Cette architecture cinématique permet d’aborder des géométries complexes, de gérer des approches multi-angles et d’optimiser les trajectoires de dépôt sur des composants de grande taille.
Pour les alliages sensibles à l’oxydation, les systèmes les plus avancés fonctionnent dans des chambres contrôlées avec une atmosphère d’argon, en maintenant de faibles niveaux d’oxygène pour garantir la répétabilité et des propriétés mécaniques certifiées. L’alimentation en matériau peut se faire en mode simple, dual-wire pour des dépôts à gradient de composition, ou hot-wire pour améliorer l’efficacité thermique en préchauffant le fil avant son interaction avec le bain de fusion.
Contrôle en temps réel du bain de fusion
Les technologies de surveillance du bain de fusion et le contrôle adaptatif de l’énergie permettent de réguler dynamiquement les paramètres du procédé afin d’obtenir des dimensions précises du volume fondu et de garantir une qualité constante du dépôt.
Le cœur de l’innovation dans les systèmes DED avancés est représenté par le moniteur de bain de fusion, un dispositif d’observation qui collecte des données en temps réel sur les caractéristiques du bain de fusion pendant le dépôt. Ces systèmes détectent des paramètres critiques tels que les dimensions du bain de fusion, la température de surface, la forme et la stabilité du volume fondu, en transmettant les informations à une unité de calcul qui traite les données et intervient instantanément sur les paramètres du procédé.
Un système de fabrication additive avancé reçoit du moniteur de bain de fusion des données indiquant un ou plusieurs paramètres du bain de fusion et détermine, sur la base de ces données, la position actuelle du bain de fusion. L’unité de calcul établit ensuite la dimension souhaitée du bain de fusion en fonction de la position actuelle et contrôle le dispositif de distribution d’énergie pour former un bain de fusion de la dimension souhaitée sur la surface de construction du composant. Ce cycle de rétroaction fermé permet de compenser les variations thermiques, les irrégularités géométriques du substrat ou les fluctuations du flux de matériau, en maintenant constante la qualité du dépôt même sur des parcours longs et complexes.
La régulation adaptative de l’énergie s’effectue en modifiant en temps réel la puissance du laser ou de la source d’énergie, la vitesse de balayage du faisceau, ou la distribution spatiale de l’énergie au moyen de systèmes de balayage du faisceau sur deux axes. Cette capacité de “ programmer ” la distribution de l’énergie permet de contrôler la forme du cordon, de prévenir les instabilités du bain de fusion et d’optimiser la pénétration et la dilution du matériau déposé, éléments fondamentaux pour obtenir des propriétés métallurgiques maîtrisées et réduire la nécessité de reprises.
Dépôt ciblé avec actionneurs multi-angles
Des solutions cinématiques avancées avec des actionneurs positionnables selon plusieurs angles permettent un dépôt précis même sur des surfaces complexes, des cavités profondes et des géométries non planes, sans refusion indésirable de zones déjà déposées.
Un système DED peut comprendre une buse qui dépose de la poudre métallique sur une pluralité de positions d’une zone de réparation, avec une première source d’énergie configurée pour émettre un premier faisceau d’énergie depuis une extrémité de sortie positionnable au moyen d’un ou plusieurs actionneurs. Ces actionneurs dirigent le faisceau d’énergie sur la zone de réparation selon un premier angle ou un second angle par rapport à l’axe de la cavité, afin de faire fondre des dépôts de poudre métallique localisés dans un premier ensemble ou un second ensemble des pluralités de positions. Cette capacité de faire varier l’angle du faisceau d’énergie est cruciale pour les réparations complexes, où l’accès à la zone à traiter peut être limité par des géométries environnantes ou par des parois de cavités profondes.
La technologie de génération automatique de trajectoires d’outil in situ développée par FormAlloy représente une évolution significative : grâce à une numérisation en temps réel et à l’enregistrement des coordonnées, le système établit l’alignement spatial précis de la géométrie de la pièce par rapport au système de coordonnées de la machine, sans intervention manuelle. Une fois l’alignement établi, les trajectoires de dépôt sont générées in situ pour s’adapter à la géométrie de surface mesurée, permettant un dépôt étroitement couplé à l’état réel de la pièce plutôt qu’à un modèle idéalisé.
Cette approche automatisée réduit l’excès de matériau, minimise les usinages post-processus et améliore le contrôle dimensionnel, ce qui la rend particulièrement efficace lorsque les composants présentent une variabilité dimensionnelle introduite lors d’usinages mécaniques, de la fusion, du forgeage ou de l’usure en service. La nature en boucle fermée de ce flux de travail favorise des résultats constants même lorsque les pièces présentent une variabilité d’un lot à l’autre ou d’une pièce à l’autre, rendant le DED exploitable à l’échelle industrielle.
Modélisation dynamique du processus
Les systèmes de simulation en temps réel intégrés aux plateformes DED avancées optimisent en continu les paramètres de processus sur la base des données collectées pendant le dépôt, en prévoyant le comportement thermique, les contraintes résiduelles et la microstructure finale.
L’approche convergente du DED à grande échelle intègre la modélisation numérique du processus avec un contrôle en boucle fermée, créant un écosystème dans lequel matériaux, matériel, logiciels et contrôle convergent vers la capacité de déposer de la matière de manière reproductible. Les modèles thermiques et mécaniques prévoient le dépôt, la dilution et les contraintes résiduelles, tandis que des algorithmes d’optimisation suggèrent à l’avance des paramètres adaptés pour combiner des vitesses de dépôt élevées avec des microstructures acceptables.
Ces systèmes de calcul modélisent dynamiquement le processus en fonction des paramètres observés par le moniteur de bain de fusion et d’autres capteurs intégrés, en adaptant les stratégies de préchauffage, de contrôle thermique et les séquences de dépôt afin de réduire les gradients de température sur des composants très grands. La modélisation prédictive permet de définir des stratégies de trajectoire (toolpath) adaptées à des surfaces complexes de grand format, en limitant les surdimensionnements et les reprises, et de développer des matériaux dédiés aux dynamiques thermiques du DED en tenant compte des ségrégations, de la taille des grains et de la stabilité de la microstructure sur plusieurs passes.
L’intégration de contrôles non destructifs (NDT) en cours de processus ou après processus, pour détecter la porosité, les fissures ou les manques de fusion, complète le tableau d’un système intelligent capable de garantir que les propriétés mécaniques et la qualité métallurgique soient alignées sur les exigences de conception. Cette convergence entre simulation, contrôle adaptatif et vérification en temps réel représente le saut qualitatif qui fait du DED à grande échelle une technologie industriellement mature, capable de rivaliser avec les méthodes traditionnelles de fabrication et de réparation, tant sur les coûts que sur les délais.
Conclusion
Le DED à grande échelle représente une frontière de la fabrication additive où précision et contrôle avancé se conjuguent pour dépasser les limites traditionnelles. L’intégration d’une surveillance continue du bain de fusion, d’actionneurs multi-angles pour un dépôt ciblé et d’une modélisation dynamique du processus transforme l’impression 3D métallique d’une technologie expérimentale en une solution industrielle concrète pour des composants de grande taille. La capacité d’adapter en temps réel les paramètres de processus à l’état réel de la pièce, associée à la possibilité d’opérer sur des volumes de construction supérieurs au mètre avec un contrôle métallurgique certifiable, ouvre des scénarios d’application qui vont de la réparation de turbines à la production de structures aérospatiales primaires.
Découvrez comment ces technologies transforment des secteurs tels que l’aérospatiale et l’industrie lourde, où la combinaison entre la capacité de construire en grand format et la possibilité d’intégrer des usinages soustractifs de finition conduit à une nouvelle logique de chaîne d’approvisionnement : au lieu de maintenir des stocks de composants massifs, on peut produire ou restaurer des lots réduits, avec plus de flexibilité et de personnalisation.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quels sont les principaux composants d'un système avancé de dépôt d'énergie dirigée (DED) ?
Les composants clés incluent la buse de dépôt de matériau, la source d'énergie avec système de focalisation et de balayage du faisceau, les actionneurs pour le positionnement multi-axes, ainsi que les systèmes de surveillance en temps réel. Ces éléments travaillent ensemble pour assurer précision et contrôle durant le processus de dépôt.
Comment fonctionne le contrôle en temps réel du bain fondu dans les systèmes DED avancés ?
Le capteur du bain fondu collecte en temps réel des données sur ses caractéristiques telles que sa taille, sa température et sa stabilité. Ces informations sont traitées par une unité de calcul qui ajuste dynamiquement les paramètres du procédé comme la puissance et la vitesse du faisceau afin de maintenir constante la qualité du dépôt.
Quels avantages offrent les solutions équipées d'actionneurs multi-angles lors du dépôt ?
Les actionneurs multi-angles permettent de déposer du matériau sur des surfaces complexes, des cavités profondes et des géométries non planes sans refondre les zones déjà déposées. Cette flexibilité est particulièrement utile pour effectuer des réparations complexes avec un accès restreint aux zones à traiter.
Quel est le rôle de la modélisation dynamique du procédé dans les systèmes DED à grande échelle ?
La modélisation dynamique combine en temps réel des simulations avec des données capteurs pour prédire les comportements thermiques, les contraintes résiduelles et la microstructure finale. Cette approche permet d’optimiser continuellement les paramètres du procédé, améliorant ainsi la qualité de la pièce finale et réduisant les retouches nécessaires.
En quoi le DED à grande échelle surpasse-t-il les limites de l'impression additive traditionnelle ?
Le DED à grande échelle permet de produire et réparer des pièces métalliques de grandes dimensions avec un contrôle avancé sur la géométrie, la qualité métallurgique et les propriétés mécaniques. Il utilise des retours en temps réel, un dépôt ciblé et une modélisation dynamique pour obtenir une précision et une reproductibilité supérieures par rapport aux méthodes traditionnelles.


