
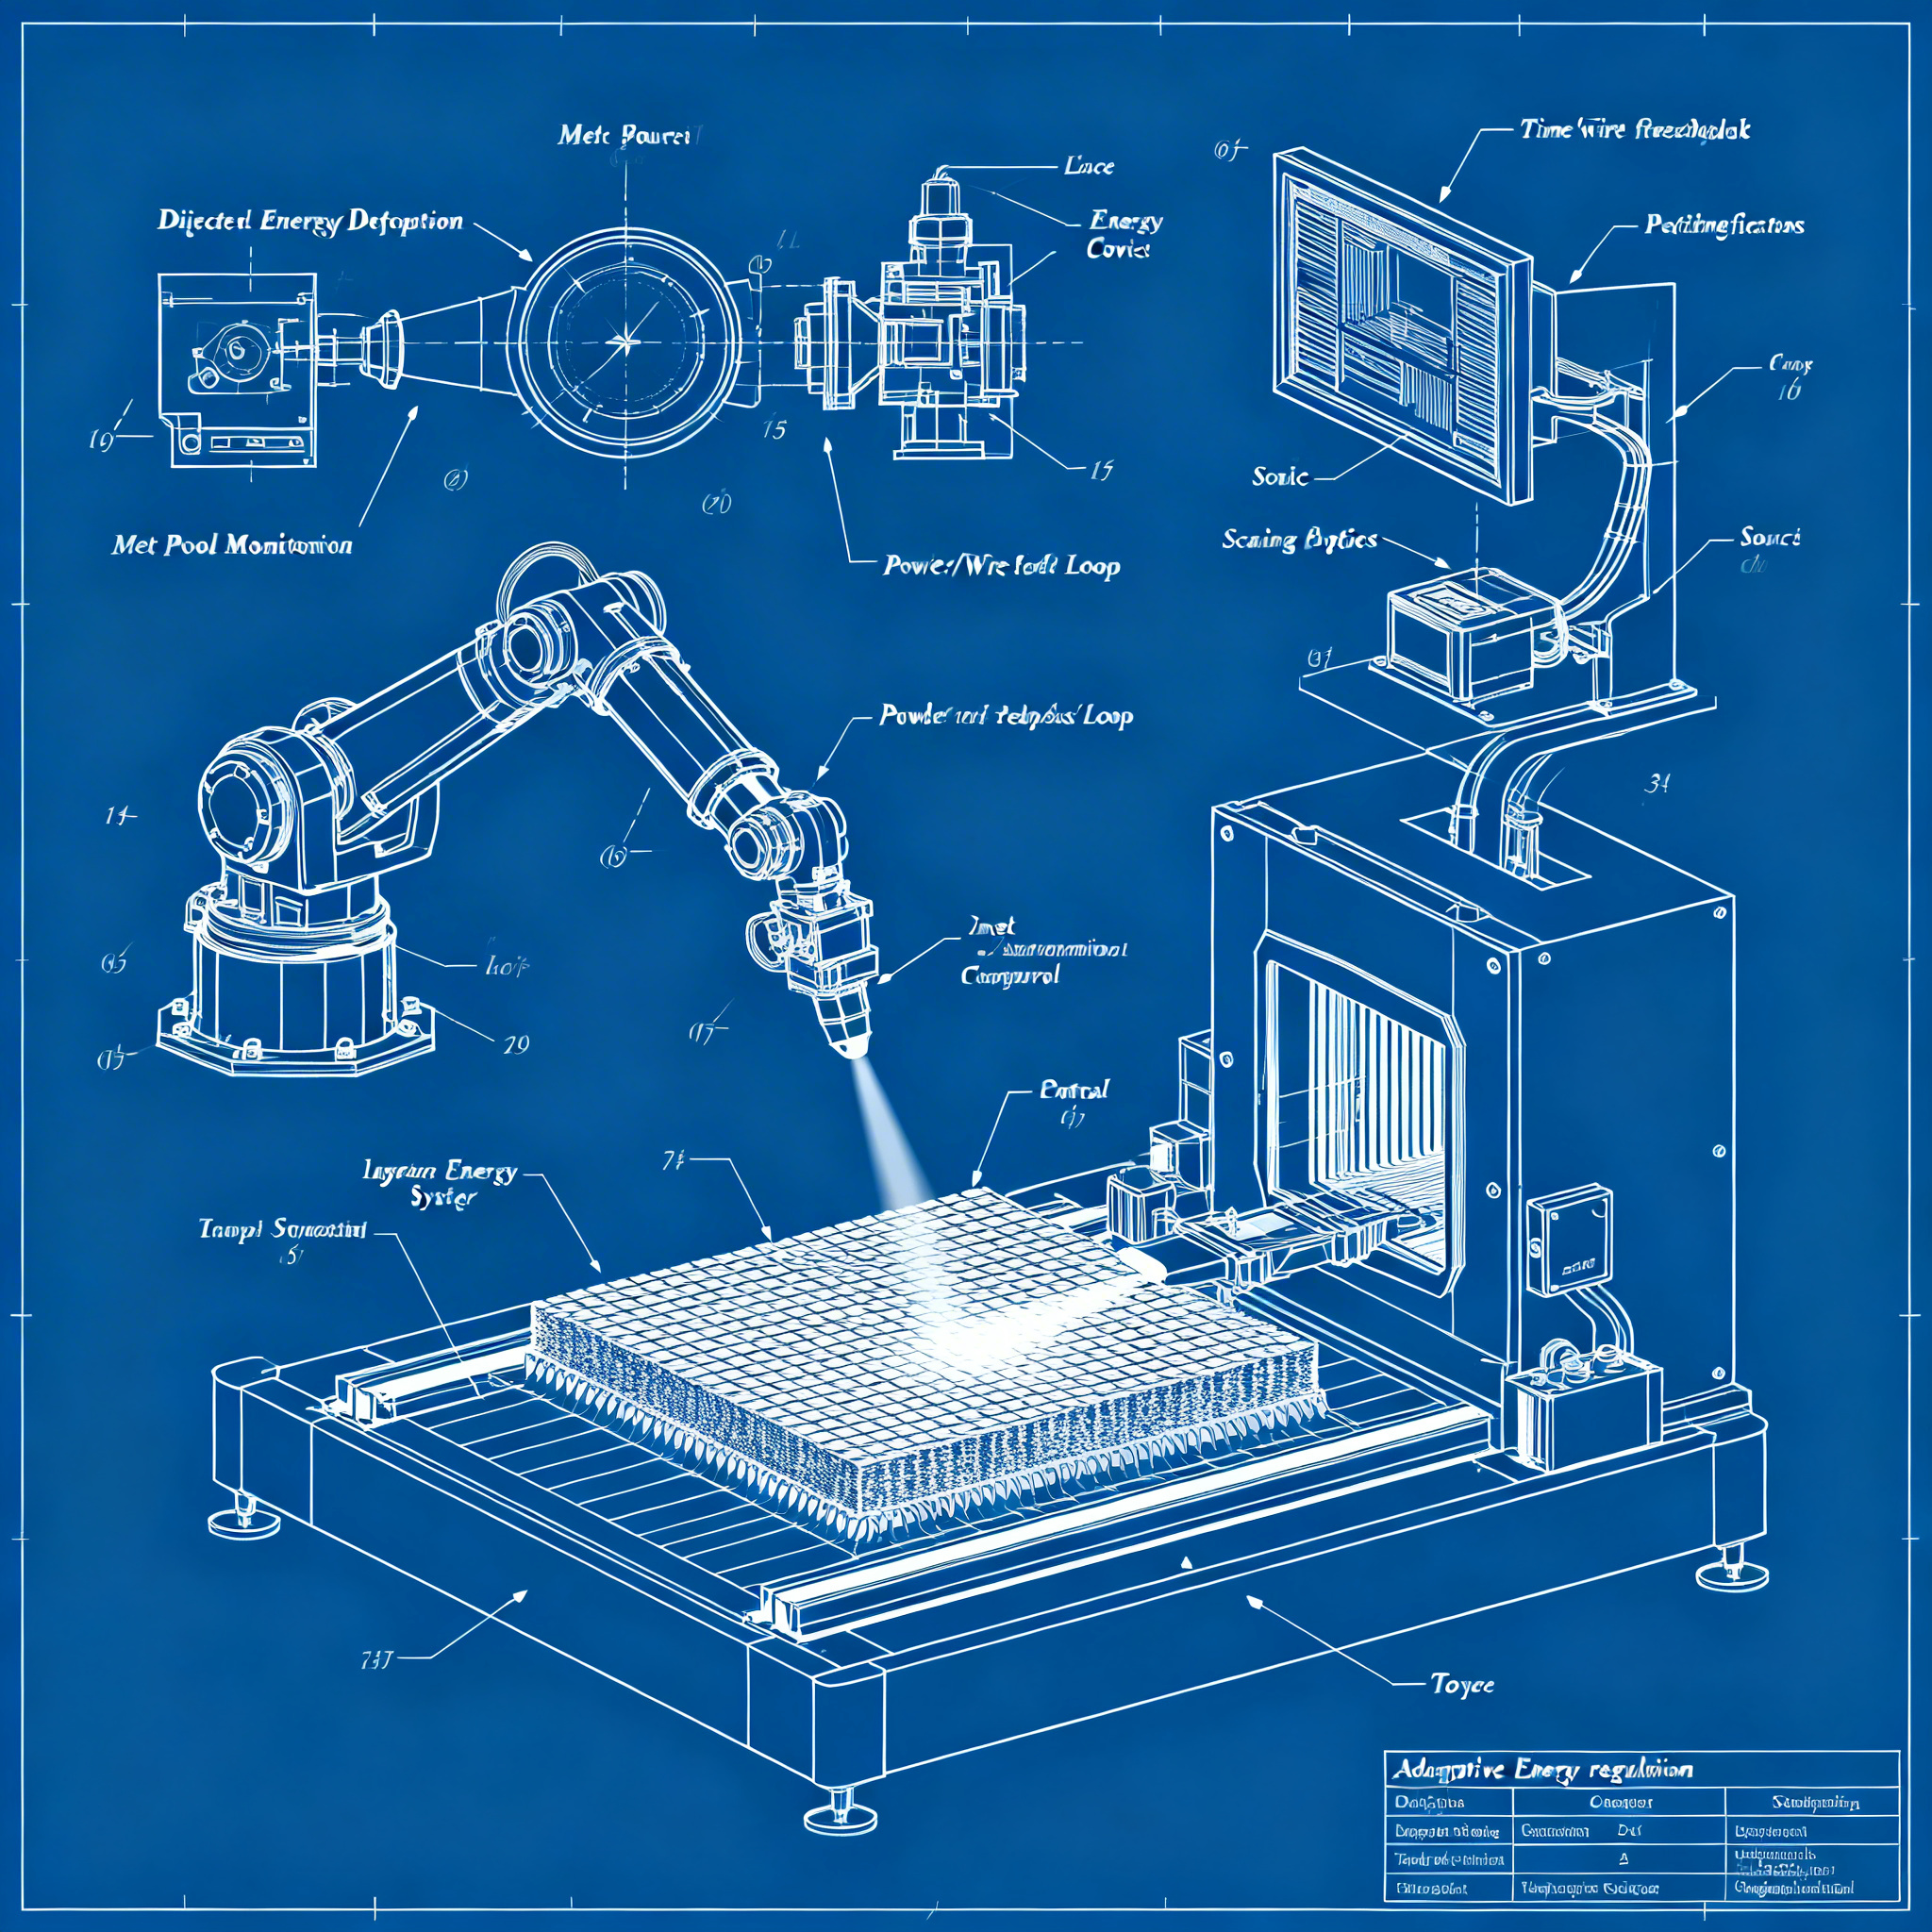
Cómo Funciona la Deposición de Energía Dirigida a Gran Escala: Control Avanzado de la Poza de Fusión y Precisión en la Deposición
Los sistemas de Deposición de Energía Dirigida más avanzados hoy integran retroalimentación en tiempo real para controlar la fusión del material, redefiniendo lo que significa imprimir en 3D con alta precisión. Gracias al monitoreo continuo de la poza de fusión, a la deposición dirigida mediante actuadores multiángulo y a la modelación dinámica del proceso, la DED a gran escala supera los límites tradicionales de la fabricación aditiva, permitiendo producir y reparar componentes metálicos de grandes dimensiones con un control sin precedentes sobre geometría, calidad metalúrgica y propiedades mecánicas.
Fundamentos de la Deposición de Energía Dirigida
El proceso DED utiliza una fuente de energía concentrada para fundir material metálico depositado sobre un sustrato, con arquitecturas de máquina diseñadas para operar en volúmenes de construcción que superan el metro de dimensión.
La tecnología de Deposición de Energía Dirigida se basa en principios físicos bien definidos: una fuente de energía de alta potencia –láser de 12 kW, haz de electrones, plasma o arco eléctrico– se utiliza para crear un baño fundido (poza de fusión) sobre la superficie de trabajo, en el cual se introduce material de aporte en forma de polvo metálico o alambre. A diferencia de los sistemas de lecho de polvo, el cabezal de deposición no está limitado a un volumen cerrado rígido, sino que puede moverse en el espacio tridimensional, a menudo montado sobre robots antropomorfos de seis grados de libertad o sobre sistemas gantry de grandes dimensiones.
Los componentes clave de un sistema DED avanzado incluyen la boquilla de deposición del material, la fuente de energía con su correspondiente sistema de focalización y escaneo del haz, los actuadores para el posicionamiento multieje, y los sistemas de monitoreo en tiempo real. Plataformas como LAMAR (Large Additive Manufacturing Articulating Robot), desarrollada por Penn State y el US Army Research Laboratory, integran un robot de seis grados de libertad sincronizado con un posicionador rotativo de dos ejes, alcanzando volúmenes útiles de 2 m × 3 m × 3,5 m. Esta arquitectura cinemática permite abordar geometrías complejas, gestionar enfoques multiángulo y optimizar las trayectorias de deposición en componentes de grandes dimensiones.
Para aleaciones sensibles a la oxidación, los sistemas más avanzados operan en cámaras controladas con atmósfera de argón, manteniendo bajos niveles de oxígeno para garantizar repetibilidad y propiedades mecánicas certificadas. La alimentación del material puede realizarse en modo simple, dual-wire para depósitos con gradiente de composición, o hot-wire para mejorar la eficiencia térmica precalentando el alambre antes de la interacción con el baño fundido.
Control en tiempo real de la poza de fusión
Las tecnologías de monitoreo de la poza de fusión y el control adaptativo de la energía permiten regular dinámicamente los parámetros del proceso para obtener dimensiones precisas del volumen fundido y garantizar una calidad constante del depósito.
El corazón de la innovación en los sistemas DED avanzados está representado por el monitor de poza de fusión, un dispositivo de observación que recopila datos en tiempo real sobre las características del baño fundido durante la deposición. Estos sistemas detectan parámetros críticos como dimensiones de la poza de fusión, temperatura superficial, forma y estabilidad del volumen fundido, transmitiendo la información a una unidad de cálculo que procesa los datos e interviene instantáneamente en los parámetros del proceso.
Un sistema avanzado de fabricación aditiva recibe del monitor de poza de fusión datos indicativos de uno o más parámetros del baño fundido y determina, sobre la base de estos datos, la posición actual de la poza de fusión. La unidad de cálculo establece entonces el tamaño deseado del baño fundido en función de la posición actual y controla el dispositivo de suministro de energía para formar una poza de fusión del tamaño deseado sobre la superficie de construcción del componente. Este ciclo de retroalimentación cerrado permite compensar variaciones térmicas, irregularidades geométricas del sustrato o fluctuaciones en el flujo de material, manteniendo constante la calidad del depósito incluso en recorridos largos y complejos.
La regolazione adattiva dell’energia avviene modificando in tempo reale la potenza del laser o della sorgente energetica, la velocità di scansione del fascio, o la distribuzione spaziale dell’energia tramite sistemi di beam scanning su due assi. Questa capacità di “programmare” la distribuzione dell’energia permette di controllare la forma del cordone, prevenire instabilità del bagno fuso e ottimizzare la penetrazione e la diluizione del materiale depositato, elementi fondamentali per ottenere proprietà metallurgiche controllate e ridurre la necessità di rilavorazioni.
Deposizione Mirata con Attuatori Multi-Angolo
Soluzioni cinematiche avanzate con attuatori posizionabili su più angolazioni consentono deposizione precisa anche su superfici complesse, cavità profonde e geometrie non piane, senza rifusione indesiderata di zone già depositate.
Un sistema DED può includere un ugello che deposita polvere metallica su una pluralità di posizioni di un’area di riparazione, con una prima sorgente energetica configurata per emettere un primo fascio di energia da un’estremità di uscita posizionabile tramite uno o più attuatori. Questi attuatori dirigono il fascio energetico sull’area di riparazione a un primo angolo o a un secondo angolo rispetto all’asse della cavità, per fondere depositi di polvere metallica localizzati in un primo insieme o in un secondo insieme delle pluralità di posizioni. Questa capacità di variare l’angolazione del fascio energetico è cruciale per riparazioni complesse, dove l’accesso alla zona da trattare può essere limitato da geometrie circostanti o da pareti di cavità profonde.
La tecnologia di generazione automatica di toolpath in-situ sviluppata da FormAlloy rappresenta un’evoluzione significativa: attraverso scansione in tempo reale e registrazione delle coordinate, il sistema stabilisce l’allineamento spaziale accurato della geometria del pezzo rispetto al sistema di coordinate della macchina, senza intervento manuale. Una volta stabilito l’allineamento, i percorsi di deposizione vengono generati in-situ per conformarsi alla geometria superficiale misurata, permettendo una deposizione strettamente accoppiata alla condizione reale del pezzo piuttosto che a un modello idealizzato.
Questo approccio automatizzato riduce il materiale in eccesso, minimizza le lavorazioni post-processo e migliora il controllo dimensionale, risultando particolarmente efficace quando i componenti presentano variabilità dimensionale introdotta durante lavorazioni meccaniche, fusione, forgiatura o usura in servizio. La natura a ciclo chiuso di questo flusso di lavoro supporta risultati consistenti anche quando le parti mostrano variabilità da lotto a lotto o da pezzo a pezzo, rendendo il DED praticabile su scala industriale.
Modellazione Dinamica del Processo
Sistemi di simulazione in tempo reale integrati nelle piattaforme DED avanzate ottimizzano continuamente i parametri di processo sulla base dei dati raccolti durante la deposizione, prevedendo comportamento termico, tensioni residue e microstruttura finale.
L’approccio convergente alla DED su larga scala integra modellazione numerica del processo con controllo a circuito chiuso, creando un ecosistema in cui materiali, hardware, software e controllo convergono verso la capacità di depositare materiale in modo ripetibile. I modelli termici e meccanici prevedono deposito, diluizione e tensioni residue, mentre algoritmi di ottimizzazione suggeriscono in anticipo parametri idonei per combinare alte velocità di deposizione con microstrutture accettabili.
Questi sistemi di calcolo modellano dinamicamente il processo in base ai parametri osservati dal melt pool monitor e da altri sensori integrati, adattando strategie di preriscaldo, controllo termico e sequenze di deposizione per ridurre gradienti di temperatura su componenti molto grandi. La modellazione predittiva permette di definire strategie di percorso (toolpath) adatte a superfici complesse di grande formato, limitando sovradimensionamenti e rilavorazioni, e di sviluppare materiali dedicati alle dinamiche termiche della DED con attenzione a segregazioni, dimensione di grano e stabilità della microstruttura su più passate.
L’integrazione di controlli non distruttivi (NDT) in-process o post-process, per individuare porosità, cricche o mancanze di fusione, completa il quadro di un sistema intelligente capace di garantire che le proprietà meccaniche e la qualità metallurgica siano allineate ai requisiti di progetto. Questa convergenza tra simulazione, controllo adattivo e verifica in tempo reale rappresenta il salto qualitativo che rende il DED su larga scala una tecnologia industrialmente matura, capace di competere con metodi tradizionali di fabbricazione e riparazione sia sui costi sia sui tempi.
Conclusión
Il DED su larga scala rappresenta una frontiera dell’additive manufacturing dove precisione e controllo avanzato si fondono per superare i limiti tradizionali. L’integrazione di monitoraggio continuo del melt pool, attuatori multi-angolo per deposizione mirata e modellazione dinamica del processo trasforma la stampa 3D metallica da tecnologia sperimentale a soluzione industriale concreta per componenti di grandi dimensioni. La capacità di adattare in tempo reale i parametri di processo alla condizione reale del pezzo, unita alla possibilità di operare su volumi di costruzione superiori al metro con controllo metallurgico certificabile, apre scenari applicativi che spaziano dalla riparazione di turbine alla produzione di strutture aerospaziali primarie.
Scopri come queste tecnologie stanno trasformando settori come l’aerospaziale e l’industria pesante, dove la combinazione tra capacità di costruire in grande formato e possibilità di integrare lavorazioni sottrattive di finitura porta a una nuova logica di supply chain: invece di mantenere scorte di componenti massicci, si possono produrre o ripristinare lotti ridotti, con maggiore flessibilità e personalizzazione.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Preguntas y respuestas
¿Cuáles son los principales componentes de un sistema avanzado de Deposición Dirigida de Energía?
Los componentes clave incluyen la boquilla de deposición de material, la fuente de energía con sistema de enfoque y escaneo del haz, los actuadores para posicionamiento multi-eje y los sistemas de monitoreo en tiempo real. Estos elementos trabajan juntos para garantizar precisión y control durante el proceso de deposición.
¿Cómo funciona el control en tiempo real del charco fundido en sistemas DED avanzados?
El monitor del charco fundido recopila datos en tiempo real sobre las características del baño fundido, como tamaño, temperatura y estabilidad. Esta información es procesada por una unidad de cálculo que ajusta dinámicamente los parámetros del proceso, como potencia y velocidad del haz, para mantener constante la calidad del depósito.
¿Qué ventajas ofrecen las soluciones con actuadores multi-ángulo en la deposición?
Los actuadores multi-ángulo permiten depositar material sobre superficies complejas, cavidades profundas y geometrías no planas sin volver a fundir zonas ya depositadas. Esta flexibilidad es particularmente útil para reparaciones complejas con acceso limitado a las áreas a tratar.
¿Cuál es el papel de la modelización dinámica del proceso en sistemas DED a gran escala?
La modelización dinámica integra simulaciones en tiempo real con datos sensoriales para predecir comportamientos térmicos, tensiones residuales y microestructura final. Este enfoque permite optimizar continuamente los parámetros de proceso, mejorando la calidad del componente final y reduciendo las retrabajos necesarios.
¿De qué manera el DED a gran escala supera las limitaciones de la fabricación aditiva tradicional?
El DED a gran escala permite producir y reparar componentes metálicos de grandes dimensiones con control avanzado sobre geometría, calidad metalúrgica y propiedades mecánicas. Utiliza retroalimentación en tiempo real, deposición dirigida y modelización dinámica para obtener precisión y repetibilidad superiores respecto a los métodos tradicionales.


