Prodways bringt CERAM PRO 365 MAX auf den Markt: hohe UV-Intensität für komplexe technische Keramiken
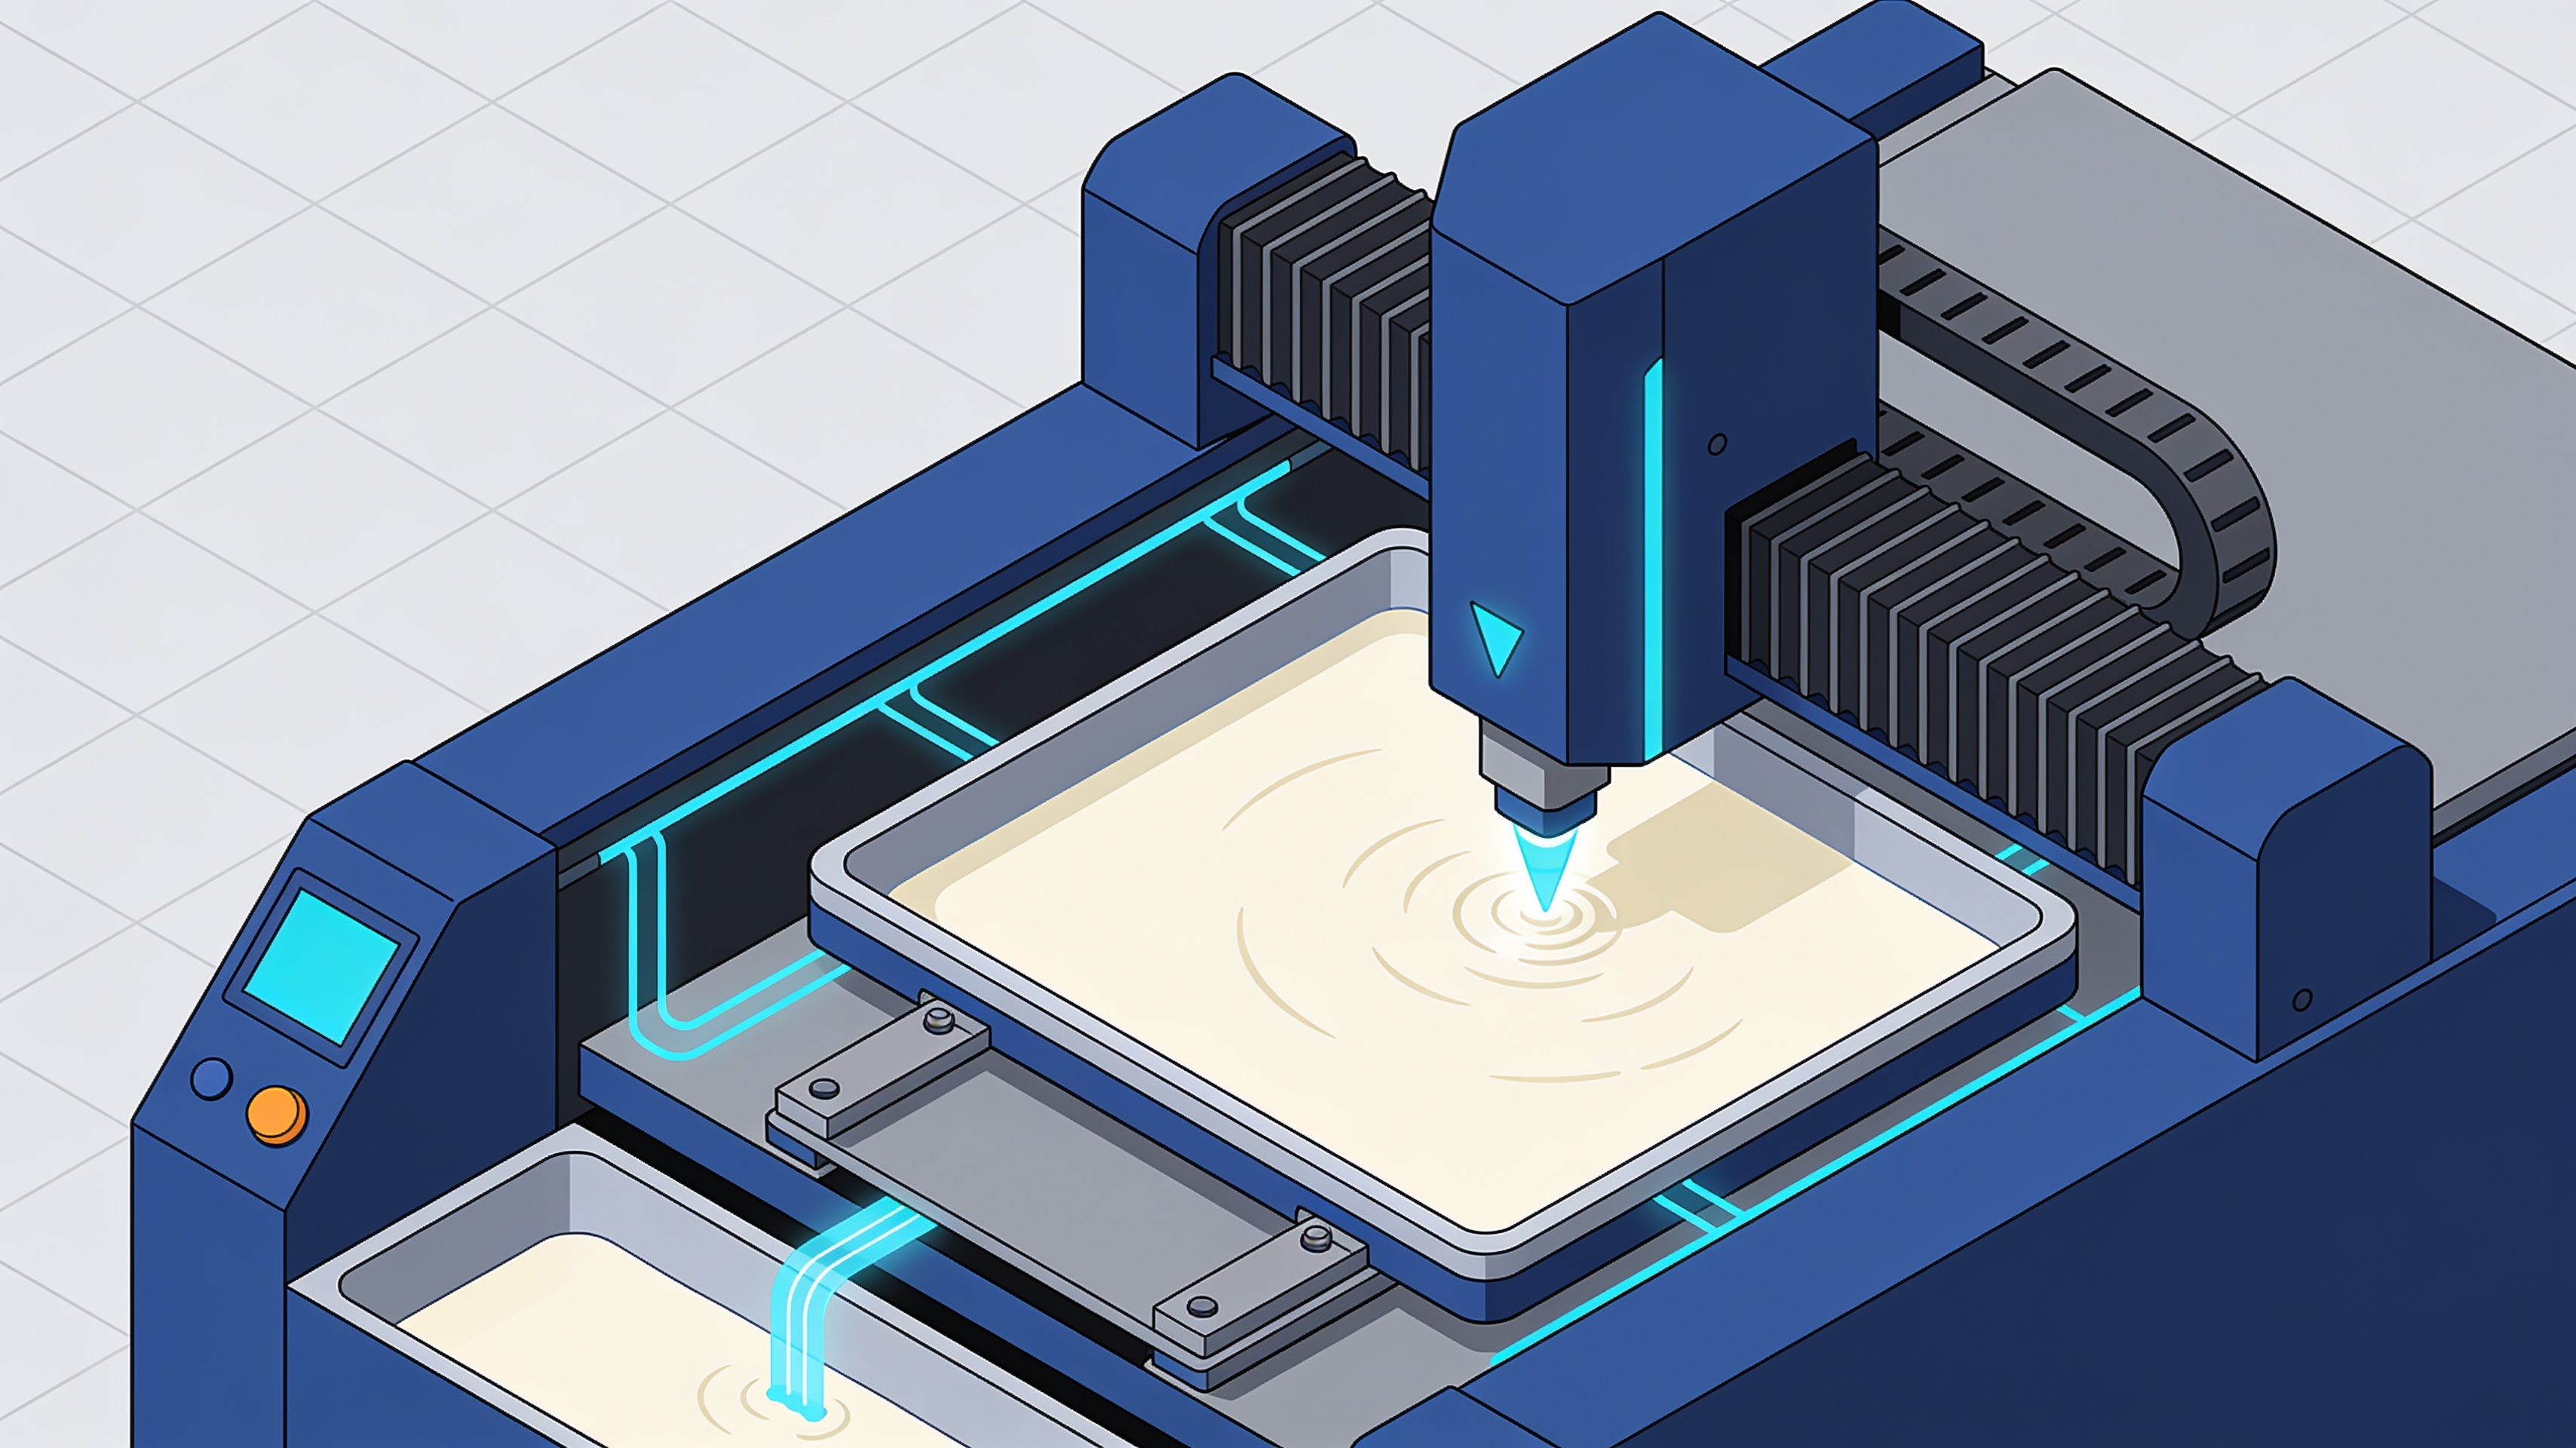
Prodways hat CERAM PRO 365 MAX vorgestellt, eine neue Konfiguration zur Photopolymerisation keramischer Suspensionen mit hohem Pulveranteil. Das System setzt auf eine Bestrahlungsstärke von bis zu 200 mW/cm² und richtet sich hauptsächlich an die Materialentwicklung und die Feinabstimmung von Prozessen, die hohe Lichtdosen erfordern.
Die Maschine nutzt die MOVINGLight-Technologie bei 365 nm des französischen Unternehmens. Das Besondere liegt nicht nur in den Abmessungen der Druckplattform, sondern in der Intensität der Quelle und der Flexibilität der Belichtung.
- Angegebene Bestrahlungsstärke: bis zu 200 mW/cm²
- Druckbereich: bis zu 264 × 328 mm
- Druckhöhe: 350 mm
- Native Pixelgröße: 31 Mikrometer
- Technologie: MOVINGLight DLP bei 365 nm
Intensität versus Dosis: eine grundlegende Unterscheidung
Die Bestrahlungsstärke misst die Lichtleistung pro Flächeneinheit, aber die effektive Dosis hängt von der Belichtungszeit und den Eigenschaften der Suspension ab.
Prodways gibt bis zu 200 mW/cm² Bestrahlungsstärke an. Diese Größe misst die Lichtleistung pro Flächeneinheit. Die tatsächlich den Harz erreichende Dosis hängt auch von der Belichtungszeit ab.
Die Aushärtungstiefe wird von mehreren Faktoren beeinflusst. Absorption und Streuung des Lichts durch Keramikpartikel, Fotoinitiator, Korngrößenverteilung und Feststoffgehalt spielen alle eine Rolle.
Eine Erhöhung der Bestrahlungsstärke kann das Prozessfenster für schwierige Formulierungen erweitern. Sie bedeutet jedoch nicht automatisch, dass sich die Zeiten halbieren oder die Produktivität steigt.
Konfiguration und nominale Auflösung
Die Maschine verwendet eine modulare Top-down-Struktur mit je nach Konfiguration auswählbaren Druckbereichen.
Das System wird mit einem nativen Pixel von 31 Mikrometern beschrieben. Die auswählbaren Bereiche variieren je nach Konfiguration bis zu 264 × 328 mm, bei einer Druckhöhe von 350 mm.
Die Pixelgröße entspricht nicht der endgültigen Genauigkeit des Bauteils. Die optische Antwort, die Lichtstreuung und vor allem die Schrumpfung während der Wärmebehandlungen verändern die Abmessungen.
Beim Vergleich gesinterter Komponenten müssen das Kompensationssystem und die Variabilität zwischen Chargen angegeben werden.
Vom Grünkörper zur dichten Keramik: der vollständige Prozess
Das gedruckte Bauteil erfordert Entbindern und Sintern, um ein funktionsfähiges Keramikobjekt zu werden; diese Phasen können Defekte und Verformungen verursachen.
Das frisch gedruckte Bauteil enthält organisches Bindemittel und Pulver. Um ein funktionsfähiges Keramikobjekt zu erhalten, sind normalerweise Entbindern und Sintern erforderlich.
Diese Phasen können Formverlust, Risse, Restporosität und differenzielle Verformungen verursachen. Aluminiumoxid, Siliciumdioxid und andere Zusammensetzungen erfordern unterschiedliche thermische Zyklen.
Eine Forschungsplattform muss daher auch hinsichtlich der Reproduzierbarkeit der Enddichte bewertet werden. Gleichmäßigkeit der Schichtdicken, Defektverteilung und Eigenschaften nach der Behandlung sind kritische Parameter.
Was für eine vollständige Bewertung fehlt
Um den tatsächlichen Vorteil der MAX-Variante zu verstehen, wären Vergleichsdaten zu verschiedenen Suspensionen und Maßtoleranzen nach dem Sintern erforderlich.
Um zu verstehen, wie weit die MAX-Variante frühere Konfigurationen übertrifft, wären Arbeitskurven für verschiedene Suspensionen erforderlich. Benötigt würden Maßtoleranzen nach dem Sintern und ein Vergleich der Gesamtzeiten.
Der Hersteller gibt Leistungsdaten der Quelle und die Konfiguration der Maschine an. Es wird jedoch kein unabhängiger Vergleichsnachweis für die Produktivitätssteigerung geliefert.
Das größte Interesse gilt der Materialentwicklung. Das System CERAM PRO 365 MAX positioniert sich als Werkzeug für die Forschung an komplexen keramischen Suspensionen, wo die hohe UV-Intensität bei der Polymerisation von Formulierungen mit hohem Pulveranteil den Unterschied machen kann.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Welche maximale Bestrahlungsstärke gibt Prodways für die CERAM PRO 365 MAX an?
Prodways gibt eine Bestrahlungsstärke von bis zu 200 mW/cm² an. Diese Größe misst die Lichtleistung pro Flächeneinheit, aber die effektive Dosis hängt auch von der Belichtungszeit und den Eigenschaften der keramischen Suspension ab.
Welche Abmessungen hat der Druckbereich und welche maximale Höhe erreicht die CERAM PRO 365 MAX?
Der Druckbereich ist je nach Konfiguration wählbar und reicht bis zu 264 × 328 mm, bei einer Druckhöhe von 350 mm. Das angegebene native Pixelmaß beträgt 31 Mikrometer.
Welche Fotopolymerisationstechnologie verwendet die CERAM PRO 365 MAX?
Die Maschine nutzt die von Prodways entwickelte MOVINGLight-DLP-Technologie bei 365 nm. Die Besonderheit liegt nicht nur in der Größe der Plattform, sondern in der Intensität der Quelle und der Flexibilität der Belichtung.
Verkürzt eine Erhöhung der Bestrahlungsstärke automatisch die Druckzeiten?
Nein. Eine Erhöhung der Bestrahlungsstärke kann das Prozessfenster für schwierige Formulierungen erweitern, bedeutet aber nicht automatisch eine Halbierung der Zeiten oder eine höhere Produktivität. Die Dosis hängt auch von der Belichtungszeit und den Eigenschaften der Suspension ab.
Welche Phasen sind erforderlich, um nach dem Drucken ein dichtes Keramikbauteil zu erhalten?
Das frisch gedruckte Bauteil enthält organisches Bindemittel und Keramikpulver. Um ein funktionsfähiges Keramikobjekt zu erhalten, sind normalerweise Entbinderung und Sintern erforderlich, Phasen, die Defekte und Verformungen verursachen können.