Prodways lance CERAM PRO 365 MAX : haute intensité UV pour céramiques techniques complexes
Prodways a présenté CERAM PRO 365 MAX, une nouvelle configuration pour la photopolymérisation de suspensions céramiques à forte charge de poudres. Le système mise sur une irradiance jusqu’à 200 mW/cm² et s’adresse principalement au développement de matériaux et à la mise au point de procédés nécessitant des doses lumineuses élevées.
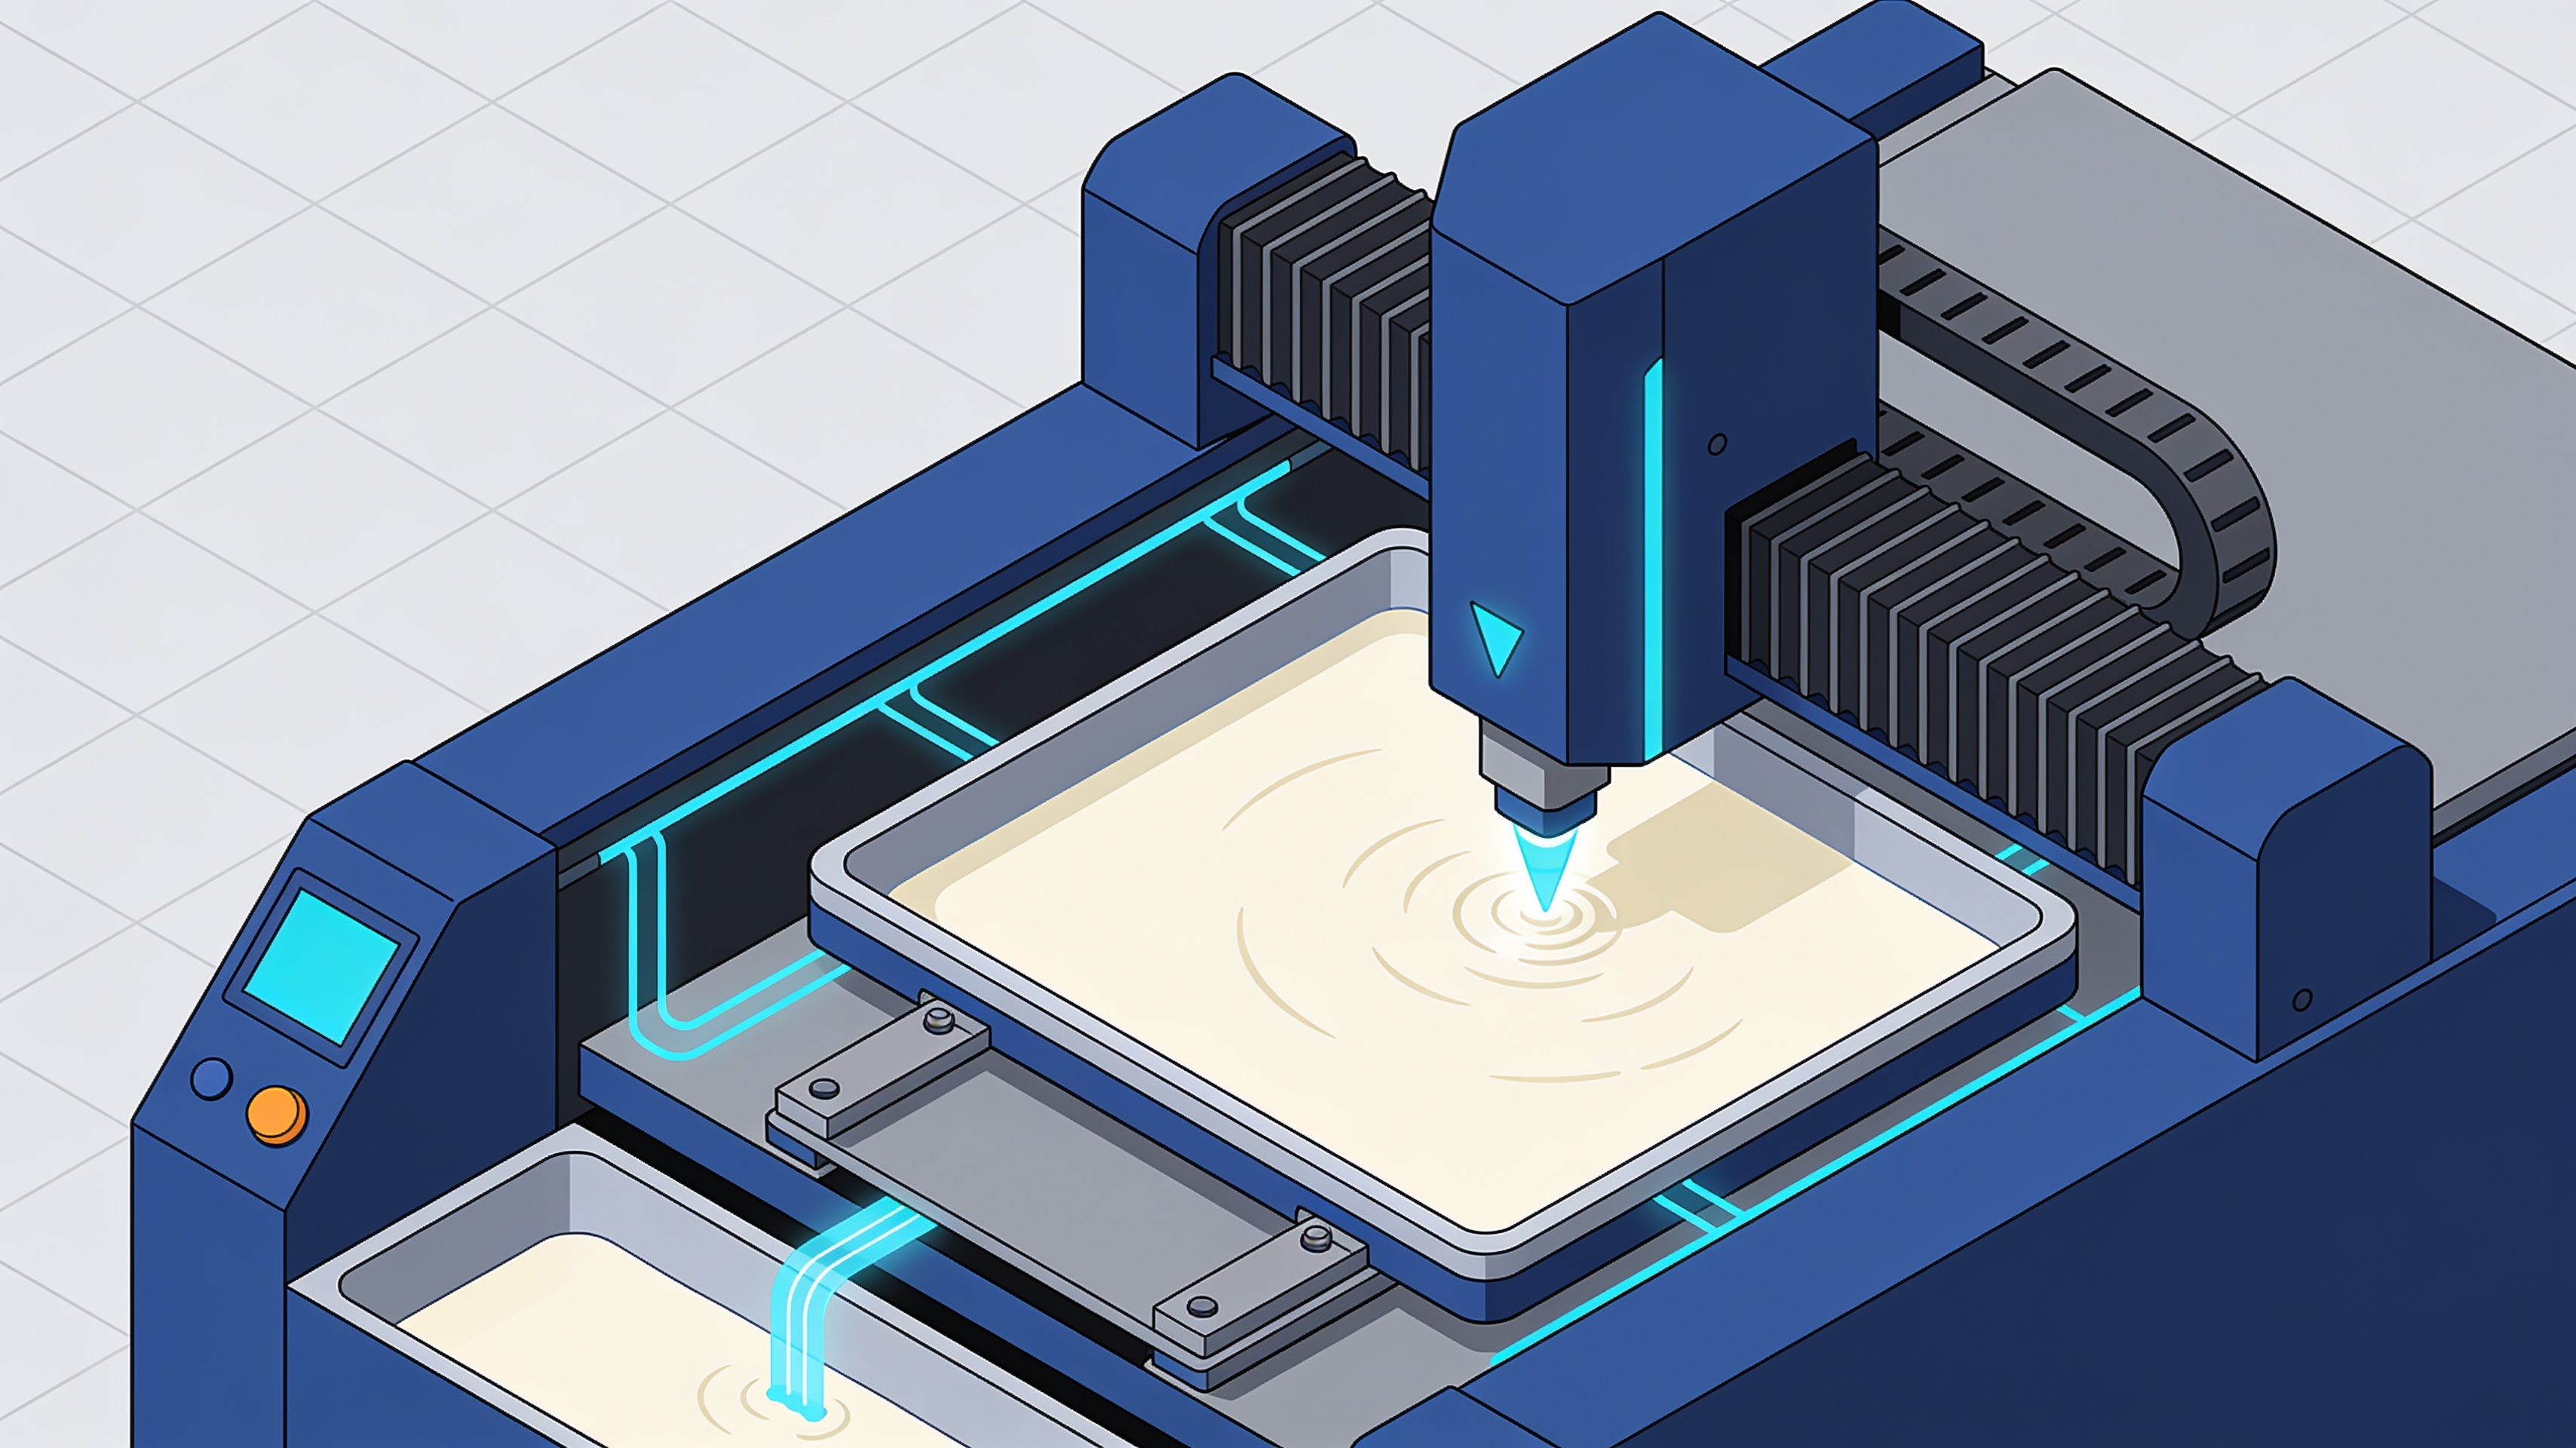
La machine utilise la technologie MOVINGLight à 365 nm de l’entreprise française. La particularité ne réside pas seulement dans les dimensions du plateau d’impression, mais dans l’intensité de la source et dans la flexibilité d’exposition.
- Irradiance déclarée : jusqu’à 200 mW/cm²
- Zone d’impression : jusqu’à 264 × 328 mm
- Hauteur d’impression : 350 mm
- Pixel natif : 31 micromètres
- Technologie : MOVINGLight DLP à 365 nm
Intensité versus dose : une distinction fondamentale
L’irradiance mesure la puissance lumineuse par unité de surface, mais la dose effective dépend du temps d’exposition et des caractéristiques de la suspension.
Prodways déclare jusqu’à 200 mW/cm² d’irradiance. Cette grandeur mesure la puissance lumineuse par unité de surface. La dose qui atteint effectivement la résine dépend aussi du temps d’exposition.
La profondeur de durcissement est influencée par de multiples facteurs. L’absorption et la diffusion de la lumière par les particules céramiques, le photoinitiateur, la distribution granulométrique et la teneur en solides jouent tous un rôle.
Une augmentation de l’irradiance peut élargir la fenêtre de process pour des formulations difficiles. Toutefois, cela ne signifie pas automatiquement réduire de moitié les temps ou augmenter la productivité.
Configuration et résolution nominale
La machine adopte une structure modulaire top-down avec des zones d’impression sélectionnables selon la configuration.
Le système est décrit avec un pixel natif de 31 micromètres. Les zones sélectionnables varient, selon la configuration, jusqu’à 264 × 328 mm, avec une hauteur d’impression de 350 mm.
La taille du pixel ne correspond pas à la précision finale de la pièce. La réponse optique, la diffusion de la lumière et surtout le retrait lors des traitements thermiques modifient les dimensions.
Lorsque l’on compare des composants frittés, il est nécessaire d’indiquer le système de compensation et la variabilité entre lots.
De l'état vert à la céramique dense : le parcours complet
Le composant imprimé nécessite un déliantage et un frittage pour devenir un objet céramique fonctionnel, des étapes qui peuvent introduire des défauts et des déformations.
Le composant fraîchement imprimé contient un liant organique et de la poudre. Pour obtenir un objet céramique fonctionnel, un déliantage et un frittage sont normalement nécessaires.
Ces étapes peuvent provoquer une perte de forme, des fissures, une porosité résiduelle et des déformations différentielles. L'alumine, la silice et d'autres compositions nécessitent des cycles thermiques distincts.
Une plateforme de recherche doit donc aussi être évaluée pour la répétabilité de la densité finale. L'homogénéité des épaisseurs, la distribution des défauts et les propriétés après traitement sont des paramètres critiques.
Ce qui manque pour une évaluation complète
Pour comprendre l'avantage réel de la variante MAX, il faudrait des données comparatives sur différentes suspensions et tolérances dimensionnelles après frittage.
Pour comprendre dans quelle mesure la variante MAX surpasse les configurations précédentes, il faudrait des courbes de travail pour différentes suspensions. Il faudrait des tolérances dimensionnelles après frittage et une comparaison des temps totaux.
Le fabricant indique les performances de la source et la configuration de la machine. Toutefois, il ne fournit pas de démonstration comparative indépendante de l'augmentation de la productivité.
L'intérêt principal concerne le développement des matériaux. Le système CERAM PRO 365 MAX se positionne comme un outil de recherche sur des suspensions céramiques complexes, où la haute intensité UV peut faire la différence dans la polymérisation de formulations à forte charge de poudres.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quelle est l'irradiance maximale déclarée par Prodways pour la CERAM PRO 365 MAX ?
Prodways déclare une irradiance allant jusqu'à 200 mW/cm². Cette grandeur mesure la puissance lumineuse par unité de surface, mais la dose effective dépend aussi du temps d'exposition et des caractéristiques de la suspension céramique.
Quelles sont les dimensions de la zone d'impression et la hauteur maximale de la CERAM PRO 365 MAX ?
La zone d'impression est sélectionnable selon la configuration et atteint jusqu'à 264 × 328 mm, avec une hauteur d'impression de 350 mm. Le pixel natif déclaré est de 31 micromètres.
Quelle technologie de photopolymérisation utilise la CERAM PRO 365 MAX ?
La machine utilise la technologie MOVINGLight DLP à 365 nm développée par Prodways. La particularité ne réside pas seulement dans la dimension du plateau, mais dans l'intensité de la source et la flexibilité d'exposition.
Augmenter l'irradiance réduit-il automatiquement les temps d'impression ?
Non. Une augmentation de l'irradiance peut élargir la fenêtre de processus pour des formulations difficiles, mais cela ne signifie pas automatiquement diviser par deux les temps ou augmenter la productivité. La dose dépend aussi du temps d'exposition et des propriétés de la suspension.
Quelles étapes sont nécessaires pour obtenir un composant céramique dense après l'impression ?
Le composant fraîchement imprimé contient un liant organique et de la poudre céramique. Pour obtenir un objet céramique fonctionnel, un debinding et une frittage sont normalement nécessaires, des phases qui peuvent introduire des défauts et des déformations.