
Funktionale und adaptive Filamente: Bruchmechanismen und thermomechanische Stabilität
Einführung in funktionale und adaptive Filamente
Verbundfilamente für den FDM-Druck stellen eine schnell wachsende Kategorie dar, die durch die Integration von Additiven wie Kohlenstofffasern, Glasfasern und Keramikpartikeln gekennzeichnet ist, welche das mechanische und thermische Verhalten des Basismaterials tiefgreifend verändern.
Funktionale und adaptive Filamente stellen heute eine der vielversprechendsten Grenzen im 3D-Druck mittels Schmelzschichtung (FDM) dar. Im Gegensatz zu reinen Polymeren wie PLA oder ABS enthalten diese Materialien spezifische Additive – hauptsächlich Kohlenstofffasern (CF), Glasfasern (GF), Aktivkohle und Magnesiumoxid (MgO) – mit dem Ziel, mechanische, thermische oder funktionale Eigenschaften zu verbessern. Die Integration dieser Additive bringt jedoch erhebliche technische Herausforderungen mit sich, die über einfache Marketingversprechen hinausgehen.
Die jüngste Forschung hat gezeigt, dass die Zugabe von Kurzfasern in Thermoplasten nicht automatisch Leistungsverbesserungen garantiert. Im Gegenteil kann das Vorhandensein dieser Additive in vielen Fällen die strukturelle Integrität des Filaments selbst beeinträchtigen und es spröde und anfällig für plötzliche Brüche während des Druckprozesses machen. Dieses Phänomen ist besonders kritisch bei mit CF und GF gefüllten Filamenten, wo die mechanische Sprödigkeit sogar im PTFE-Schlauch auftreten kann, der das Material zum Extruder führt.
Bruchmechanismen bei verstärkten Filamenten
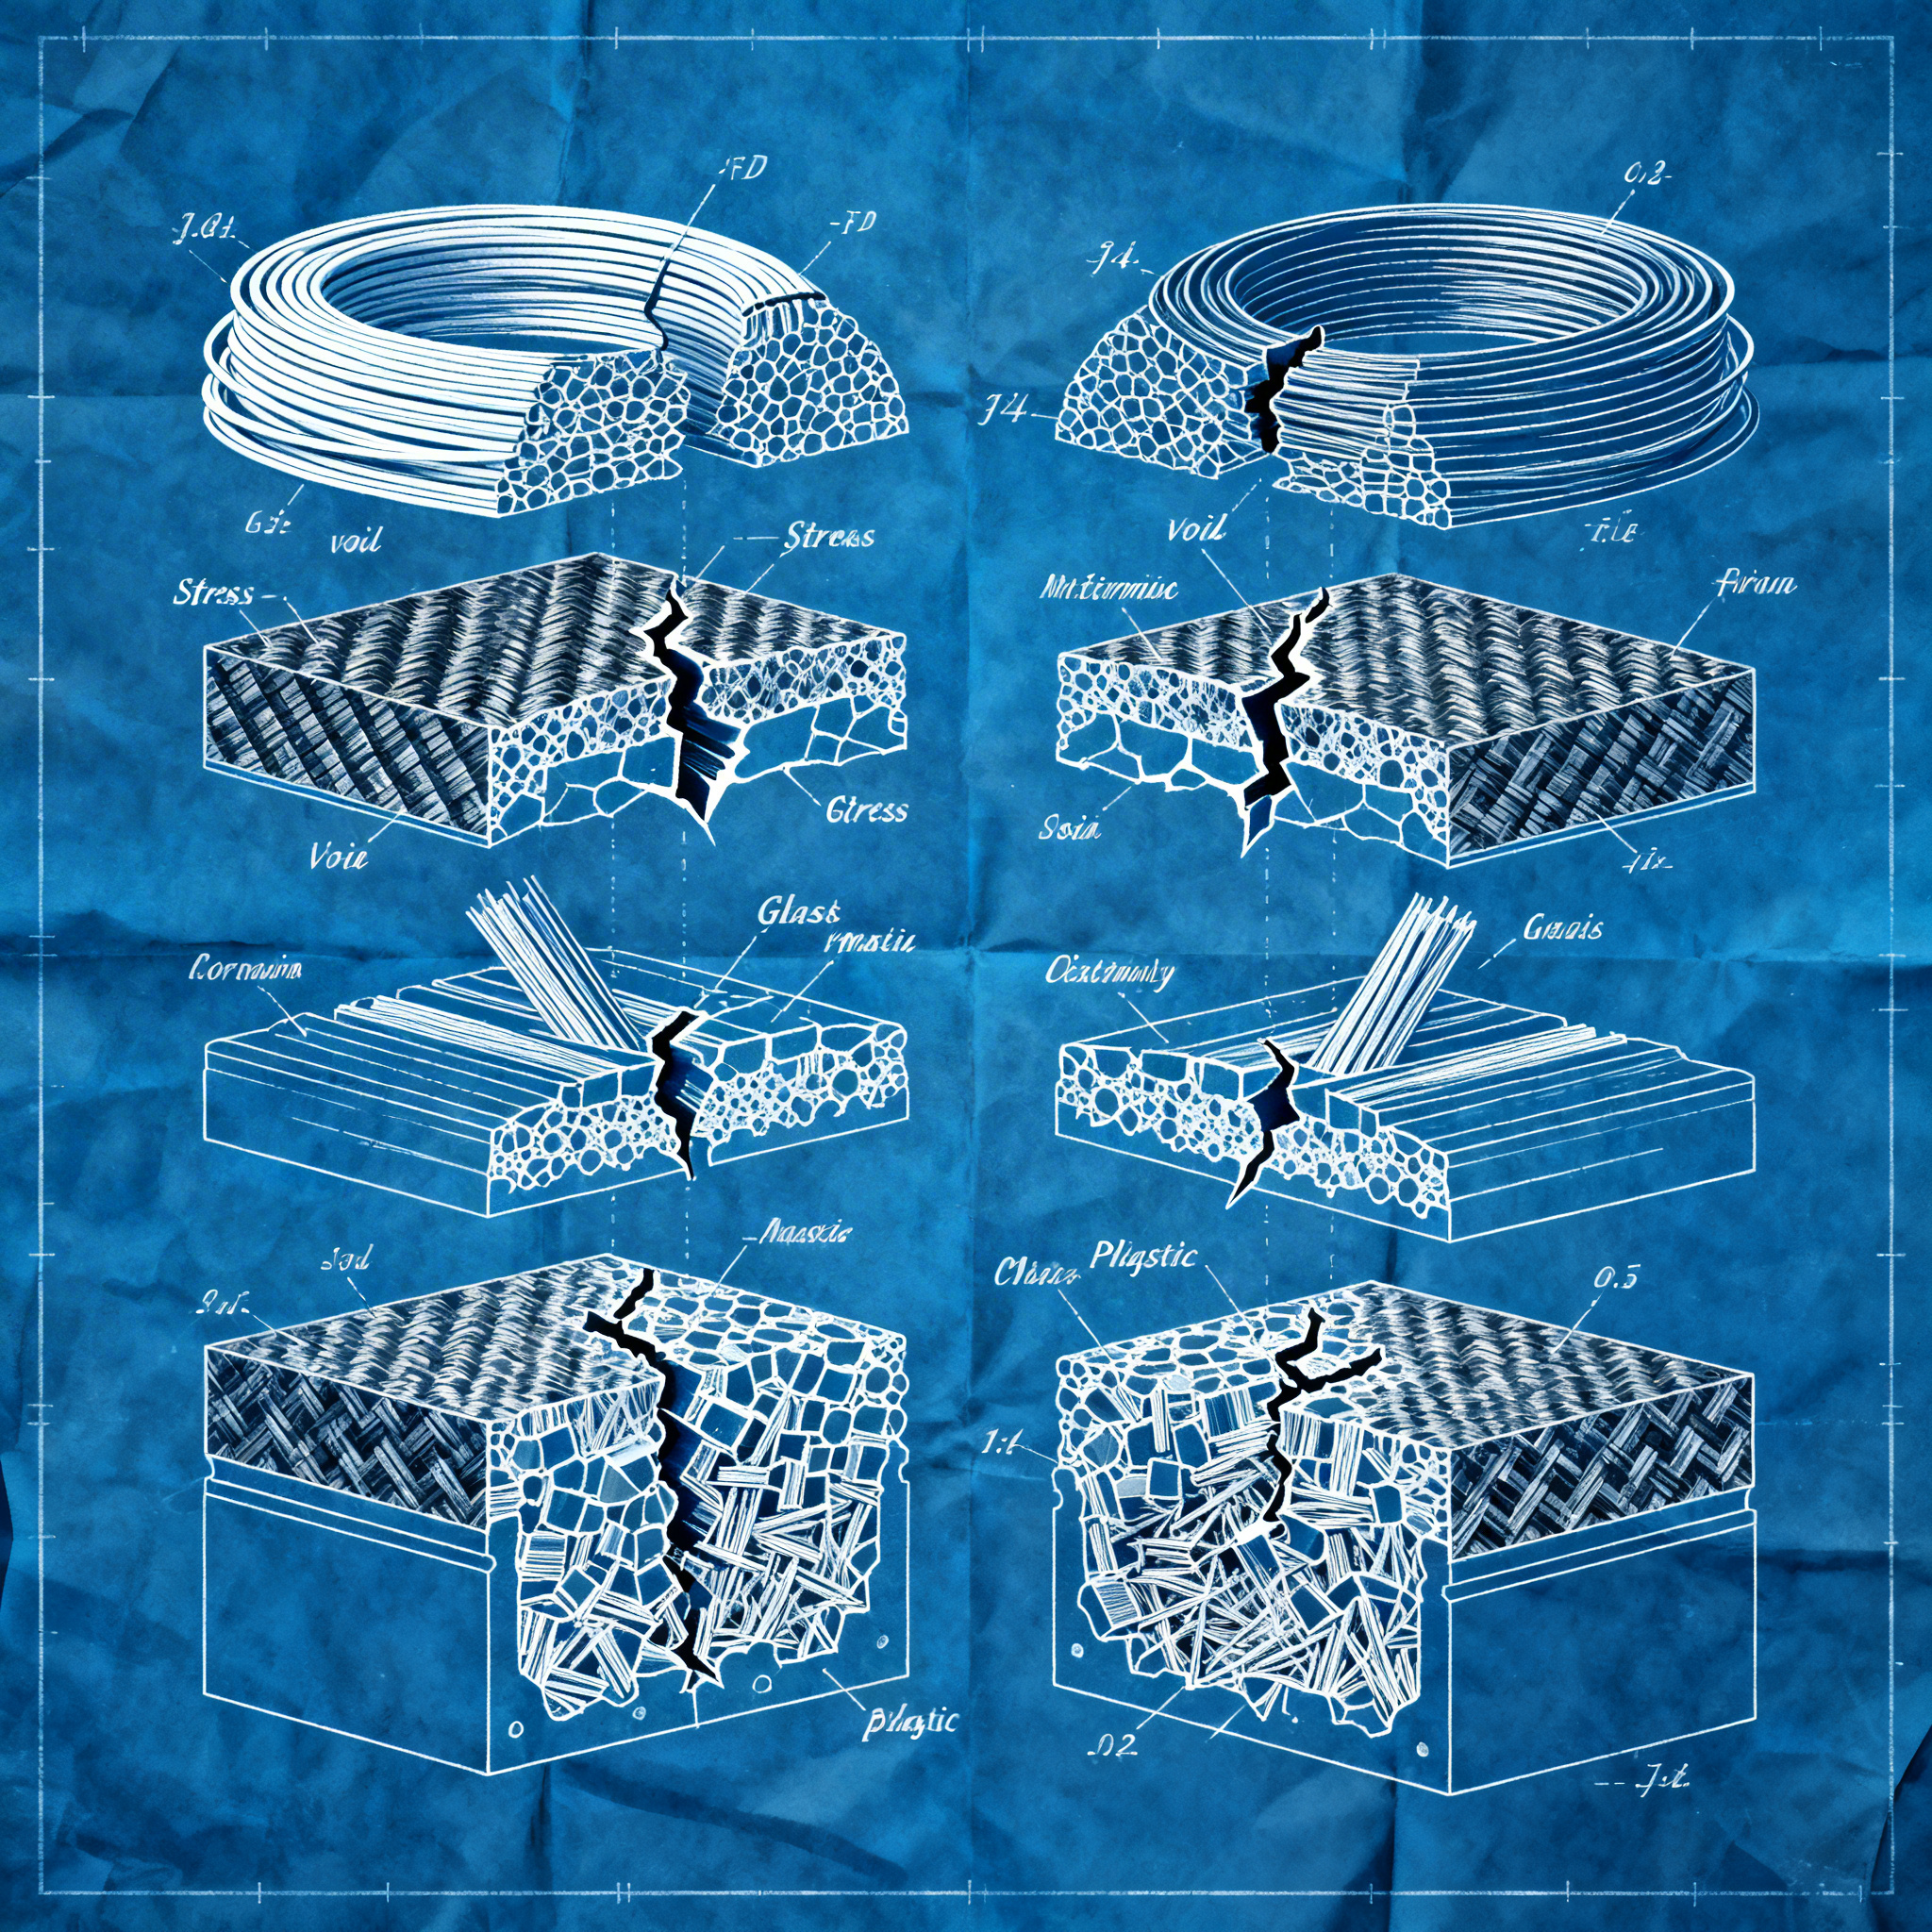
Die Sprödigkeit von Verbundfilamenten resultiert hauptsächlich aus der schlechten Grenzflächenintegration zwischen den Verstärkungsfasern und der Polymermatrix, was strukturelle Diskontinuitäten und lokalisierte Spannungskonzentrationen erzeugt.
Die physikalischen Mechanismen, die dem Bruch verstärkter Filamente zugrunde liegen, sind komplex und multifaktoriell. Auf mikroskopischer Ebene haben Analysen mit dem Rasterelektronenmikroskop (SEM) gezeigt, dass sich kurze Kohlenstofffasern (chopped CF) nicht wirksam in die thermoplastische Polymermatrix integrieren. Im Gegensatz zu duroplastischen Verbundwerkstoffen, bei denen chemische Reaktionen während der Polymerisation die Bildung kovalenter Bindungen zwischen Harz und Fasern ermöglichen, beruht die Haftung bei Thermoplasten ausschließlich auf schwachen Van-der-Waals-Wechselwirkungen, π-π-Wechselwirkungen und Wasserstoffbrückenbindungen.
Diese schlechte Integration erzeugt Hohlräume und Diskontinuitäten um die Fasern und verwandelt die Additive faktisch in “Verunreinigungen”, die die Struktur schwächen statt sie zu verstärken. Bilder der Mikro-Computertomografie (Micro-CT) haben das systematische Vorhandensein von Luftblasen dokumentiert, die mit jeder einzelnen Kohlenstofffaser verbunden sind, wahrscheinlich verursacht durch die thermische Entkopplung zwischen der festen Faser und dem noch geschmolzenen Polymer während der Abkühlung.
Bei Filamenten mit Glasfasern (wie PET-GF und PAHT-GF) besteht das Problem in ähnlicher Weise fort und beeinträchtigt sowohl die mechanische Festigkeit als auch die Duktilität des Materials. Das Vorhandensein dieser strukturellen Diskontinuitäten macht das Filament besonders anfällig für Biegebeanspruchungen, die während des Wegs von der Spule zum Extruder auftreten.
Thermomechanische Tests: Vergleich zwischen Standardbedingungen und beheizter Kammer
Ein kontrolliertes Experiment mit fünf Verbundfilamenten hat gezeigt, dass das Beheizen der Kammer auf 65 °C die Sprödigkeit nicht nur nicht verringert, sondern sie in einigen Fällen sogar verschlimmern kann.
Um die Wirksamkeit beheizter Kammern bei der Verringerung der Sprödigkeit von Verbundfilamenten zu überprüfen, wurde ein systematischer Test unter Verwendung einer kalibrierten Biegevorrichtung durchgeführt. Das Experiment umfasste fünf verschiedene Filamente von drei Herstellern (Polymaker, Qidi und YXPolymer), einschließlich sowohl Varianten mit Kohlenstofffasern als auch mit Glasfasern (PET-GF und PAHT-GF von Qidi).
Das Versuchsprotokoll sah das Vorheizen der Proben auf 65 °C für fünf Minuten vor – eine Zeit, die länger ist als die geschätzten 2,5 Minuten für den tatsächlichen Durchlauf des Filaments durch einen 500 mm langen PTFE-Schlauch unter realen Betriebsbedingungen. Diese methodische Entscheidung gewährleistete die bestmöglichen Bedingungen, um etwaige positive Effekte der Erwärmung zu beobachten.
Die Ergebnisse widerlegten die Ausgangshypothese kategorisch: Selbst unter Berücksichtigung der Standardabweichung zeigten die Daten, dass die Erwärmung dazu neigt, die Filamente im Vergleich zu Umgebungsbedingungen noch spröder zu machen. Dieses kontraintuitive Verhalten legt nahe, dass die beteiligten thermomechanischen Mechanismen komplexer sind als von der Nutzergemeinschaft angenommen, und dass empirische Lösungen, die auf subjektiven Wahrnehmungen basieren, sich als unwirksam oder sogar kontraproduktiv erweisen können.
Rolle der Temperatur und der Expositionsdauer
Eine längere thermische Exposition verändert die viskoelastischen Eigenschaften des Polymers und kann die inneren Spannungsgleichgewichte verändern, verbessert jedoch nicht die Grenzflächenhaftung zwischen Fasern und Matrix.
Die Temperatur spielt eine entscheidende Rolle für das Verhalten thermoplastischer Verbundwerkstoffe, doch ihre Auswirkungen sind nicht eindeutig. Wenn ein mit Fasern gefülltes Filament erwärmt wird, durchläuft das Polymer thermische Übergänge, die seine mechanischen Eigenschaften verändern: Die Glasübergangstemperatur (Tg) stellt eine kritische Schwelle dar, oberhalb derer das Material duktiler, aber auch weniger steif wird.
Im konkreten Fall der Tests bei 65 °C liegt diese Temperatur für viele technische Polymere in einem Zwischenbereich, der nicht ausreicht, um die Matrix signifikant zu erweichen, aber ausreicht, um die Gleichgewichte der inneren Spannungen zu verändern. Die in den Experimenten verwendete Expositionsdauer von fünf Minuten stellt einen Kompromiss zwischen realen Betriebsbedingungen und der Notwendigkeit dar, eine gleichmäßige Erwärmung der Probe zu gewährleisten.
Allerdings kann die Erwärmung das grundlegende Problem nicht kompensieren: das Fehlen starker chemischer Bindungen zwischen Fasern und Polymer. Keramische Additive wie Magnesiumoxid (MgO) können als Nukleierungsmittel und Thermostabilisatoren wirken und die Kristallinität sowie die Oxidationsbeständigkeit verbessern, lösen jedoch nicht das Problem der Grenzflächenintegration. Aktivkohle kann, obwohl sie interessante funktionelle Eigenschaften bietet (Adsorption, Wärmeleitfähigkeit), sogar die Porosität des Materials erhöhen, wenn sie nicht angemessen verarbeitet wird.
Geometrie des Filamentpfads und Spannungskonzentrationen
Die mechanische Konfiguration des Zuführsystems mit Kurven, Winkeln und Kontaktpunkten erzeugt Spannungskonzentrationen, die die intrinsischen strukturellen Diskontinuitäten der Verbundfilamente ausnutzen.
Die Geometrie des Wegs, den das Filament von der Spule zum Extruder zurücklegen muss, stellt eine kritische, oft unterschätzte Variable dar. Jede Kurve, jeder Ablenkwinkel und jeder Kontaktpunkt mit Führungen oder PTFE-Rohren führt zu lokalisierten Biegespannungen. In einem homogenen und duktilen Filament werden diese Spannungen gleichmäßig verteilt und elastisch aufgenommen. In Verbundfilamenten hingegen wirken die Grenzflächendiskontinuitäten zwischen Fasern und Matrix als Spannungskonzentratoren.
Wenn das Filament gebogen wird, können sich die steifen Fasern nicht wie die umgebende Polymermatrix verformen. Diese mechanische Entkopplung erzeugt Scherspannungen an der Grenzfläche, die sich durch die bereits im Material vorhandenen Hohlräume und Bereiche geringer Haftung ausbreiten. Das Ergebnis ist ein spröder Bruch, der auch bei relativ moderaten Biegewinkeln auftreten kann.
Die Länge der Fasern spielt eine wichtige Rolle: Längere Fasern (0,3-0,5 mm bei co-extrudierten Filamenten) verringern das Vorhandensein von Verstärkungen zwischen den Druckschichten, wodurch die interlaminare Haftung verbessert wird, aber sie beseitigen nicht das Problem der schlechten Integration in die Matrix. Auch innovative Lösungen wie die Co-Extrusion, bei der ein kontinuierlicher Kern aus Kohlenstofffasern von Polymer umhüllt wird, lösen das Problem nicht vollständig: SEM-Analysen zeigen, dass sich das PLA dennoch von den Fasern ablöst und deutliche Hohlräume hinterlässt.
Technologische Grenzen beheizter Kammern
Beheizte Kammern stellen eine wirksame technologische Lösung dar, um Warping zu beherrschen und die Schichthaftung zu verbessern, können jedoch intrinsische strukturelle Defekte schlecht formulierter Verbundwerkstoffe nicht korrigieren.
Die Einführung beheizter Kammern im FDM-3D-Druck ist hauptsächlich durch die Notwendigkeit motiviert, den Temperaturgradienten während der Abscheidung zu kontrollieren, wodurch Warping reduziert und die Haftung zwischen den Schichten verbessert wird. Diese Vorteile sind real und für viele Hochtemperatur-Technopolymere wie PEEK, PEI und Nylon dokumentiert.
Allerdings hat sich die Idee, dass eine beheizte Kammer das Filament während seines Transits zum Extruder “weich machen” und dadurch weniger spröde werden lassen kann, als unbegründet erwiesen. Experimentelle Tests haben gezeigt, dass eine Erwärmung auf 65 °C die Sprödigkeit von CF- und GF-Filamenten nicht nur nicht verringert, sondern sie sogar erhöhen kann. Dieses Verhalten legt nahe, dass Mechanismen des thermischen Abbaus oder der Relaxation innerer Spannungen gegenüber möglichen plastifizierenden Effekten überwiegen können.
Die grundlegende Frage bleibt ungelöst: Wenn die Grenzflächenintegration zwischen Fasern und Matrix unzureichend ist, kann keine Umgebungsbedingung diesen strukturellen Mangel ausgleichen. Beheizte Kammern bleiben wertvolle Instrumente zur Optimierung des Druckprozesses, können aber einen schlecht formulierten Werkstoff nicht in einen leistungsfähigen Verbundwerkstoff verwandeln.
Schlussfolgerung
Funktionale und adaptive Filamente stellen einen vielversprechenden, aber technisch komplexen Entwicklungsbereich dar. Die verfügbare experimentelle Evidenz zeigt, dass die Zugabe von Kurzfasern zu Thermoplasten nicht automatisch Leistungsverbesserungen gewährleistet und sogar kritische Sprödigkeit hervorrufen kann. Die Bruchmechanismen sind in der geringen Grenzflächenintegration zwischen Verstärkungen und Polymermatrix verwurzelt, ein Problem, das gezielte ingenieurtechnische Lösungen erfordert – wie Oberflächenbehandlungen der Fasern oder chemische Modifikationen der Matrix – statt empirischer Anpassungen der Betriebsbedingungen.
Beheizte Kammern sind zwar valide Instrumente für andere Zwecke, stellen jedoch keine wirksame Lösung für die Sprödigkeit von Verbundfilamenten dar. Die Auswahl dieser Materialien muss auf einer kritischen Bewertung der realen Betriebsbedingungen, der dokumentierten mechanischen Eigenschaften und der Anwendungsspezifikationen basieren, wobei man sich nicht ausschließlich auf Marketingaussagen oder generische Lösungen verlassen sollte.
Wähle das Filament basierend auf den realen Betriebsbedingungen und nicht nur auf den Angaben des Herstellers. Nur ein rigoroser ingenieurtechnischer Ansatz, unterstützt durch überprüfbare experimentelle Daten, kann zuverlässige Ergebnisse im 3D-Druck mit fortschrittlichen Verbundwerkstoffen gewährleisten.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Welche sind die wichtigsten Zusatzstoffe, die in funktionalen und adaptiven Filamenten für den FDM-3D-Druck verwendet werden?
Die wichtigsten Zusatzstoffe sind Kohlenstofffasern (CF), Glasfasern (GF), Aktivkohle und Magnesiumoxid (MgO). Diese Materialien werden in die Grundpolymere integriert, um die mechanischen, thermischen oder funktionalen Eigenschaften des Filaments zu verbessern.
Warum können faserverstärkte Filamente beim Drucken spröde wirken?
Die Sprödigkeit resultiert aus der schlechten Grenzflächenintegration zwischen den Fasern und der polymeren Matrix, was strukturelle Diskontinuitäten und Spannungskonzentrationen erzeugt. Kurze Fasern bilden keine stabilen kovalenten Bindungen mit Thermoplasten, sondern stützen sich nur auf schwache Wechselwirkungen wie Van-der-Waals-Kräfte und Wasserstoffbrücken ab.
Wie beeinflusst die Erwärmung der Druckkammer die Sprödigkeit von Composite-Filamenten?
Laut durchgeführten Experimenten reduziert eine Erwärmung auf 65°C die Sprödigkeit von Composite-Filamenten nicht und kann sie sogar verschlimmern. Dies geschieht, weil die mittlere Temperatur die inneren Spannungsgleichgewichte verändert, ohne das grundlegende Problem der Grenzflächenhaftung zu lösen.
Welche strukturellen Probleme zeigen sich in der Elektronenmikroskopie-Analyse (SEM) bei Filamenten mit Kohlenstofffasern?
Die SEM-Analysen zeigen Hohlräume und Luftblasen um die Kohlenstofffasern, verursacht durch die thermische Entkopplung zwischen Faser und Polymer während des Abkühlens. Diese Diskontinuitäten verwandeln die Fasern in potenzielle Bruchstellen statt Verstärkungselemente.
Wie beeinflusst die Geometrie des Filamentwegs seine strukturelle Integrität?
Kurven, Winkel und Berührungspunkte erzeugen lokale Biegespannungen, die sich an den Grenzflächenunstetigkeiten des Materials konzentrieren. Die starren Fasern folgen nicht der elastischen Deformation der polymeren Matrix, was zu spröden Brüchen selbst bei geringen Biegewinkeln führt.


