Resistere alla prova del tempo: come la stampa 3D sta reinventando i materiali ad alte prestazioni dai brevetti
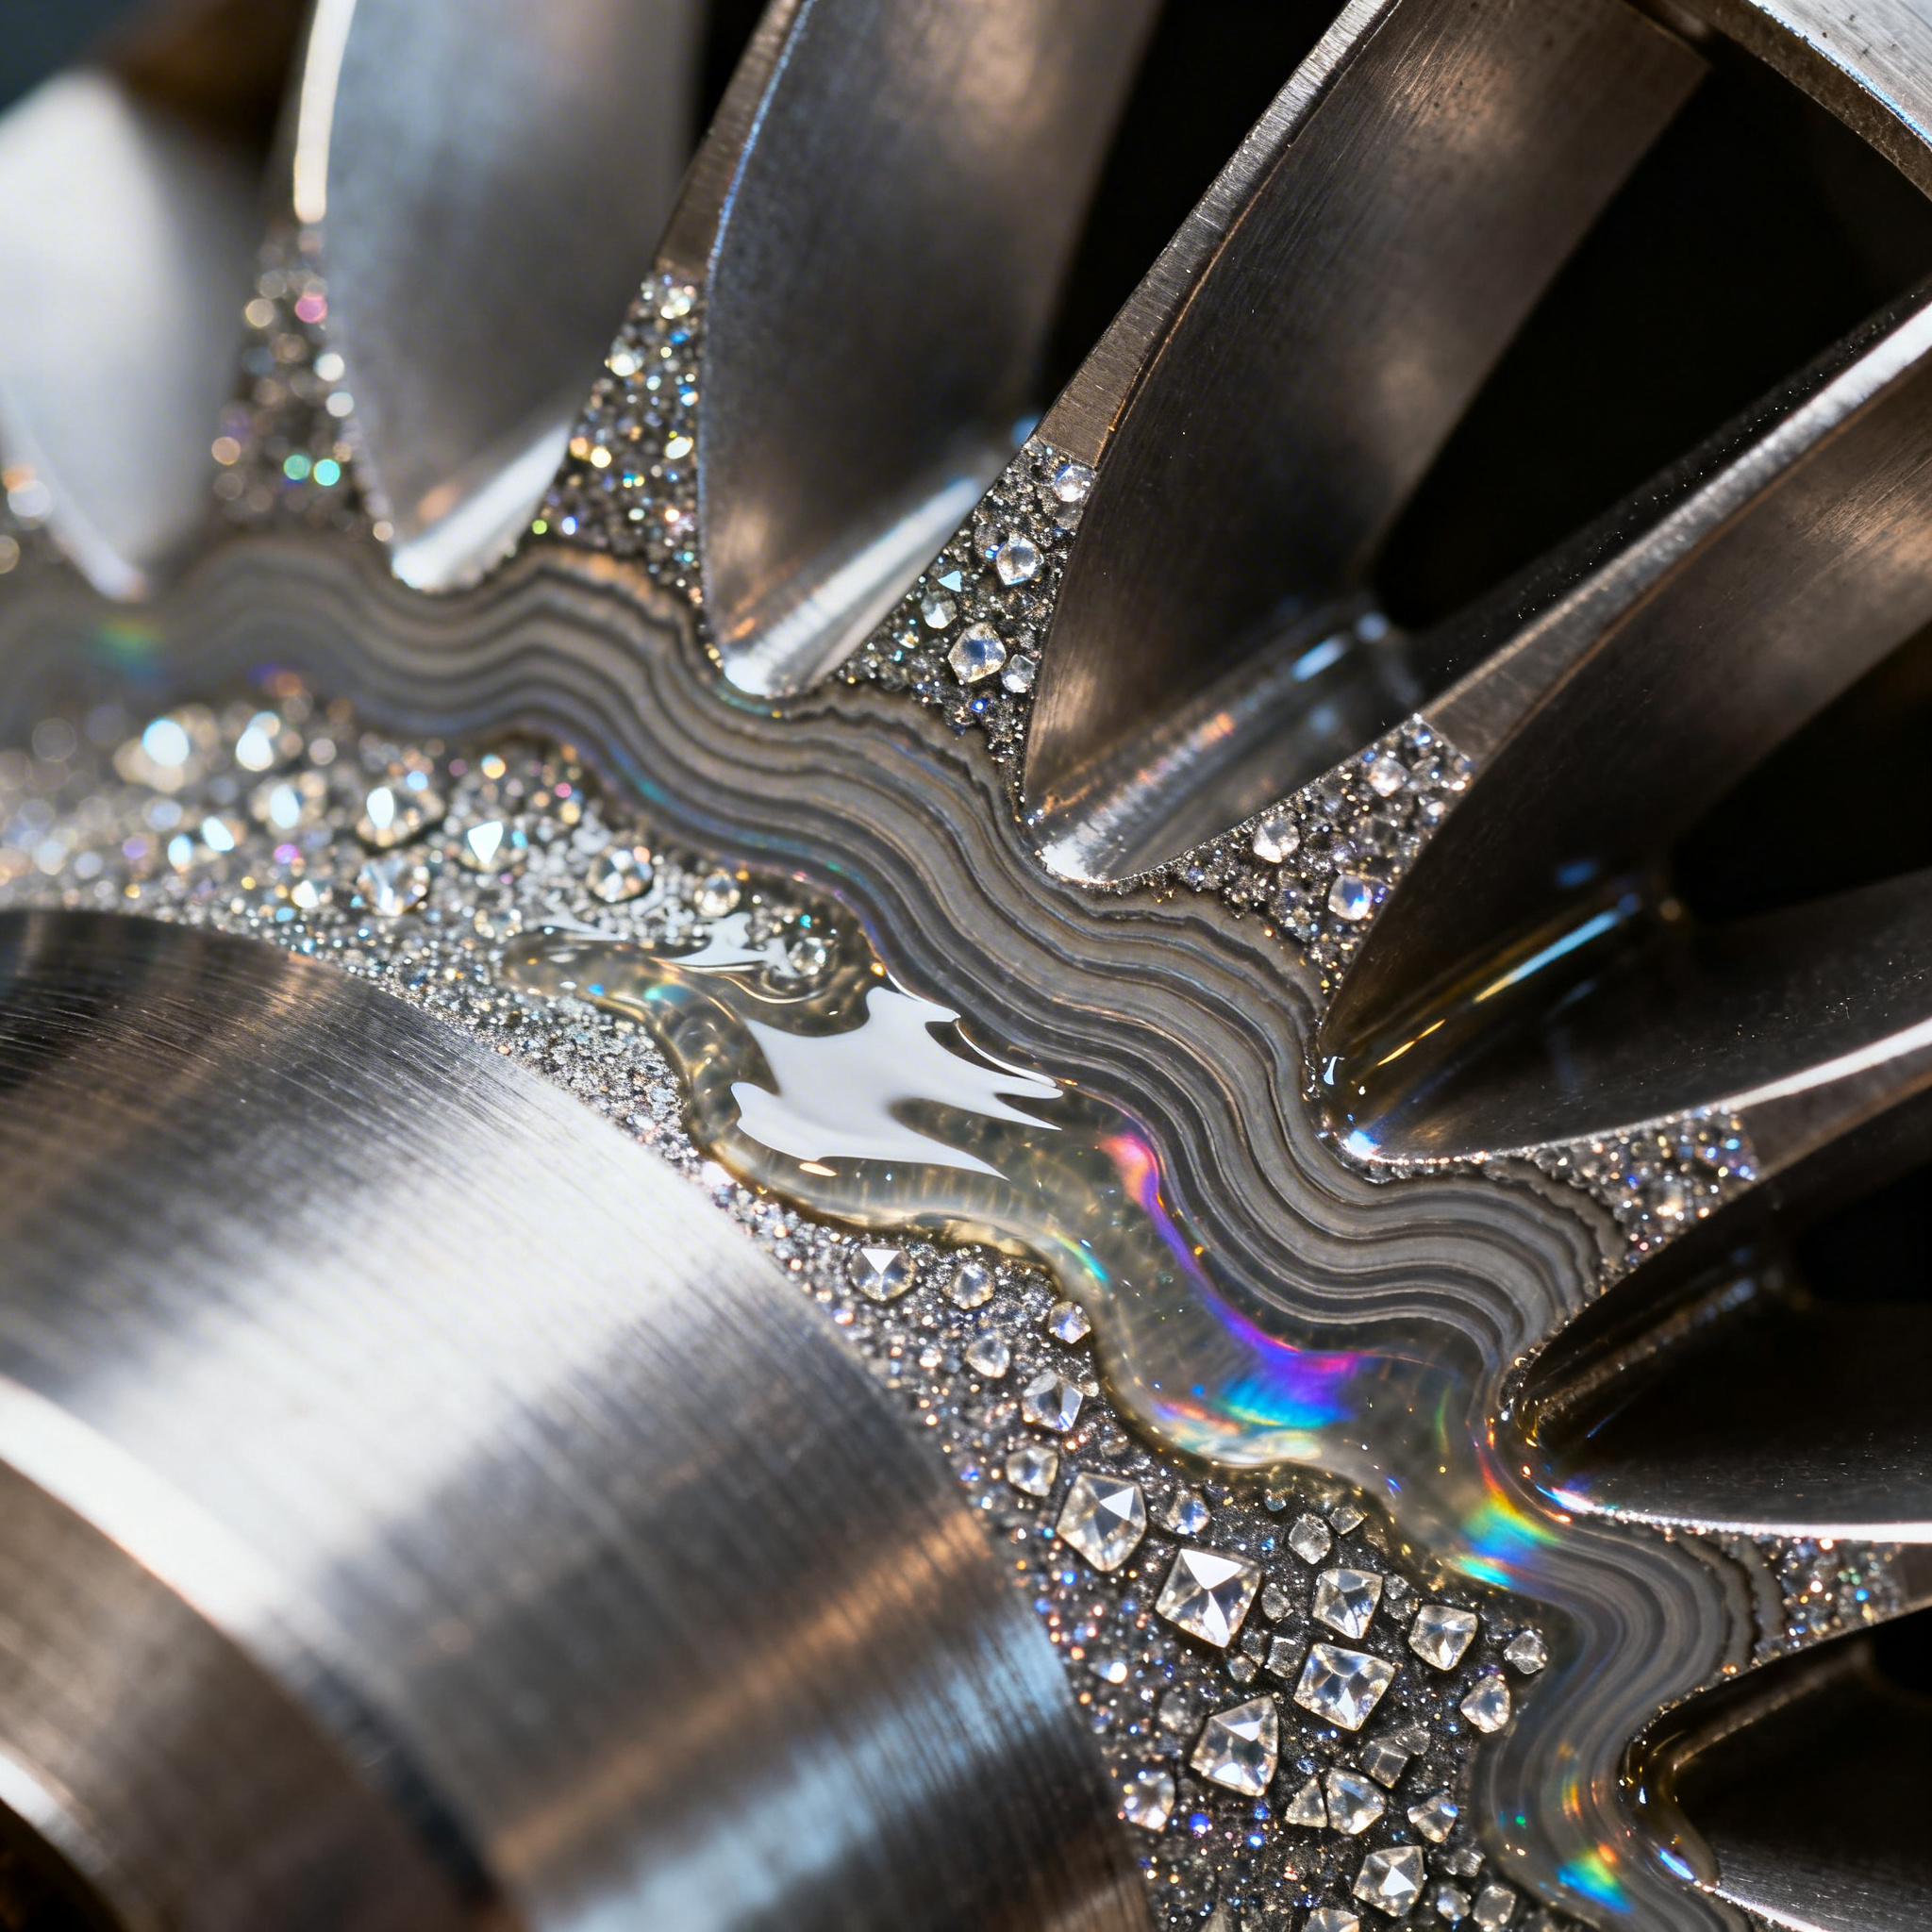
Stampare un componente metallico che nasce già corazzato contro l’usura, senza bisogno di rivestimenti o trattamenti successivi: è questa la promessa di una nuova tecnica di produzione additiva che genera materiali compositi direttamente durante il processo di stampa, trasformando la polvere metallica in una matrice rinforzata con ceramiche mentre il laser fonde il materiale.
Zitierte Patente
Welches Problem wird gelöst
I componenti metallici destinati ad ambienti estremi richiedono oggi trattamenti superficiali costosi e lunghi per resistere all’abrasione; questa tecnologia li integra direttamente in fase di stampa.
Quando si producono palette di turbina, componenti per motori o parti soggette a usura intensa, il metallo base non basta. Serve un rivestimento protettivo, tipicamente applicato con tecniche come la deposizione termica o l’elettrodeposizione. Questi passaggi aggiuntivi allungano i tempi di produzione, aumentano i costi e introducono complessità nella supply chain: servono fornitori specializzati, attrezzature dedicate e controlli di qualità supplementari.
Il brevetto descritto affronta il problema alla radice: invece di stampare un componente e poi rivestirlo, la tecnologia genera una matrice metallica rinforzata con una fase ceramica direttamente durante la fusione del materiale. Il sistema controlla la deposizione di polvere metallica e l’energia del laser in modo da innescare una reazione chimica in situ, che produce il composito ceramico-metallico (metal matrix composite) nel bagno fuso stesso. Il risultato è un componente che esce dalla stampante già dotato delle proprietà di resistenza all’usura, senza bisogno di ulteriori lavorazioni.
Die Idee in 60 Sekunden
Durante la stampa 3D, avviene una reazione chimica in sito che genera una matrice metallica rinforzata con ceramiche, eliminando la necessità di rivestimenti esterni.
Il cuore della tecnologia sta nel controllo simultaneo di due variabili: la composizione della polvere metallica depositata e l’energia fornita dal laser. Un sistema di gestione computerizzato coordina un dispositivo di erogazione della polvere e una sorgente di energia (tipicamente un laser) per creare le condizioni ideali affinché, nel bagno fuso, avvenga una reazione chimica che genera una fase ceramica dispersa nella matrice metallica.
In pratica, mentre il laser fonde la polvere strato dopo strato, elementi reattivi presenti nella miscela reagiscono tra loro formando particelle ceramiche dure (come carburi, nitruri o ossidi) che si distribuiscono uniformemente nel metallo. Questo processo, chiamato reazione in situ, avviene a temperature elevate e in tempi brevissimi, sfruttando proprio le condizioni estreme della fusione laser.
Il vantaggio rispetto ai compositi tradizionali è duplice: le particelle ceramiche sono finissime e distribuite in modo omogeneo (perché si formano direttamente nel fuso), e il legame tra fase ceramica e matrice metallica è molto più forte rispetto a quello ottenibile con rivestimenti applicati successivamente. Non ci sono interfacce deboli o rischi di delaminazione, perché tutto nasce insieme.
Was sich wirklich ändert (spürbare Verbesserungen)
I componenti risultano più duri e resistenti fin dalla produzione, con minori interventi post-stampa e minori costi operativi.
Il primo beneficio tangibile è la riduzione dei tempi di produzione. Eliminare i passaggi di post-rivestimento significa tagliare giorni o settimane dal ciclo produttivo, a seconda della complessità del componente. Per un’azienda che produce turbine o componenti aerospaziali, questo si traduce in throughput più elevato e maggiore flessibilità nel rispondere alle commesse.
Sul fronte dei costi, si risparmia su più fronti: niente attrezzature per la deposizione termica, niente consumabili per rivestimenti, niente trasporti verso fornitori esterni specializzati. La supply chain si semplifica, riducendo anche i rischi di ritardi o problemi di qualità legati a lavorazioni esterne.
La qualità del componente finale migliora: il brevetto indica che il materiale composito ottenuto presenta durezza e resistenza all’usura superiori rispetto a un metallo non trattato. Le particelle ceramiche, essendo generate in situ, hanno dimensioni nanometriche o submicroniche e sono distribuite in modo uniforme, garantendo proprietà meccaniche omogenee in tutto il volume del pezzo. Questo riduce il rischio di punti deboli o difetti localizzati.
Un altro aspetto rilevante riguarda la ripetibilità: il controllo computerizzato del processo permette di replicare con precisione le condizioni di reazione, riducendo la variabilità tra un lotto e l’altro. Questo è cruciale in settori come l’aerospaziale, dove ogni componente deve rispettare specifiche molto strette.
Infine, c’è un vantaggio meno evidente ma importante: la possibilità di graduare le proprietà del materiale all’interno dello stesso componente. Variando localmente la composizione della polvere o i parametri del laser, si possono creare zone con diversa concentrazione di fase ceramica, ottimizzando la resistenza all’usura solo dove serve e mantenendo maggiore duttilità altrove.
Beispiel im Unternehmen / auf dem Markt
Un ipotetico utilizzo industriale riguarda la produzione di palette di turbina con resistenza all’abrasione integrata, riducendo sia i tempi di produzione che quelli di manutenzione.
Immaginiamo un’azienda che produce componenti per turbine aeronautiche. Oggi, una paletta in lega di nichel viene stampata in 3D, poi inviata a un fornitore specializzato per l’applicazione di un rivestimento ceramico resistente all’ossidazione e all’usura. Il componente torna in azienda per controlli finali e assemblaggio. Il ciclo completo può richiedere 4-6 settimane.
Con la tecnologia di reazione in situ, la stessa paletta viene stampata direttamente con la fase ceramica integrata. Il ciclo si riduce a 1-2 settimane: stampa, trattamento termico (se necessario), controlli e assemblaggio. Niente spedizioni, niente attese per slot disponibili presso il fornitore di rivestimenti.
Sul piano della manutenzione, le palette con composito integrato potrebbero durare più a lungo prima di richiedere sostituzione, perché la fase ceramica è distribuita in tutto lo spessore della zona critica, non solo in superficie. Se un rivestimento tradizionale può usurarsi o scheggiarsi esponendo il metallo sottostante, un composito generato in situ mantiene le sue proprietà anche dopo un certo grado di usura superficiale.
Un altro scenario riguarda componenti per il settore oil & gas, come valvole o ugelli esposti a fluidi abrasivi. Qui la resistenza all’erosione è fondamentale, e la possibilità di stampare direttamente componenti con proprietà tribologiche ottimizzate apre la strada a geometrie complesse (ad esempio, canali interni con superfici rinforzate) difficili da ottenere con metodi tradizionali.
Nel settore automotive, soprattutto per applicazioni racing o veicoli elettrici ad alte prestazioni, componenti come ingranaggi o supporti potrebbero beneficiare di questa tecnologia, combinando leggerezza e resistenza all’usura in un unico processo produttivo.
Trade-offs und Grenzen
Pur offrendo vantaggi immediati, la stabilità delle proprietà meccaniche nel lungo periodo e la ripetibilità del processo restano criticità da monitorare.
La reazione in situ è un processo complesso, influenzato da molteplici variabili: composizione esatta della polvere, distribuzione granulometrica, atmosfera di processo, velocità di scansione del laser, potenza, strategia di scansione. Piccole variazioni in uno di questi parametri possono alterare la cinetica della reazione e quindi la quantità, dimensione e distribuzione della fase ceramica.
Il brevetto non fornisce dettagli su come garantire la stabilità del processo su larga scala. In un ambiente di produzione reale, fattori come l’umidità residua nella polvere, la degradazione del materiale dopo più cicli di riciclo o fluttuazioni nella potenza del laser potrebbero introdurre variabilità. Serviranno sistemi di monitoraggio in tempo reale (ad esempio, sensori termici o spettroscopici) per verificare che la reazione avvenga correttamente in ogni punto del componente.
Un’altra incognita riguarda la stabilità a lungo termine delle proprietà meccaniche. I materiali compositi generati in situ potrebbero essere soggetti a fenomeni di invecchiamento, crescita di grano o trasformazioni di fase durante l’esercizio a temperature elevate. Non è chiaro dalle fonti disponibili se siano stati condotti test di fatica termica o prove di invecchiamento accelerato per validare la durata nel tempo.
Sul fronte della post-lavorazione, anche se si eliminano i rivestimenti, potrebbero comunque essere necessari trattamenti termici per stabilizzare la microstruttura o rilassare le tensioni residue. Inoltre, la presenza di particelle ceramiche dure potrebbe rendere più difficile la lavorazione meccanica finale (ad esempio, rettifica o foratura), richiedendo utensili speciali e aumentando i costi di finitura.
Infine, c’è la questione della caratterizzazione: ogni nuova combinazione di metallo e fase ceramica richiede test approfonditi per determinare le proprietà meccaniche, la resistenza alla corrosione, il comportamento a fatica. Questo rallenta l’introduzione di nuove varianti e limita la flessibilità nel breve termine.
Reality-Check: Was ist nötig, um in die Produktion zu gelangen
Per scalare questa tecnologia serviranno macchinari avanzati e processi di controllo rigorosi, fattori che ne rallenteranno l’adozione diffusa.
Portare questa tecnologia dalla fase di brevetto alla produzione industriale richiede investimenti significativi in hardware e know-how. Le stampanti 3D dovranno essere equipaggiate con sistemi di erogazione della polvere capaci di gestire miscele reattive, possibilmente con più tramogge per variare la composizione in tempo reale. Serviranno sorgenti laser con controllo preciso della potenza e sistemi di monitoraggio per verificare la temperatura del bagno fuso e la presenza della fase ceramica.
La supply chain delle polveri metalliche dovrà adattarsi: produrre miscele reattive stabili, con composizione controllata e granulometria uniforme, non è banale. Elementi reattivi come titanio, alluminio o silicio possono ossidarsi facilmente, richiedendo atmosfere inerti durante la produzione e lo stoccaggio delle polveri. Questo aumenta i costi e introduce vincoli logistici.
Sul fronte della qualificazione, ogni applicazione critica (aerospaziale, medicale, nucleare) richiede certificazioni rigorose. Bisognerà dimostrare che i componenti prodotti con reazione in situ soddisfano gli standard di settore, il che implica campagne di test estese e costose. Le normative attuali non contemplano esplicitamente questa classe di materiali, quindi potrebbe essere necessario un dialogo con gli enti regolatori per definire nuovi protocolli di qualificazione.
La formazione del personale è un altro fattore critico: operare queste macchine richiede competenze in metallurgia, chimica dei materiali e controllo di processo. Non basta saper programmare una stampante 3D; serve capire la termodinamica delle reazioni in situ e saper interpretare i dati di monitoraggio in tempo reale.
Infine, c’è la questione della scalabilità economica: per volumi ridotti o componenti ad altissimo valore aggiunto (come parti per satelliti o motori da competizione), i costi elevati sono giustificabili. Ma per applicazioni di massa, come componenti automotive, servirà un’ulteriore riduzione dei costi di polvere, energia e manutenzione delle macchine prima che la tecnologia diventi competitiva rispetto ai metodi tradizionali.
Questa tecnologia rappresenta un passo importante verso componenti più performanti e meno dipendenti da trattamenti secondari. La capacità di generare materiali compositi direttamente durante la stampa apre scenari nuovi in termini di design e ottimizzazione delle proprietà, ma la strada verso l’adozione industriale su larga scala richiede ancora sviluppi significativi in controllo di processo, qualificazione dei materiali e riduzione dei costi. Ne vale la pena per chi cerca efficienza e longevità in ambiti strategici come aerospaziale e automotive, dove ogni grammo risparmiato e ogni ora di manutenzione evitata hanno un impatto economico misurabile.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Fragen & Antworten
Was ist der Hauptvorteil des neuen 3-D-Druckverfahrens, das im Patent beschrieben wird?
Das Metallbauteil verfügt dank einer in-situ erzeugten Keramikmatrix bereits über Verschleißfestigkeit, wodurch teure und zeitaufwendige Nachbehandlungen entfallen.
Wie entsteht die keramische Phase während des Drucks?
Ein computergesteuertes System koordiniert Pulverzusammensetzung und Laserenergie, um eine in-situ chemische Reaktion auszulösen, die Karbid-, Nitrid- oder Oxidpartikel im geschmolzenen Metall erzeugt.
Für welche industriellen Anwendungen ist diese Technologie besonders vorteilhaft?
Sie ist ideal für Turbinenschaufeln, Luftfahrtkomponenten, Öl-&-Gas-Ventile und Hochleistungszahnräder, wo Verschleißfestigkeit und komplexe Geometrien gefordert sind.
Was sind die wichtigsten Herausforderungen, um die Technologie in die Produktion zu überführen?
Es werden Maschinen mit Echtzeit-Laserkontrolle und -sensoren, stabile reaktive Pulver, Inertgasatmosphären, Normenzertifizierungen und Fachpersonal für Metallurgie und Werkstoffchemie benötigt.
Wie verändert sich der Produktionszyklus einer Turbinenschaufel mit diesem Verfahren?
Der Zyklus verkürzt sich von 4–6 auf 1–2 Wochen: Versand und Wartezeiten für externe Beschichtungen entfallen, und die Verschleißfestigkeit ist durchgehend im gesamten Querschnitt integriert, nicht nur an der Oberfläche.