
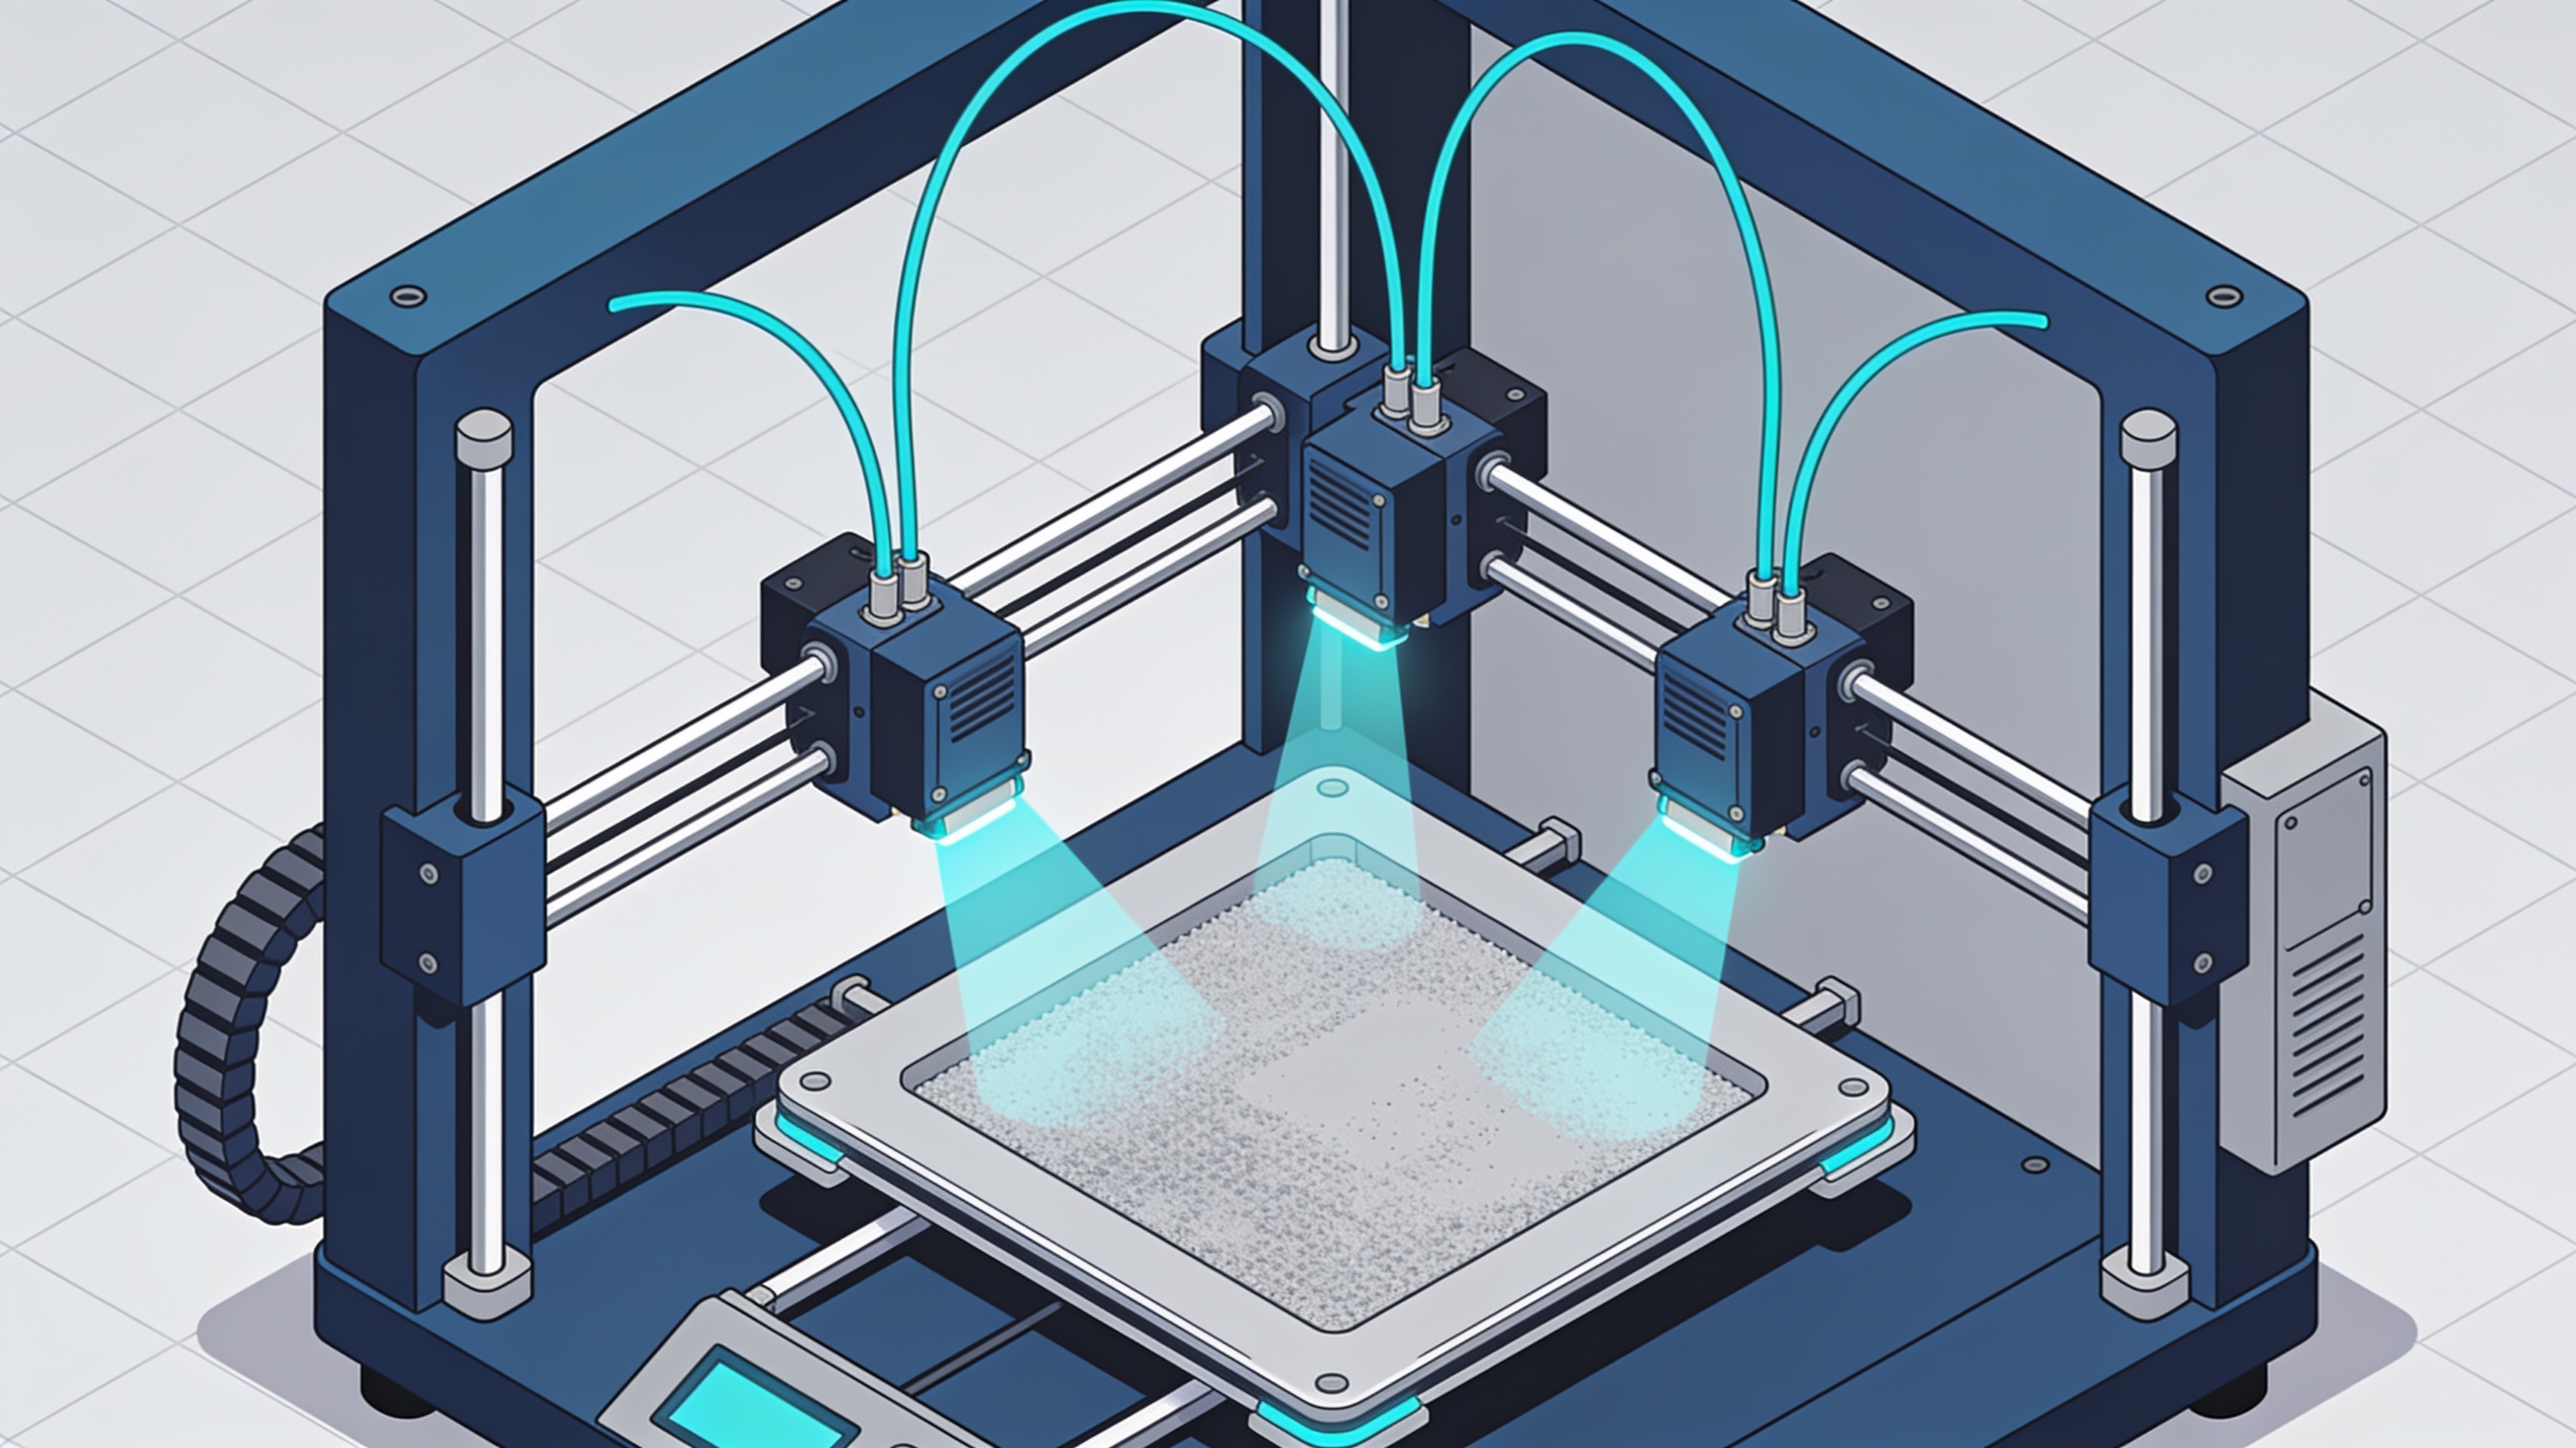
Oerlikon installe la première ATLIX xBUILD 5000 : production automatisée avec quatre lasers
Oerlikon a mis en service la première imprimante 3D métallique ATLIX xBUILD 5000 au monde dans l’usine de Huntersville, en Caroline du Nord. Le système intègre quatre lasers de 1 kW et un système automatisé pour le changement des modules de construction, conçu pour réduire les temps morts entre une production et l’autre.
L’annonce officielle a été publiée par Oerlikon AM le 8 octobre 2026 et reprise par la presse spécialisée américaine le 13 octobre.
- Volume de construction : 500 × 500 × 400 mm
- Quatre lasers de 1 kW (4 kW au total)
- Technologie : fusion laser sur lit de poudre
- Système automatisé de changement de module
Automatisation pour réduire les temps morts
La xBUILD 5000 répond à l’une des limites de la fabrication additive métallique : le temps nécessaire entre une opération et la suivante, lorsque la machine reste à l’arrêt pour des opérations auxiliaires.
Le cycle de production complet d’un système LPBF ne se limite pas à la fusion de la poudre. Il comprend le refroidissement, la gestion du module de construction, l’élimination de la poudre et la préparation de la nouvelle fabrication.
Ces opérations nécessitent des interventions prolongées sur la machine. Une partie de la capacité de production reste inutilisée même après l’achèvement du processus laser.
ATLIX propose une solution grâce à l’alternance automatisée des modules de production. Le système est conçu pour minimiser les temps pendant lesquels la machine reste à l’arrêt entre un travail et le suivant.
Quatre lasers : puissance et complexité
La configuration multi-laser augmente la capacité théorique de traitement, mais introduit des défis spécifiques dans la gestion du processus.
La xBUILD 5000 intègre quatre sources laser de 1 000 watts chacune, pour une puissance nominale installée de 4 kW. L’utilisation de plusieurs sources peut augmenter la capacité de traitement lorsque les stratégies de balayage répartissent efficacement les zones du composant.
La productivité réelle ne dépend pas seulement de la somme des puissances. Le matériau, l’épaisseur de la couche, la densité d’énergie requise, la géométrie de la pièce et la gestion des zones de chevauchement entre différents lasers influent.
Une configuration multi-laser exige une attention particulière à l’uniformité du processus. Les composants construits dans différentes zones du volume doivent respecter les mêmes spécifications dimensionnelles et métallurgiques.
Volume de construction pour composants de grand format
Le volume de 500 × 500 × 400 millimètres permet d’accueillir des composants de dimensions importantes ou de consolider plusieurs pièces en une seule session d’impression.
Cette capacité s'avère stratégique pour des applications industrielles qui nécessitent des composants de grand format ou des productions en lots d'éléments plus petits.
Première installation de production au monde
Selon Oerlikon, il s'agit de la première installation de production au monde d'une xBUILD 5000. Le choix de mettre en œuvre le système dans l'usine de Huntersville indique l’intention d'utiliser la machine dans un environnement de production réel, et non seulement pour des tests ou des démonstrations.
L’installation chez une entreprise comme Oerlikon, active dans la fourniture de composants et de services de fabrication additive, représente un banc d’essai significatif pour la technologie ATLIX dans un contexte industriel.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Où a été installée la première ATLIX xBUILD 5000 au monde ?
La première ATLIX xBUILD 5000 a été mise en service par Oerlikon dans l'usine de Huntersville, en Caroline du Nord. L'annonce officielle a été publiée par Oerlikon AM le 8 octobre 2026.
Quelles sont les principales spécifications techniques de la xBUILD 5000 ?
La machine dispose d'un volume de construction de 500 × 500 × 400 mm et intègre quatre lasers de 1 kW chacun, pour une puissance nominale totale de 4 kW. Elle utilise la technologie Laser Powder Bed Fusion et est équipée d'un système automatisé de changement de module.
Comment fonctionne le système automatisé de changement de module ?
Le système est conçu pour alterner automatiquement les modules de production, réduisant les temps d'arrêt de la machine entre deux travaux. Cela répond aux opérations auxiliaires du cycle LPBF telles que le refroidissement, la gestion du module, l'élimination de la poudre et la préparation du nouveau travail.
La productivité dépend-elle uniquement de la puissance des quatre lasers ?
Non, la productivité réelle n'est pas la simple somme des puissances. Le matériau, l'épaisseur de la couche, la densité d'énergie requise, la géométrie de la pièce et la gestion des zones de chevauchement entre les différents lasers entrent également en jeu.
Quels défis introduit une configuration multi-laser ?
Une configuration multi-laser exige une attention particulière à l'uniformité du processus. Les composants construits dans différentes zones du volume doivent respecter les mêmes spécifications dimensionnelles et métallurgiques.


