Sistema inteligente contra el stringing en la impresión 3D FFF: la solución de la Universidad de Aviación Civil de China
Un equipo de investigadores chinos ha desarrollado un sistema automático que detecta y corrige en tiempo real uno de los defectos más comunes en la impresión 3D por extrusión: el stringing. La tecnología combina visión artificial y control en lazo cerrado para intervenir durante el proceso.
El stringing se manifiesta como finos hilos de polímero tensados entre zonas separadas del componente. El fenómeno ocurre cuando la boquilla realiza movimientos sin deposición y el material fundido sigue saliendo, creando filamentos no deseados.
El problema del stringing en la fabricación aditiva
El stringing representa un desafío complejo porque depende de múltiples parámetros de proceso interconectados, no solo de la retracción.
En los casos simples, el defecto es principalmente estético y se resuelve con una limpieza manual. En las geometrías complejas, en cambio, los filamentos pueden atravesar cavidades, pequeños canales y superficies funcionales. Esto aumenta los tiempos de postprocesado y reduce la repetibilidad del proceso.
Durante los movimientos de desplazamiento, el extrusor debería interrumpir por completo la deposición. Sin embargo, el material fundido en el hotend permanece sometido a presión. Si la viscosidad es baja o la presión residual no se compensa, el polímero sigue saliendo por la boquilla.
- Temperatura de la boquilla y propiedades reológicas del polímero
- Velocidad y distancia de retracción
- Velocidad de los desplazamientos sin deposición
- Humedad absorbida por el filamento (crítica para polímeros higroscópicos)
- Geometría del hotend y diámetro de la boquilla
La retracción intenta reducir la presión interna retrayendo el filamento. Sin embargo, su eficacia depende de todos los factores enumerados. La humedad es especialmente crítica: el agua absorbida puede vaporizarse en el hotend y alterar la estabilidad de la extrusión.
La solución: red neuronal multimodal y control automático
El sistema desarrollado por la Civil Aviation University of China integra análisis visual y datos del proceso para corregir automáticamente los parámetros durante la impresión.
El grupo de investigadores compuesto por Hao Wu, Rui Zhou, Chunzhi Du, Yunteng Jiang, Ruitai Liu y Xingjie Zhang ha publicado el estudio “Online detection and closed-loop correction of stringing defects in fused filament fabrication using a mixed-input multi-head network” el 8 de septiembre de 2026 en la revista Progress in Additive Manufacturing.
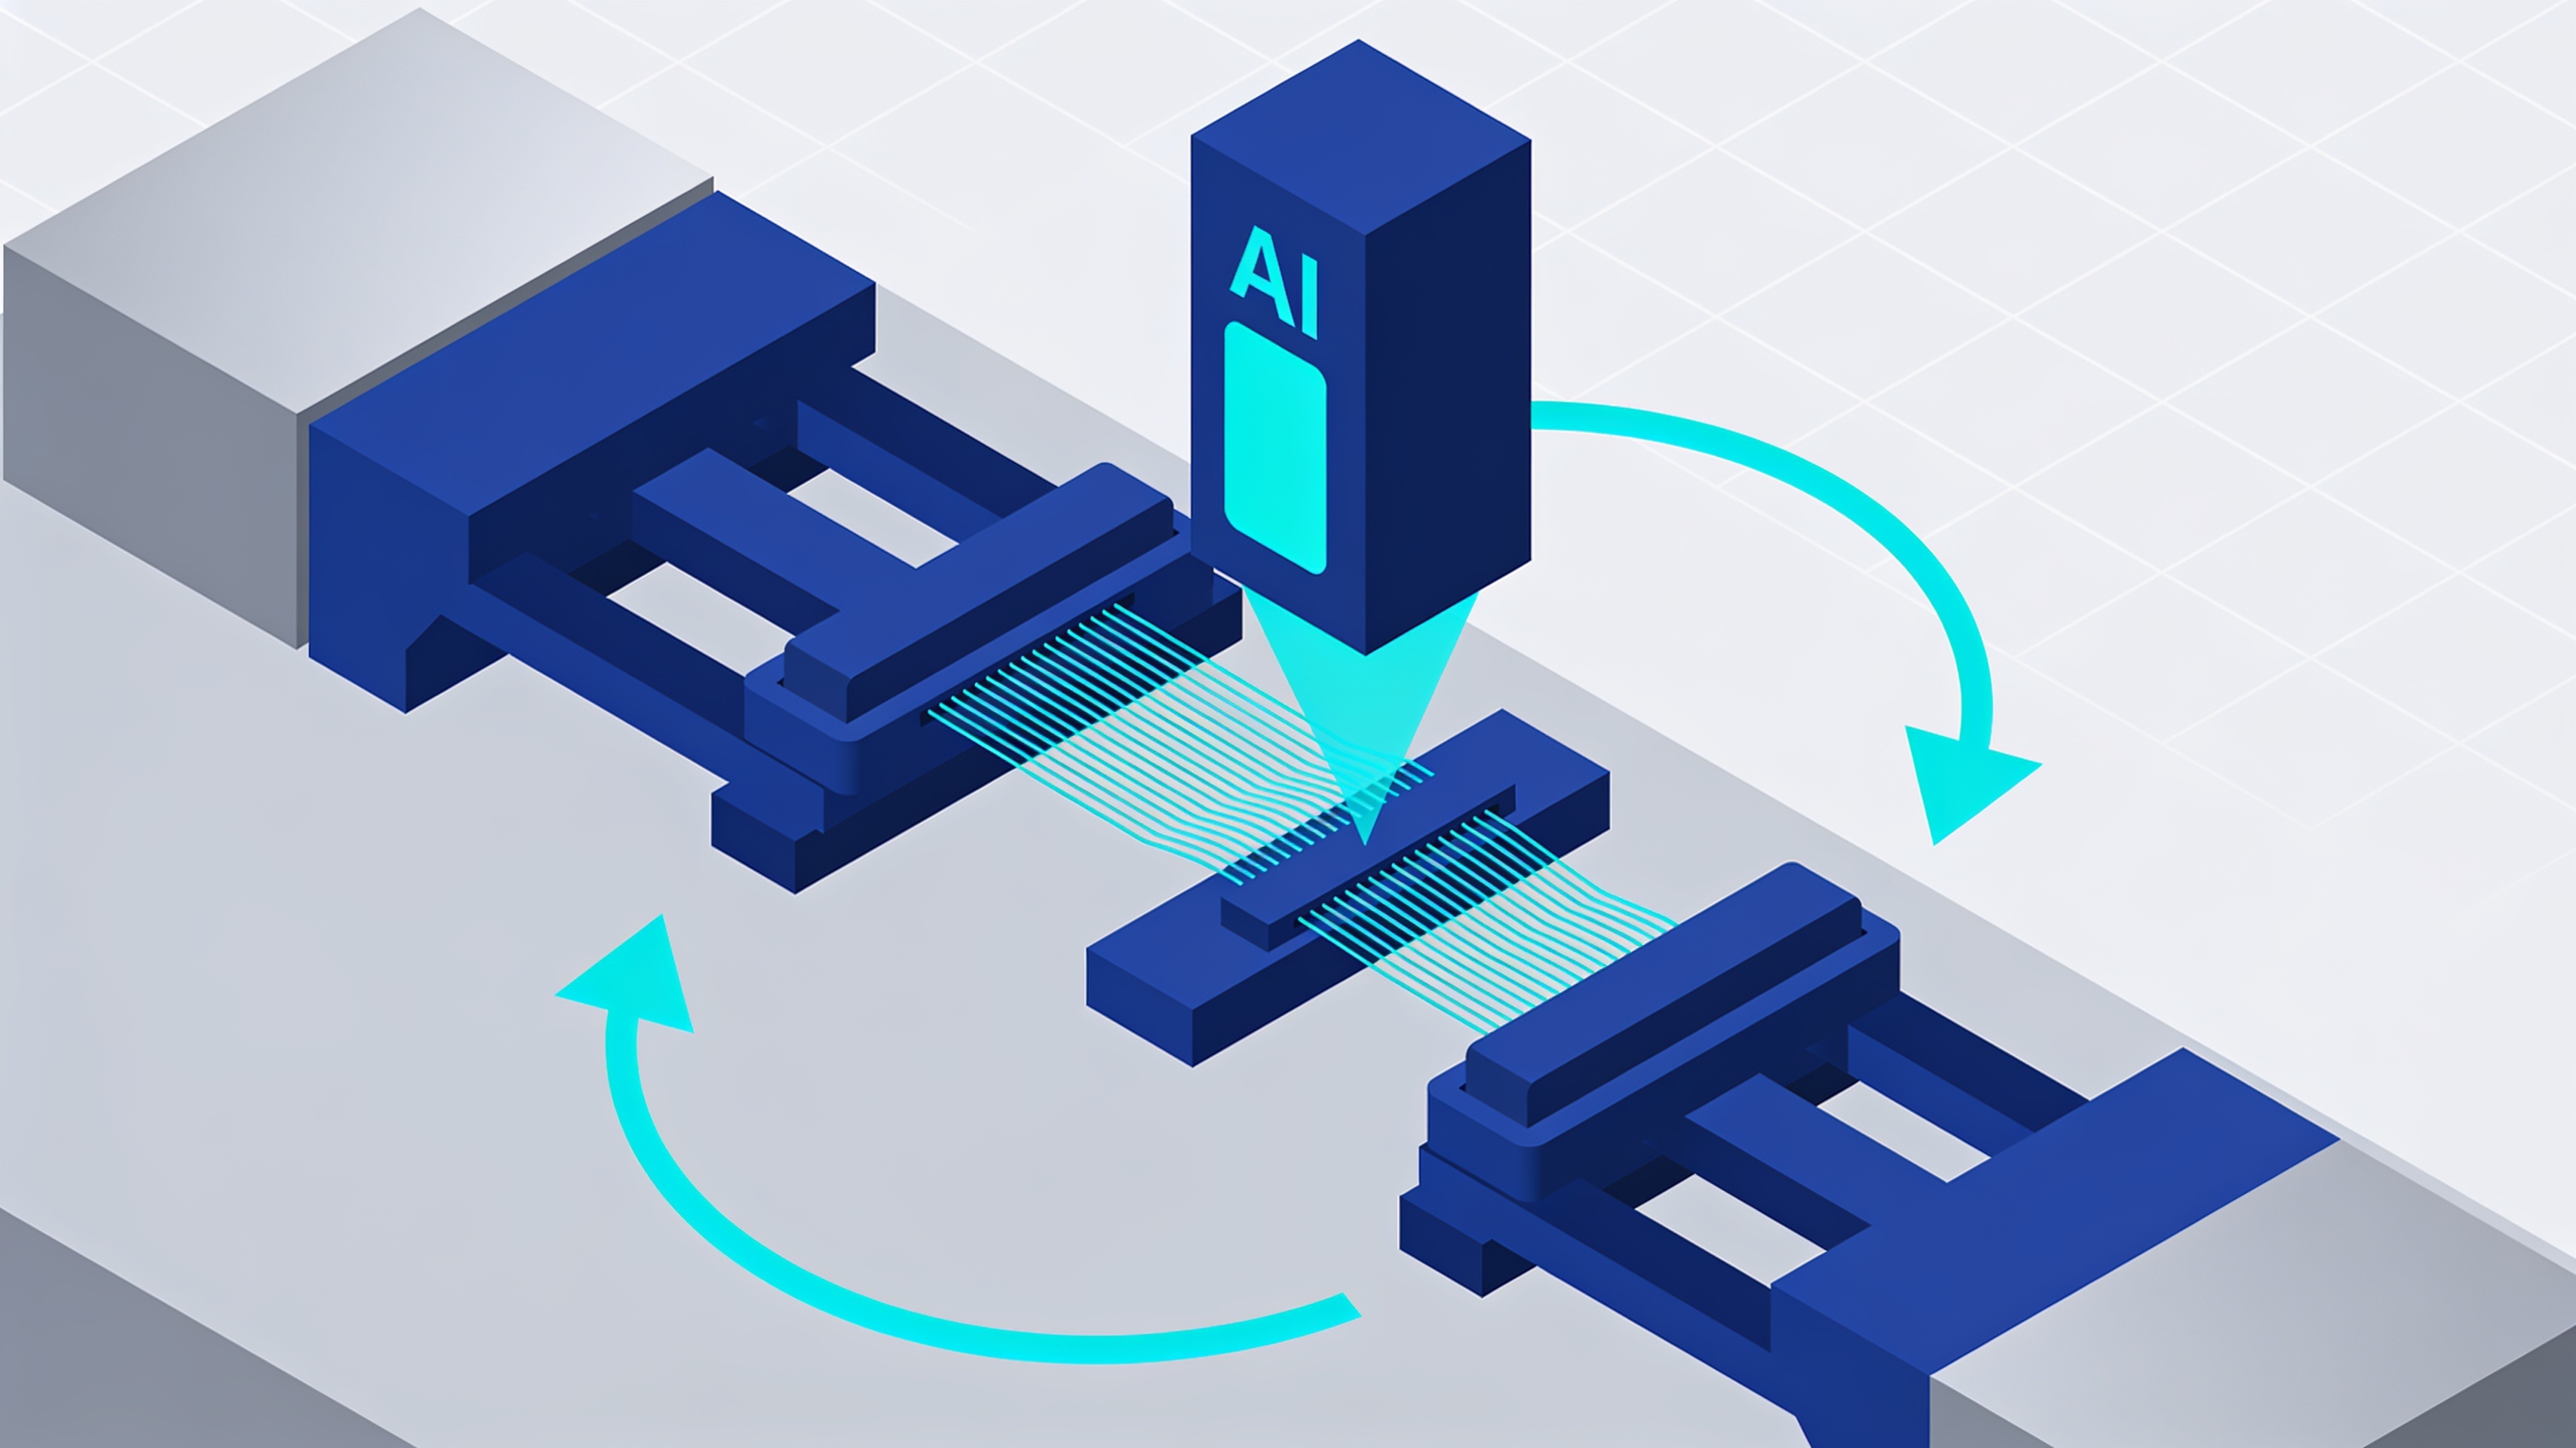
El sistema combina tres elementos fundamentales. Primero: visión artificial para detectar el stringing en tiempo real. Segundo: adquisición directa de los parámetros desde la impresora. Tercero: corrección automática de los parámetros del proceso.
El sistema utiliza una red neuronal multimodal que procesa simultáneamente imágenes y datos numéricos. El componente visual se basa en Residual Attention Network, mientras que los parámetros numéricos se procesan mediante un perceptrón multicapa.
Control en lazo cerrado para la corrección automática
El enfoque de lazo cerrado permite que el sistema intervenga durante la impresión, modificando los parámetros sin interrupciones.
Los parámetros monitoreados y corregidos incluyen la distancia de retracción y la velocidad de retracción. Estos valores se regulan automáticamente según la detección del defecto.
La arquitectura de red neuronal multimodal representa un avance respecto a los sistemas tradicionales. Al integrar información visual y numérica, el sistema puede evaluar la gravedad del stringing y determinar la corrección adecuada.
El control en lazo cerrado elimina la necesidad de detener la impresión para inspecciones manuales. La corrección se realiza en tiempo real, lo que reduce los desechos y mejora la repetibilidad del proceso productivo.
Implicaciones para la fabricación aditiva industrial
Este enfoque abre nuevas posibilidades para la automatización del control de calidad en la impresión 3D FFF, reduciendo la dependencia de la experiencia del operador.
La capacidad de detectar y corregir automáticamente los defectos representa un paso importante hacia la estandarización de la impresión 3D por extrusión. Muchos defectos de proceso requieren actualmente la intervención manual o el ajuste iterativo de los parámetros.
Un sistema automático reduce los tiempos de configuración y permite mantener la calidad constante incluso con materiales diferentes o geometrías complejas. La tecnología desarrollada por la Civil Aviation University of China demuestra la viabilidad de este enfoque para uno de los defectos más comunes.
La integración de inteligencia artificial y control de procesos representa una dirección prometedora para la manufactura aditiva industrial. El próximo desafío será extender estos sistemas a otros defectos y tecnologías de impresión 3D.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Preguntas y respuestas
¿Qué es el stringing en la impresión 3D FFF?
El stringing es un defecto caracterizado por finos hilos de polímero que se forman entre zonas separadas de la pieza durante los movimientos sin deposición. Ocurre cuando el material fundido sigue saliendo de la boquilla debido a la presión residual o a una baja viscosidad.
¿Cómo funciona el sistema desarrollado por la Universidad de Aviación Civil de China?
El sistema integra visión artificial para detectar defectos en tiempo real, adquiere directamente los parámetros de la impresora y aplica correcciones automáticas a los procesos de impresión. Utiliza una red neuronal multimodal para analizar simultáneamente datos visuales y parámetros del proceso.
¿Cuáles son los principales factores que influyen en el stringing?
Los factores incluyen la temperatura de la boquilla, las propiedades reológicas del polímero, la velocidad y distancia de retracción y la humedad absorbida por el filamento. La geometría del hotend y la velocidad de los movimientos sin deposición también juegan un papel crucial.
¿Por qué es crítica la humedad del filamento para el stringing?
El agua absorbida por los polímeros higroscópicos puede vaporizarse dentro del hotend, alterando la estabilidad de la extrusión y favoreciendo la formación de filamentos no deseados. Esto hace que el control de la humedad sea esencial para reducir el defecto.
¿Cuáles son las consecuencias del stringing en impresiones complejas?
En geometrías complejas, los filamentos pueden cruzar cavidades y superficies funcionales, aumentando significativamente los tiempos de postprocesado necesarios para la limpieza. Además, este defecto reduce la repetibilidad general del proceso de fabricación aditiva.