Système intelligent contre le stringing dans l'impression 3D FFF : la solution de la Civil Aviation University of China
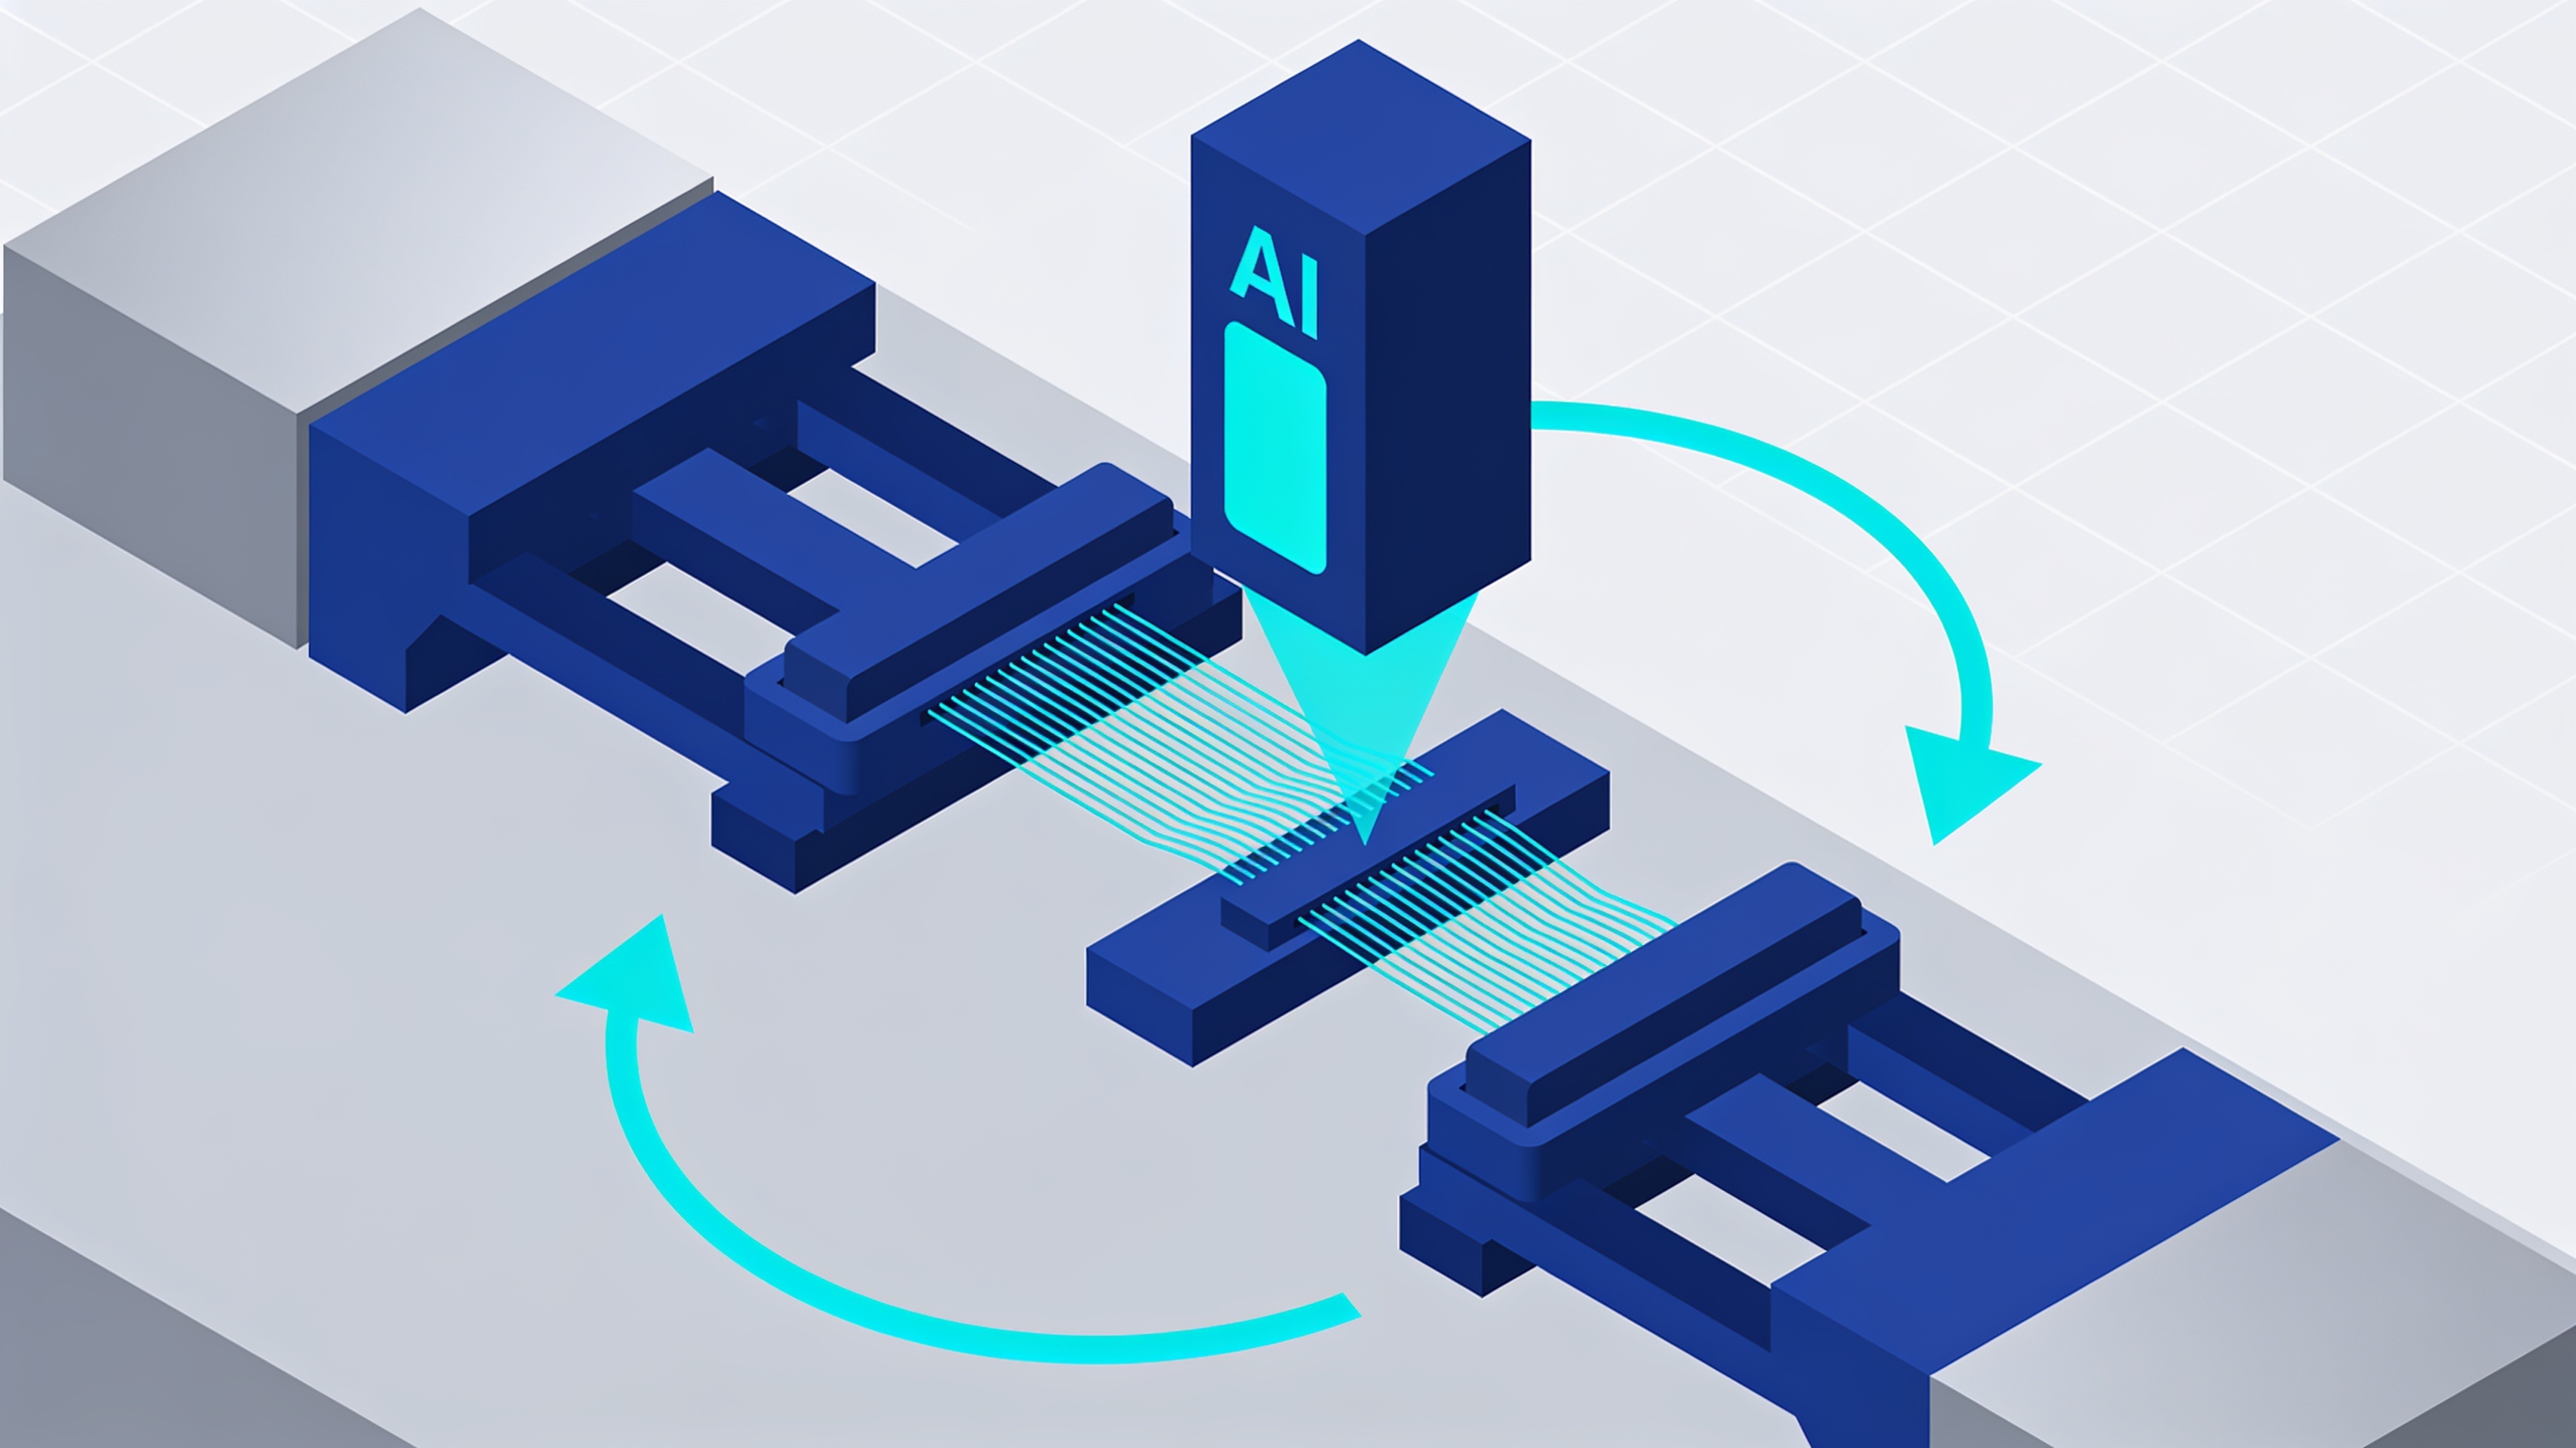
Une équipe de chercheurs chinois a développé un système automatique qui détecte et corrige en temps réel l'un des défauts les plus courants dans l'impression 3D par extrusion : le stringing. La technologie combine vision artificielle et contrôle en boucle fermée pour intervenir pendant le processus.
Le stringing se manifeste sous forme de fins fils de polymère tendus entre des zones séparées du composant. Le phénomène se produit lorsque la buse effectue des mouvements sans dépôt et que le matériau fondu continue à s'écouler, créant des filaments indésirables.
Le problème du stringing dans la fabrication additive
Le stringing représente un défi complexe car il dépend de multiples paramètres de processus interconnectés, et pas seulement de la rétraction.
Dans les cas simples, le défaut est principalement esthétique et se résout par un nettoyage manuel. Dans les géométries complexes, en revanche, les filaments peuvent traverser des cavités, de petits canaux et des surfaces fonctionnelles. Cela augmente les temps de post-traitement et réduit la répétabilité du processus.
Pendant les mouvements de travel, l'extrudeur devrait interrompre complètement la dépose. Toutefois, le matériau fondu dans l'hotend reste soumis à une pression. Si la viscosité est faible ou si la pression résiduelle n'est pas compensée, le polymère continue à s'écouler de la buse.
- Température de la buse et propriétés rhéologiques du polymère
- Vitesse et distance de rétraction
- Vitesse des déplacements sans dépose
- Humidité absorbée par le filament (critique pour les polymères hygroscopiques)
- Géométrie du hotend et diamètre de la buse
La rétraction cherche à réduire la pression interne en reculant le filament. Son efficacité dépend toutefois de tous les facteurs énumérés. L’humidité est particulièrement critique : l’eau absorbée peut se vaporiser dans le hotend et altérer la stabilité de l’extrusion.
La solution : réseau neuronal multimodal et contrôle automatique
Le système développé par la Civil Aviation University of China intègre une analyse visuelle et des données de processus pour corriger automatiquement les paramètres pendant l’impression.
Le groupe de chercheurs composé de Hao Wu, Rui Zhou, Chunzhi Du, Yunteng Jiang, Ruitai Liu et Xingjie Zhang a publié l’étude “ Détection en ligne et correction en boucle fermée des défauts de stringing dans la fabrication par filament fondu à l’aide d’un réseau multi-têtes à entrées mixtes ” le 8 septembre 2026 dans la revue Progress in Additive Manufacturing.
Le système combine trois éléments fondamentaux. Premièrement : vision artificielle pour détecter le stringing en temps réel. Deuxièmement : acquisition directe des paramètres depuis l’imprimante. Troisièmement : correction automatique des paramètres de processus.
Le système utilise un réseau neuronal multimodal qui traite simultanément des images et des données numériques. La composante visuelle repose sur Residual Attention Network, tandis que les paramètres numériques sont traités via un perceptron multicouche.
Contrôle en boucle fermée pour la correction automatique
L’approche en boucle fermée permet au système d’intervenir pendant l’impression, en modifiant les paramètres sans interruption.
Les paramètres surveillés et corrigés incluent la distance de rétraction et la vitesse de rétraction. Ces valeurs sont ajustées automatiquement en fonction de la détection du défaut.
L’architecture de réseau neuronal multimodal représente une avancée par rapport aux systèmes traditionnels. En intégrant des informations visuelles et numériques, le système peut évaluer la gravité du stringing et déterminer la correction appropriée.
Le contrôle en boucle fermée élimine la nécessité d’arrêter l’impression pour des inspections manuelles. La correction s’effectue en temps réel, réduisant les rebuts et améliorant la répétabilité du processus de production.
Implications pour la fabrication additive industrielle
Cette approche ouvre de nouvelles possibilités pour l’automatisation du contrôle qualité dans l’impression 3D FFF, en réduisant la dépendance à l’expérience de l’opérateur.
La capacité de détecter et de corriger automatiquement les défauts représente un pas important vers la standardisation de l’impression 3D par extrusion. De nombreux défauts de processus nécessitent actuellement une intervention manuelle ou un réglage itératif des paramètres.
Un système automatique réduit les temps de configuration et permet de maintenir une qualité constante même avec des matériaux différents ou des géométries complexes. La technologie développée par la Civil Aviation University of China démontre la faisabilité de cette approche pour l’un des défauts les plus courants.
L’intégration de l’intelligence artificielle et du contrôle de processus représente une direction prometteuse pour la fabrication additive industrielle. Le prochain défi sera d’étendre ces systèmes à d’autres défauts et technologies d’impression 3D.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Qu'est-ce que le stringing dans l'impression 3D FFF ?
Le stringing est un défaut caractérisé par de fins fils de polymère qui se forment entre des zones séparées de la pièce lors des mouvements sans dépôt. Il se produit lorsque le matériau fondu continue de s'échapper de la buse en raison de la pression résiduelle ou d'une faible viscosité.
Comment fonctionne le système développé par l'Université de l'aviation civile de Chine ?
Le système intègre la vision artificielle pour détecter les défauts en temps réel, acquiert directement les paramètres depuis l'imprimante et applique des corrections automatiques aux processus d'impression. Il utilise un réseau neuronal multimodal pour analyser simultanément les données visuelles et les paramètres de processus.
Quels sont les principaux facteurs influençant le stringing ?
Les facteurs incluent la température de la buse, les propriétés rhéologiques du polymère, la vitesse et la distance de rétraction, ainsi que l'humidité absorbée par le filament. La géométrie de la tête chaude et la vitesse des déplacements sans dépôt jouent également un rôle crucial.
Pourquoi l'humidité du filament est-elle critique pour le stringing ?
L'eau absorbée par les polymères hygroscopiques peut se vaporiser à l'intérieur de la tête chaude, altérant la stabilité de l'extrusion et favorisant la formation de filaments indésirables. Cela rend le contrôle de l'humidité essentiel pour réduire ce défaut.
Quelles sont les conséquences du stringing sur les impressions complexes ?
Dans les géométries complexes, les filaments peuvent traverser des cavités et des surfaces fonctionnelles, augmentant considérablement les temps de post-traitement nécessaires au nettoyage. De plus, ce défaut réduit la répétabilité globale du processus de fabrication additive.