
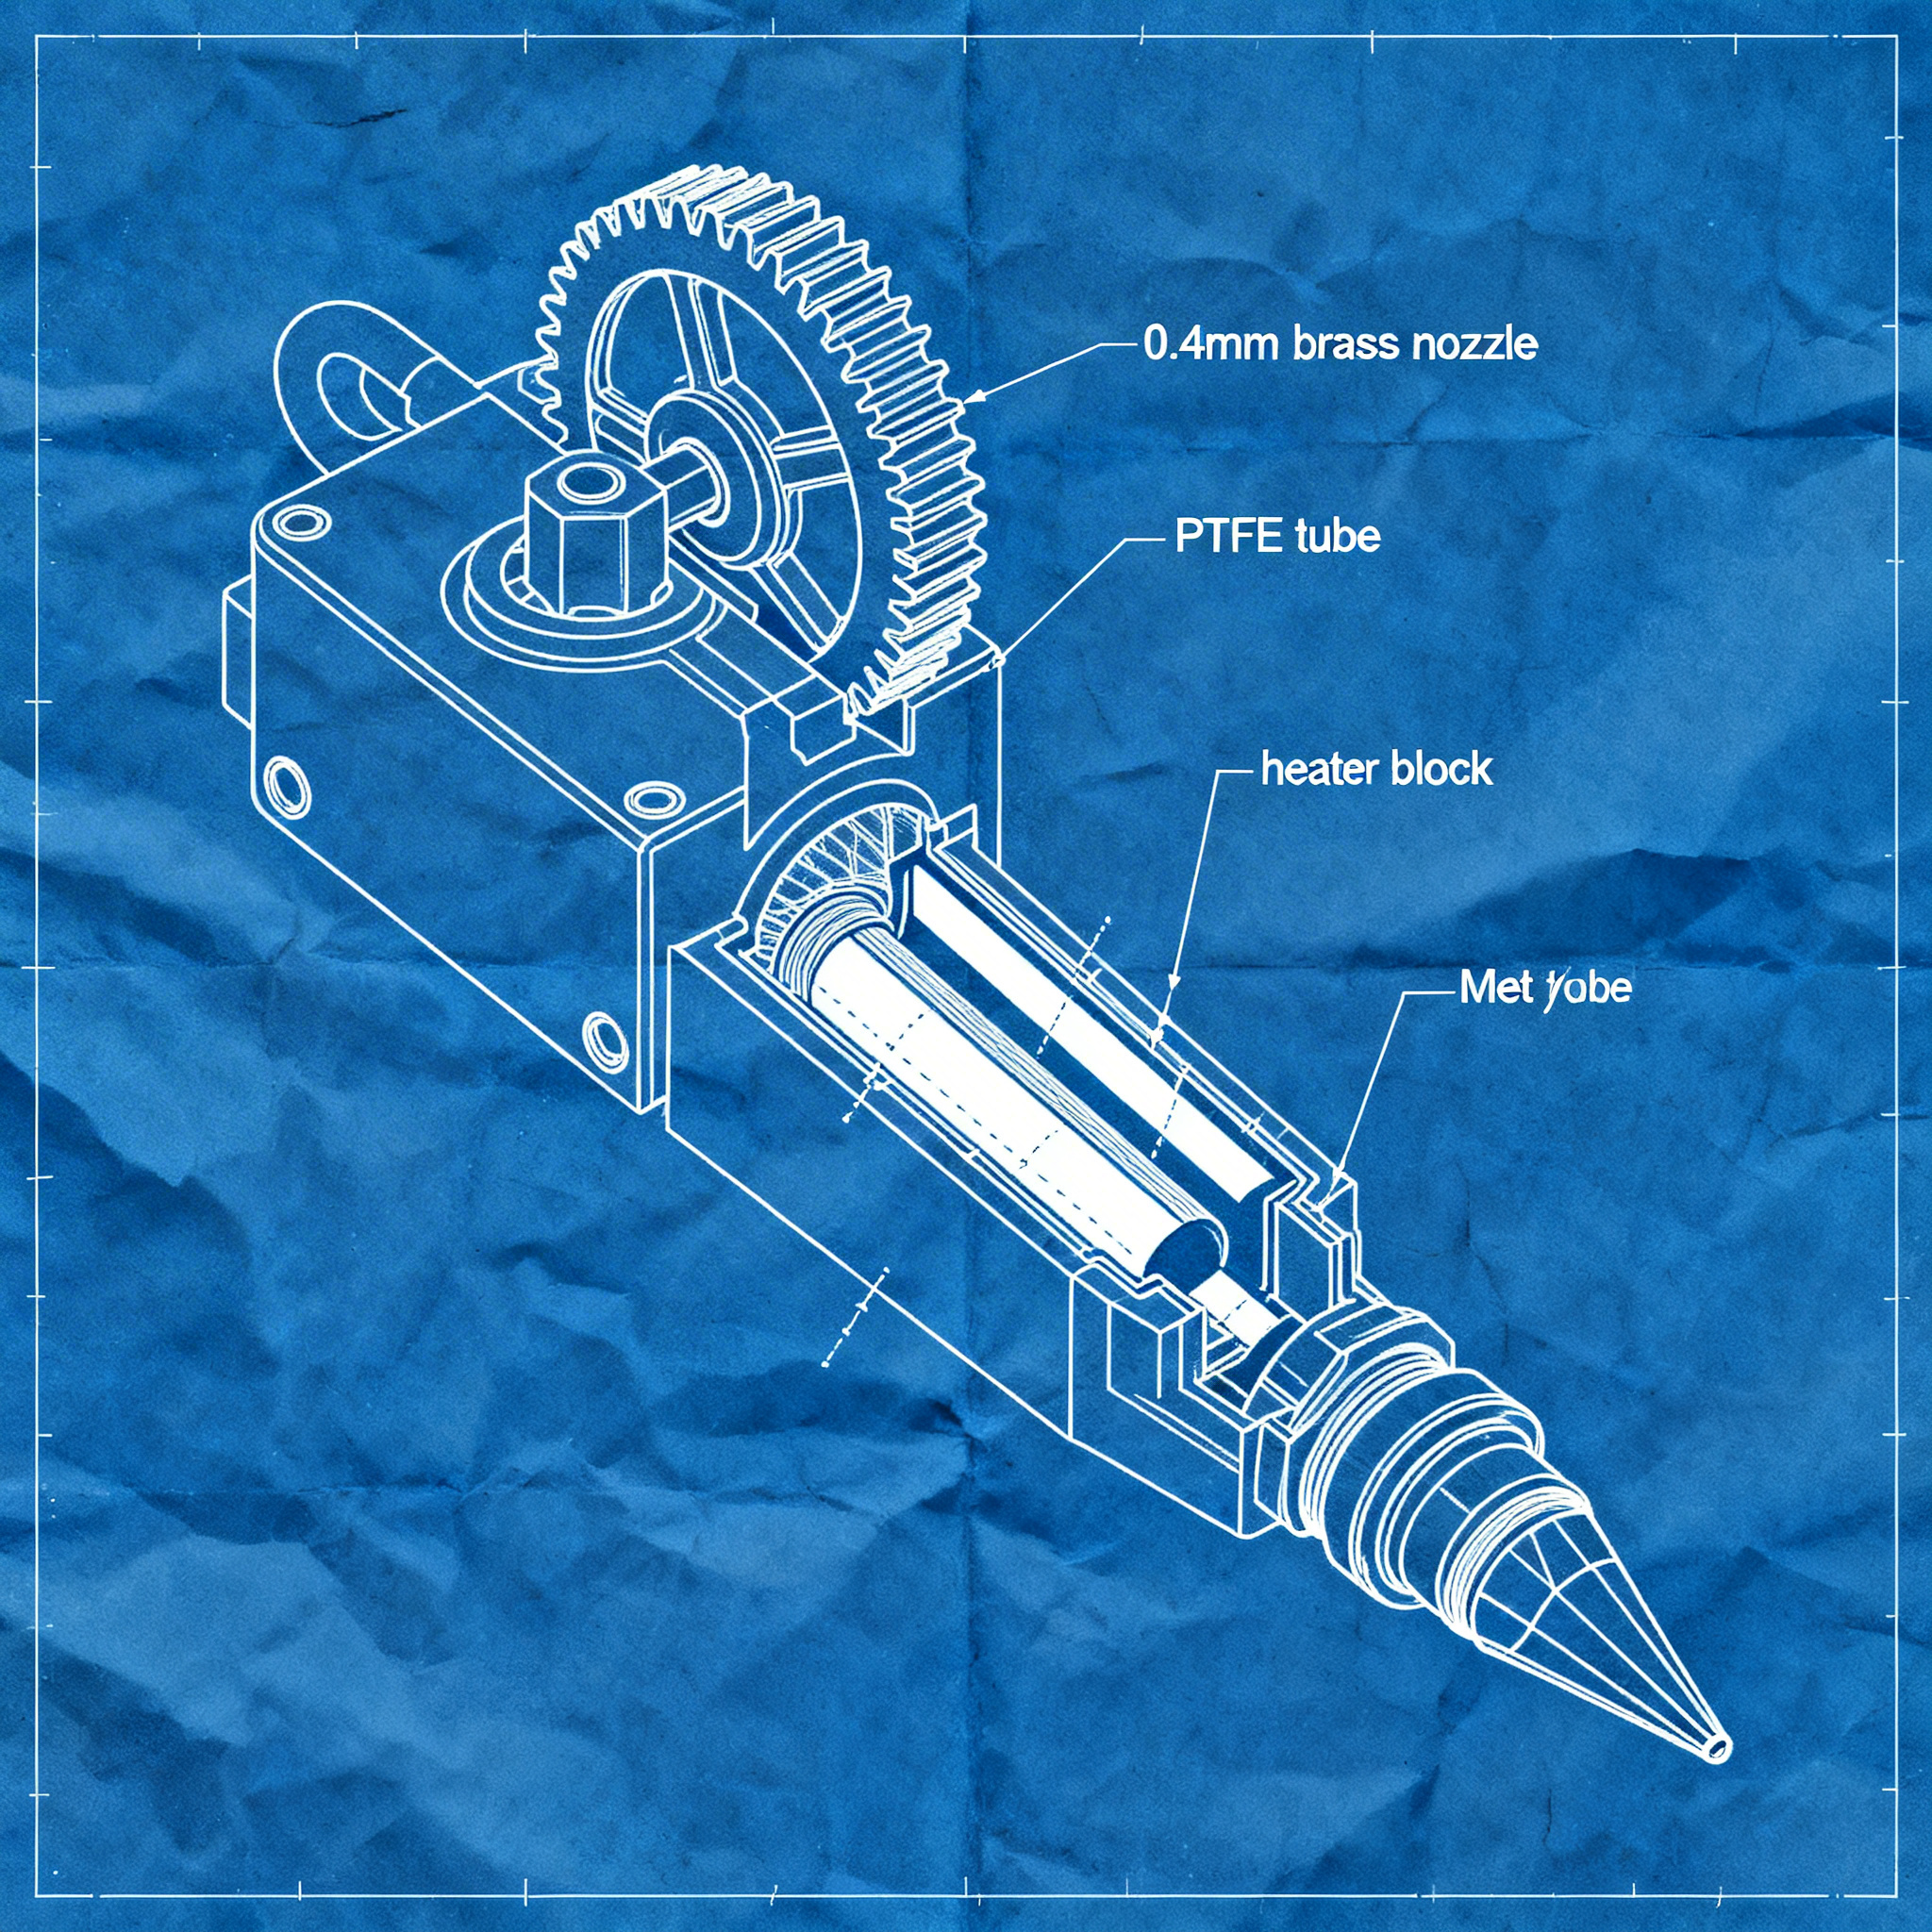
Boquilla y Gcode: Técnicas avanzadas para la precisión en la impresión 3D
Optimizar la boquilla y adaptar los comandos G-code es fundamental para obtener impresiones precisas y repetibles, tanto en el ámbito industrial como en el de los makers. La correcta configuración del diámetro de la boquilla, junto con una gestión consciente de los comandos de posicionamiento y extrusión, permite prevenir defectos comunes como la subextrusión, la sobreextrusión y las colisiones durante la impresión. Este artículo proporciona un manual operativo para configurar estos parámetros críticos, con técnicas avanzadas que abarcan desde la calibración del extrusor hasta la simulación de la trayectoria de impresión.
Configuración de la boquilla para diferentes materiales
La elección del diámetro de la boquilla y su configuración influyen directamente en la calidad de impresión, el tiempo de producción y el desgaste del componente. Comprender cómo adaptar la boquilla al material utilizado es esencial para maximizar la precisión y la durabilidad.
El diámetro estándar de la boquilla es típicamente 0.4mm, pero la elección puede variar significativamente según la aplicación. Para impresiones rápidas o con materiales que requieren alto flujo, se podría considerar una boquilla de 0.8mm, mientras que para detalles finos se opta por diámetros inferiores como 0.2mm o 0.3mm.
Un caso interesante surge de la experimentación con G-code diseñado para boquillas de 0.8mm utilizado en una boquilla de 0.4mm: el resultado produce una textura similar a la tela, con una sensación “fuzzy” al tacto, lo que demuestra cómo la compatibilidad cruzada puede generar efectos estéticos inesperados. Sin embargo, para aplicaciones industriales que requieren precisión dimensional, es fundamental utilizar el diámetro correcto especificado en el G-code.
En el sector alimentario, donde la impresión 3D está encontrando aplicaciones cada vez mayores, las boquillas personalizadas pueden diseñarse e imprimirse en materiales aptos para uso alimentario en un solo día, eliminando ensamblajes complejos y tiempos de entrega tradicionales. Este enfoque demuestra cómo la fabricación aditiva está lista para la producción alimentaria, con boquillas de una sola pieza que garantizan higiene y facilidad de limpieza.
Para la impresión cerámica o con materiales viscosos, se utilizan boquillas anchas de hasta 5mm, con especial atención a la regulación del flujo en geometrías no planas: es necesario reducir el flujo en las curvas internas para compensar la variación de longitud del recorrido.
Gestión de la Extrusión con Comandos G-code Avanzados
El control preciso de la extrusión mediante comandos G-code específicos previene defectos de impresión y garantiza una deposición uniforme del material. La calibración correcta y el uso adecuado de los comandos de temperatura y extrusión son la base para resultados profesionales.
El comando G1 E controla la extrusión dinámica del filamento. Por ejemplo, `G1 E10 F800` extruye 10 mm de filamento a una velocidad de 800 mm/min durante el movimiento de los ejes. Este comando es fundamental cuando se trabaja con variaciones de altura de capa (altura de capa variable), donde el sistema debe calcular automáticamente la cantidad de extrusión en función de la longitud del recorrido, el diámetro de la boquilla y la altura de la capa actual.
Para evitar problemas de subextrusión o sobreextrusión, es esencial calibrar los E-steps (pasos del extrusor). Esta calibración determina cuántos pasos del motor paso a paso son necesarios para extruir exactamente 1 mm de filamento. Una calibración errónea puede causar paredes delgadas, escasa adhesión entre las capas o acumulaciones de material.
El control de la temperatura se realiza mediante dos comandos principales:
- M109 S200: espera a que el hotend alcance 200°C antes de iniciar la impresión (modo de espera)
- M104 S200: inicia el calentamiento sin esperar a alcanzar la temperatura objetivo
Para impresiones complejas con variaciones Z continuas, es crucial implementar un caudal adaptativo que compense las diferencias de velocidad y longitud del recorrido, previniendo acumulaciones o carencias de material en las transiciones entre movimientos verticales y horizontales.
Modo de posicionamiento: G90 vs G91
La elección entre posicionamiento absoluto e incremental determina cómo la impresora interpreta las coordenadas en los comandos de movimiento. Comprender cuándo utilizar cada modo es fundamental para impresiones precisas, especialmente en movimientos verticales complejos.
El comando G90 activa el posicionamiento absoluto, donde cada coordenada representa una posición precisa en el espacio de trabajo (p. ej., X100 Y50 Z10 significa exactamente esas coordenadas respecto al origen). Este modo es estándar para la mayoría de las impresiones y garantiza precisión en las coordenadas XYZ.
El comando G91 activa en cambio el posicionamiento incremental (relativo), donde cada coordenada representa un desplazamiento respecto a la posición actual. Por ejemplo, `G91` seguido de `G1 Z2` desplaza el eje Z +2 mm desde la posición actual, mientras que `G1 Z-1` lo baja 1 mm. Este modo es especialmente útil para:
- Movimientos dinámicos en Z durante la impresión (impresiones no planares)
- Operaciones repetitivas que requieren desplazamientos constantes
- Macros y scripts que deben funcionar independientemente de la posición inicial
La velocidad de movimiento (feedrate) en el eje Z requiere especial atención: valores reducidos entre F800 y F1200 mm/min garantizan estabilidad y previenen vibraciones. Velocidades superiores a 1200 mm/min pueden causar inestabilidad mecánica y comprometer la calidad de impresión.
Dos comandos complementarios completan el control del posicionamiento:
- G28: ejecuta la secuencia de homing, llevando todos los ejes a los endstops para establecer una posición de referencia conocida (X0 Y0 Z0)
- G92 Z0: establece la posición actual como cero sin movimiento físico, útil para reinicios rápidos
Simulación de la trayectoria de la boquilla con Blender
Visualizar la trayectoria de la boquilla antes de la impresión permite identificar posibles colisiones, errores de trayectoria y optimizar la secuencia de deposición. El uso de Blender para esta simulación ofrece un control visual completo del proceso de impresión capa por capa.
Blender, a través del addon Importar-G-Code (disponible en GitHub: blender-for-science/import-G-code), permite importar archivos G-code como objetos separados para cada capa, creando animaciones que simulan el proceso de impresión real.
El flujo de trabajo de simulación incluye estos pasos:
- Laminado del modelo: utilizar un slicer como Cura con una altura de capa reducida (p. ej., 0.1 mm) para generar más capas y un mayor detalle en la simulación
- Importación en Blender: cada capa del G-code se convierte en un objeto separado en la escena
- Animación progresiva: establecer el número de fotogramas igual al número de capas, utilizando fotogramas clave para controlar la visibilidad o la escala de cada capa, simulando la deposición progresiva
- Verificación de colisiones: analizar visualmente situaciones de “casi fallo” donde la boquilla podría colisionar con partes ya impresas
Esta técnica es particularmente valiosa para impresiones no planares, donde la boquilla se mueve hacia arriba y hacia abajo durante la impresión (variaciones Z dinámicas). En estos casos, el riesgo de colisiones aumenta significativamente, y la simulación preventiva puede evitar fallos costosos.
Para impresiones complejas, es posible utilizar el complemento nozzleboss que convierte curvas Bézier o NURBS directamente en patrones de impresión 3D, con control completo sobre extrusión, velocidad y movimientos Z dinámicos, sorteando por completo las limitaciones de los slicers tradicionales que generan solo trayectorias planares.
El análisis de la trayectoria también permite identificar:
- Offset Z de seguridad necesarios (p. ej., +0.5 mm para evitar colisiones entre la boquilla y la cama)
- Dimensiones excesivas del archivo G-code que podrían causar problemas de búfer
- Incompatibilidad con firmware específicos (verificar el soporte de Marlin/RepRap)
Conclusión
Una configuración adecuada de la boquilla y un uso consciente de los comandos G-code permiten elevar significativamente la calidad de las impresiones 3D. La calibración de la extrusión, la elección correcta entre posicionamiento absoluto e incremental, y la simulación previa de la trayectoria representan los pilares para obtener resultados profesionales y repetibles. La comprensión profunda de estos elementos técnicos transforma la impresión 3D de un proceso empírico a un flujo de trabajo controlado y predecible.
Experimenta con estas técnicas en tu próximo proyecto y comparte tus resultados con la comunidad. La optimización continua mediante pruebas, medición y ajustes iterativos es la clave para dominar la impresión 3D de precisión.
articolo scritto con l'ausilio di sistemi di intelligenza artificiale
Preguntas y respuestas
¿Cuál es la importancia del diámetro de la boquilla en la impresión 3D?
El diámetro de la boquilla influye directamente en la calidad de la impresión, el tiempo de producción y el desgaste del componente. Una elección correcta según el material y la precisión deseada es esencial para evitar defectos como subextrusión o sobrextrusión.
¿Cómo se comporta una boquilla de 0.8 mm utilizada con G-code pensado para una boquilla de 0.4 mm?
El uso cruzado puede producir una textura 'difusa' similar a tela, generando efectos estéticos inusuales. Sin embargo, para aplicaciones que requieren precisión dimensional, se recomienda usar el diámetro correcto indicado en el G-code.
¿Qué función tiene el comando G1 E en los G-code y cómo influye en la extrusión?
El comando G1 E controla la extrusión dinámica del filamento. Por ejemplo, G1 E10 F800 extruye 10 mm de material a una velocidad específica, y es crucial para mantener una deposición uniforme, especialmente con altura de capa variable.
¿Qué son los E-steps y por qué es importante calibrarlos?
Los E-steps definen cuántos pasos del motor se necesitan para extruir 1 mm de filamento. Una calibración incorrecta puede causar problemas como mala adherencia entre capas, paredes demasiado finas o acumulación de material.
¿Cuál es la diferencia entre los comandos G90 y G91 en el posicionamiento?
G90 activa el posicionamiento absoluto, donde las coordenadas se refieren al origen; G91 activa el posicionamiento relativo, donde los movimientos se calculan respecto a la posición actual. G91 es útil para movimientos dinámicos en Z y macros personalizadas.
¿Cómo puede Blender ser utilizado para simular la trayectoria de la boquilla?
Blender, con el complemento Import-G-Code, permite visualizar la trayectoria capa por capa, ayudando a identificar colisiones, optimizar el flujo y verificar la corrección del G-code antes de la impresión física.


