Addireen met à jour la XH-M350G-2HR : focus sur la productivité et la stabilité pour le cuivre pur
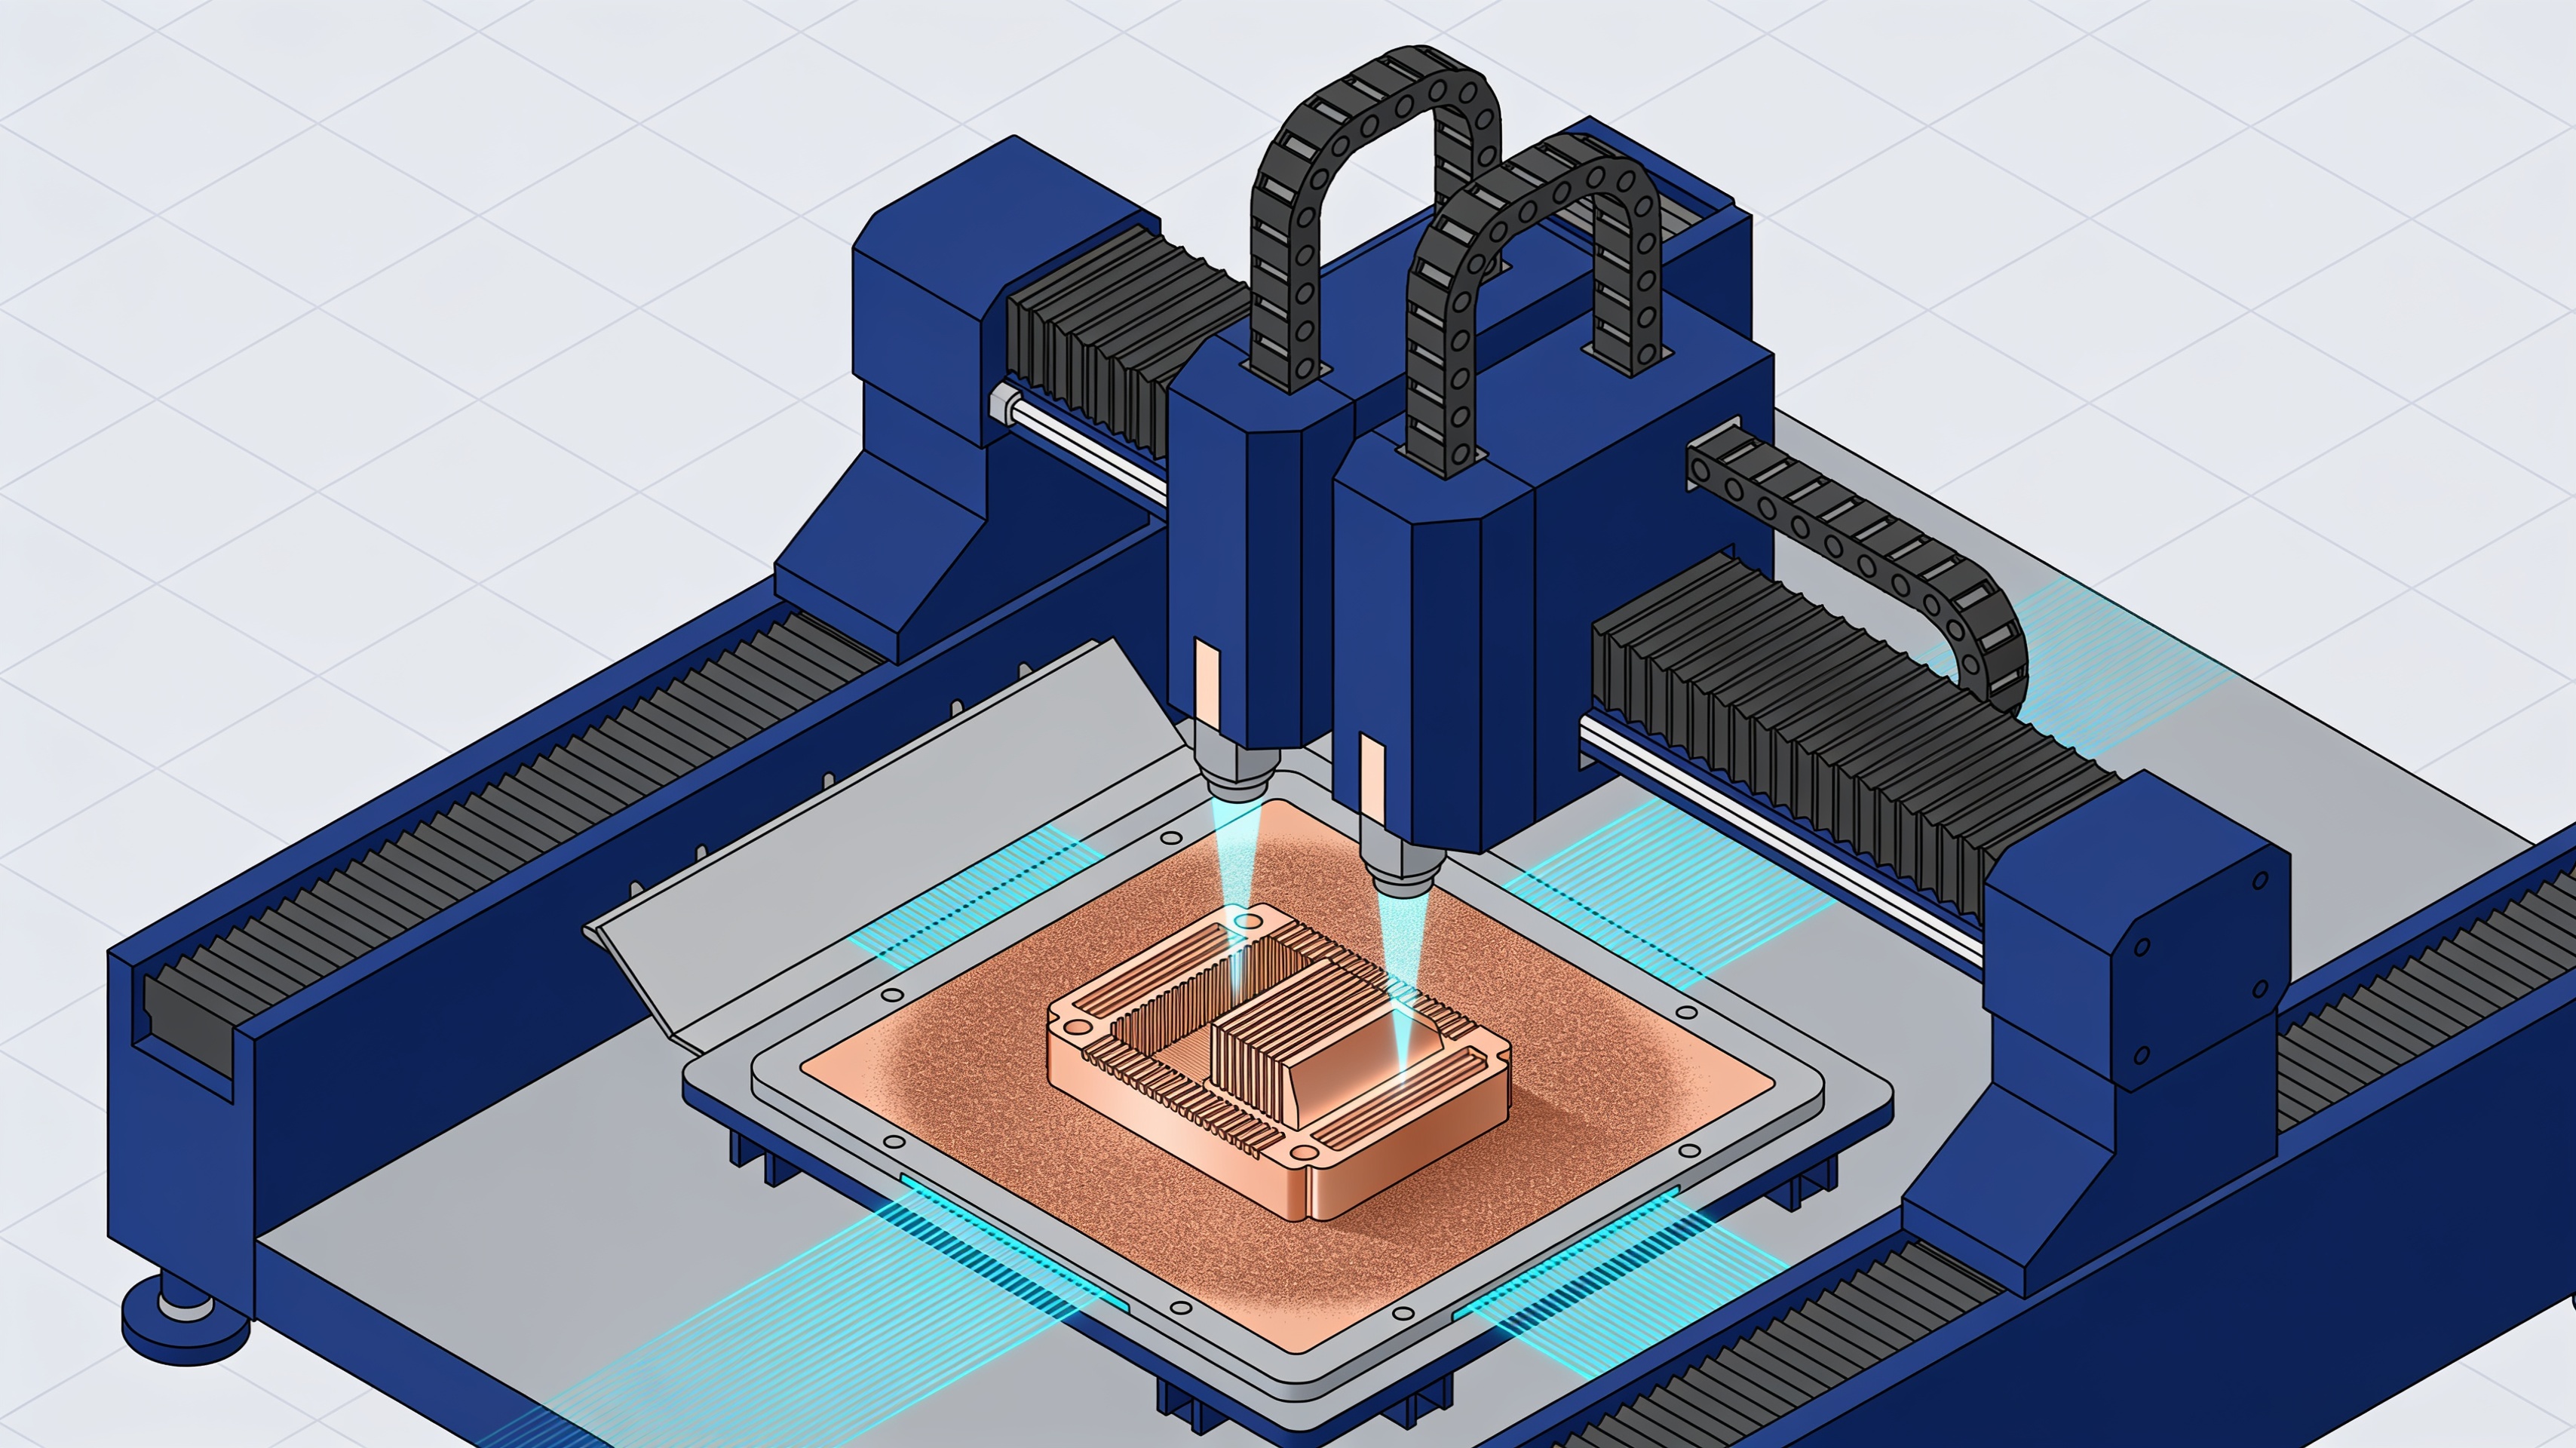
Le fabricant chinois Addireen a présenté la troisième génération de la XH-M350G-2HR, un système Laser Powder Bed Fusion à double laser vert conçu pour la production en série de composants en cuivre pur et en alliages de cuivre. La mise à jour se concentre sur l'efficacité de production, la stabilité pendant des cycles prolongés et l'uniformité des résultats sur des plaques de construction complètes.
La machine utilise des lasers verts développés en interne avec des configurations de 500 W et 1 kW. Le volume de construction est de 350 × 350 × 550 mm, avec des réglages paramétriques pour des épaisseurs de couche de 30, 40 et 80 μm.
- Double laser vert à 532 nm (500 W ou 1 kW)
- Volume de construction : 350 × 350 × 550 mm
- Vitesse de construction du cuivre pur : jusqu'à 24,24 cm³/h (couche de 40 μm)
- Plus de 100 000 heures d'impression enregistrées par la série XH-M350G
Pourquoi le laser vert pour le cuivre
Le cuivre pur absorbe la lumière verte à 532 nm environ huit fois plus efficacement que les longueurs d'onde conventionnelles dans le proche infrarouge à température ambiante.
La technologie laser verte représente un avantage spécifique pour le cuivre. Le couplage plus élevé dirige davantage d’énergie dans la poudre et réduit la charge réfléchie sur le système optique. Le diamètre du spot focalisé, entre 40 et 60 µm, offre aux ingénieurs de procédé une base pratique pour le développement de géométries fines.
Le cuivre pur possède une conductivité thermique élevée. La chaleur introduite par le laser est rapidement distribuée dans le matériau environnant, ce qui rend difficile le maintien d’un bain de fusion stable. La faible capacité à absorber le rayonnement à 1,064 nm (typique des lasers infrarouges) provoque des réflexions qui réduisent l’efficacité du processus.
Améliorations pour la production continue
Les mises à jour de troisième génération se concentrent sur la stabilité optique, la gestion des fumées et le recouvrement de la poudre, des éléments critiques pour les travaux prolongés.
Addireen a revu le trajet optique et le matériel optique clé, en ajoutant un contrôle actif de la température pour réduire la dérive thermique. La chambre utilise des niveaux de flux d’air séparés : le flux inférieur élimine les fumées et les éclaboussures de la zone du lit de poudre, tandis que le flux supérieur limite les dépôts près de la fenêtre de protection.
Dans les conditions enregistrées, la variation du flux d’air dans la zone de construction a été de 3%. La fenêtre de protection est restée propre pendant plus de 360 heures.
Le système de recouvrement bidirectionnel à vitesse variable réduit le temps nécessaire pour préparer chaque nouvelle couche. Les systèmes de purge et d’étanchéité de la chambre ont également été mis à jour.
Une mise à jour significative relie le mouvement, le recouvrement et la surveillance dans une seule boucle de contrôle. Le retour d’information de l’échelle linéaire et le contrôle servo maintiennent un positionnement précis tout au long du processus.
Cas d’application : dissipateurs pour transceivers optiques
Une fabrication récente de 140 heures a produit environ 400 dissipateurs en cuivre pur pour émetteurs-récepteurs optiques sur une seule plaque, avec des ailettes rapprochées et des épaisseurs locales des parois inférieures à 0,5 mm.
Cet exemple démontre la capacité de la machine à gérer des géométries complexes en production continue. La série XH-M350G a enregistré plus de 100 000 heures d'impression au total, confirmant la maturité de la plateforme.
“ Pour nos clients, augmenter l'échelle de la fabrication additive pour le cuivre signifie produire plus de pièces par cycle de fabrication, soutenir des opérations fiables sur de longs cycles de production et maintenir une qualité constante d'un lot à l'autre. La XH-M350G-2HR de troisième génération se concentre sur ces priorités de production pour aider les clients à faire évoluer la production de cuivre pur en toute confiance ”, a déclaré Yujing Xu, Directeur des activités mondiales d'Addireen.
Productivité déclarée : attention aux valeurs maximales
La documentation principale d'Addireen déclare une vitesse de construction allant jusqu'à 24,24 cm³/h avec des couches de 40 µm pour le cuivre pur.
Cette valeur représente un maximum déclaré par le fabricant, obtenu avec des paramètres et des conditions spécifiques. Il ne s'agit pas d'une productivité garantie pour toute géométrie, orientation ou exigence qualitative. Les valeurs réelles dépendent de la stratégie de balayage, de la densité de remplissage, de la complexité géométrique et des exigences de qualité de surface.
| Paramètre | Valeur |
|---|---|
| Vitesse de construction du cuivre pur | Jusqu'à 24,24 cm³/h |
| Épaisseur de couche | 30, 40, 80 µm |
| Diamètre du spot laser | 40–60 μm |
| Variation du flux d’air | 3% dans la zone de construction |
Conclusions opérationnelles
La mise à jour de la XH-M350G-2HR se positionne comme une réponse aux besoins de production répétitive dans le secteur du cuivre. La stabilité optique prolongée, la gestion améliorée des fumées et le contrôle intégré du processus répondent à des problématiques concrètes de la fabrication additive à grande échelle.
La technologie laser vert reste le principal différenciateur pour le traitement du cuivre pur. L’absorption améliorée et la charge thermique réduite sur le système optique permettent des processus plus stables par rapport aux lasers infrarouges conventionnels.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quel est l'avantage du laser vert pour l'impression du cuivre ?
Le cuivre pur absorbe la lumière verte à 532 nm environ huit fois plus efficacement que les lasers infrarouges conventionnels. Cela améliore le couplage énergétique, réduit les réflexions et stabilise le bain de fusion.
Quelles sont les spécifications du volume de construction de la XH-M350G-2HR ?
La machine offre un volume de construction de 350 × 350 × 550 mm. Elle prend en charge des paramètres avec des épaisseurs de couche variables de 30, 40 et 80 μm.
À quelle vitesse ce système construit-il du cuivre pur ?
Avec une épaisseur de couche de 40 μm, le système atteint une vitesse de construction allant jusqu'à 24,24 cm³/h. Cette performance est obtenue grâce à l'utilisation de deux lasers verts de 500 W ou 1 kW.
Comment la machine gère-t-elle les fumées et le nettoyage lors de cycles longs ?
Le système utilise des flux d'air séparés pour évacuer les fumées du lit de poudre et protéger la fenêtre optique. Lors de tests enregistrés, la fenêtre est restée propre pendant plus de 360 heures avec des variations de flux minimales.
Quelles améliorations matérielles ont été introduites dans la troisième génération ?
Le trajet optique avec contrôle actif de la température et le système de revêtement bidirectionnel à vitesse variable ont été mis à jour. Ces changements réduisent la dérive thermique et les temps de préparation des couches.