Por qué se ven las líneas de capa (y por qué la pintura las resalta)
La impresión ha terminado, la pieza está limpia, la pintura está lista. Luego inclinas el modelo bajo la luz y lo ves todo: las líneas de capa, como los peldaños de una escalera vista de perfil. Si después pasas una mano de pintura brillante, esas líneas se vuelven aún más evidentes: el brillo es una lupa para la topografía de la superficie.
La solución tradicional es lijar. Grano 120, luego 240, luego 400, limpiar, imprimación, lijar de nuevo, pintar. Funciona, pero es un ciclo lento, polvoriento y difícil de replicar en piezas con detalles finos. Y es justo aquí donde el imprimación de relleno cambia el flujo de trabajo: en lugar de eliminar material de las crestas, añade material en los valles. El resultado es una superficie lisa al tacto y uniforme a la vista, lista para la pintura, sin el lijado como fase obligatoria.
Por qué lijar es el verdadero cuello de botella de la posproducción
La impresión FDM deposita el filamento por capas. Cada capa deja un perfil escalonado: la altura de capa, típicamente entre 0,1 y 0,3 mm, determina la distancia entre una cresta y la siguiente. En una superficie plana el fenómeno apenas se nota; en una curva, en una incisión o en un detalle inclinado se vuelve evidente. Al tacto se siente. Bajo la pintura brillante se amplifica.
Lijar reduce las crestas, pero tiene tres costes ocultos.
1. Tiempo de mano de obra. El lijado es manual, repetitivo y difícilmente automatizable en piezas pequeñas o complejas. En producción, el acabado puede llegar a pesar hasta el 60% del coste total de un componente impreso en 3D: es la fase menos previsible del proceso, aquella en la que la calidad depende del operador. También lo hemos tratado en la guía de técnicas avanzadas de postprocesado.
2. Polvo y contaminación. El polvo de PLA, PETG o ABS no es solo una molestia: debe gestionarse con mascarilla, aspiración y limpieza. Cada paso adicional introduce un riesgo de contaminación entre un abrasivo y otro, y cada grano requiere tiempo de configuración.
3. Pérdida de detalle y tolerancias. Cada pasada de papel de lija redondea una esquina, desgasta una inscripción en relieve, agranda un agujero. En una pieza estética es un compromiso aceptable; en un componente funcional o en una miniatura puede arruinar el trabajo.
La imprimación de relleno aborda el problema desde otro lado: no busca hacer perfecta la superficie eliminando material, sino que la uniformiza añadiendo una capa controlada. Es un cambio de perspectiva que, en muchas piezas, vale más que cualquier lijadora.
Cómo funciona una imprimación de relleno (y por qué no es una pintura)
Una imprimación de relleno en aerosol es una base compuesta por una resina filmógena, cargas minerales, disolventes y propulsor. Cuando la pulverizas, los disolventes se evaporan y sobre la superficie queda una película que:
- rellena los valles entre una capa y otra;
- cubre la microporosidad y las rayas dejadas por los abrasivos;
- crea una base mate y uniforme sobre la que la pintura se adhiere mejor;
- uniforma el color de partida, útil cuando tienes que pintar de claro una pieza impresa en negro.
Es diferente de una imprimación tradicional: una imprimación normal prepara la adhesión y cubre, pero no tiene suficiente carga para rellenar. También es diferente de la pintura: no está pensado para ser el acabado final. Es una capa intermedia, sacrificable, que construye espesor.
Si has buscado “masilla en aerosol para impresión 3D”, vas por buen camino: es una forma común de llamar a una imprimación de relleno de alto espesor. La diferencia entre los productos está en la formulación, en la compatibilidad con el plástico y en el poder de relleno.
Y tampoco es el mismo mecanismo del lijado químico. La acetona y los vapores ablandan o disuelven el material; el filler añade material. Son dos caminos diferentes, con materiales compatibles y riesgos distintos. El filler no “funde” la superficie: la recubre.
Qué esperar: límites, espesor y defectos que el filler no resuelve
La promesa “sin lijar” debe leerse correctamente: no tienes que lijar para eliminar las líneas de capa. No significa que el filler repare cualquier defecto. Esta distinción es importante, porque es la diferencia entre un resultado profesional y una decepción.
| Defecto | ¿El filler lo resuelve? | Qué hacer |
|---|---|---|
| Líneas de capa en superficies curvas e inclinadas | Sí, con 2 manos finas | Aplicar a 20–30 cm, sin acumulaciones |
| Microporosidad y arañazos ligeros | Sí | Limpiar y desengrasar antes de la aplicación |
| Rebabas, hilos, desplazamiento de capas | No | Eliminarlos mecánicamente antes |
| Alabeo y esquinas levantadas | No | Es un problema de proceso: revisar impresión y adherencia |
| Agujeros profundos o grietas | Parcialmente | Más manos, con secado completo entre manos |
| Roscas, agujeros, encajes | No, o solo con enmascarado | Enmascarar las zonas críticas |
| Transparencia | No | El filler es blanco y opaco |
El filler crea espesor. Dos manos aumentan las dimensiones de la pieza. En roscas, asientos de rodamientos, encajes a presión y acoplamientos ajustados, incluso unas pocas centésimas se notan. La regla es sencilla: dos manos finas, nunca pasadas en húmedo, y enmascara todo lo que no debe ser recubierto.
El secado no es un detalle. El filler debe secarse completamente, al menos 24 horas. Si pintas antes, atrapas disolventes y comprometes la adhesión y el acabado. El tiempo puede variar con la temperatura, la humedad y el grosor de las capas: mejor esperar un día más que rehacer la pieza.
Primer de relleno vs lijado, acetona y resina: la comparación
No existe un método mejor en absoluto. Existe el método adecuado para la pieza, el material y el tiempo que tienes.
| Método | Materiales | Tiempo | Calidad | Riesgos | Cuándo usarlo |
|---|---|---|---|---|---|
| Lijado manual | FDM, todos los materiales | Alto | Buena/alta | Polvo, pérdida de detalles | Piezas pequeñas, retoques, acabados de concurso |
| Imprimación de relleno en spray | FDM, SLS, resina | Bajo (tiempo activo) | Alta en las líneas de capa | Espesor, disolventes | Prototipos estéticos, miniaturas, props, pequeñas series |
| Vapores de acetona | ABS, ASA | Medio | Muy alta, efecto brillante | Toxicidad, deformaciones, fisuras | Solo ABS/ASA, piezas robustas |
| Pistola de calor | PLA, PETG (con precaución) | Bajo | Irregular | Deformaciones locales, brillo no uniforme | Retoques puntuales, no superficies enteras |
| Resina epóxica | FDM, SLS, resina | Medio/alto | Muy alta | Peso, espesor, burbujas | Grandes objetos de utilería, piezas escultóricas |
| Altura de capa más fina (0,08–0,12 mm) | FDM | Tiempo de impresión mucho más alto | Buena | No elimina del todo las líneas | Piezas pequeñas, detalle, prevención |
La imprimación de relleno es la opción más rápida cuando el problema es la línea de capa en una pieza que se va a pintar. Los vapores de acetona pueden dar una superficie más brillante, pero funcionan sobre todo en ABS y ASA, requieren una cámara dedicada y tienen un riesgo de deformación que la imprimación de relleno no tiene. La resina epóxica es imbatible en grandes superficies escultóricas, pero añade peso y requiere más trabajo manual. El lijado sigue siendo insustituible para corregir geometrías y retocar puntos localizados.
Cómo elegir la mejor imprimación de relleno para impresión 3D
No todas las imprimaciones de relleno son iguales. Antes de comprar, mira estos cinco aspectos.
- Poder de relleno. Un primer tradicional cubre; un filler rellena. Busca un producto que se indique claramente como “de relleno” o “high-build”, no un simple primer universal.
- Compatibilidad con el material. Debe estar indicado para FDM y, si trabajas con SLS o resina, también para esas tecnologías. En materiales sensibles a los solventes, mejor una prueba preliminar.
- Tiempo de secado. Un producto que seca rápido pero requiere lijado no te ahorra tiempo. Valora el tiempo total del flujo, no solo el secado al tacto.
- Color y cobertura. El blanco cubriente es ideal como base para colores claros y para ver los defectos residuales. El transparente es otra cosa: puede uniformar microirregularidades, pero no tiene el poder de relleno de un filler blanco.
- Seguridad y formato. Aerosol significa solventes, inflamabilidad y necesidad de ventilación. Revisa las advertencias, la compatibilidad con tu espacio de trabajo y el rendimiento del formato.
Un buen primer de relleno no es el que tiene el bote de spray más grande: es el que te permite llegar a la pintura con menos pasos y menos sorpresas.
3DBooster Filler: la imprimación de relleno para impresiones FDM, SLS y resina
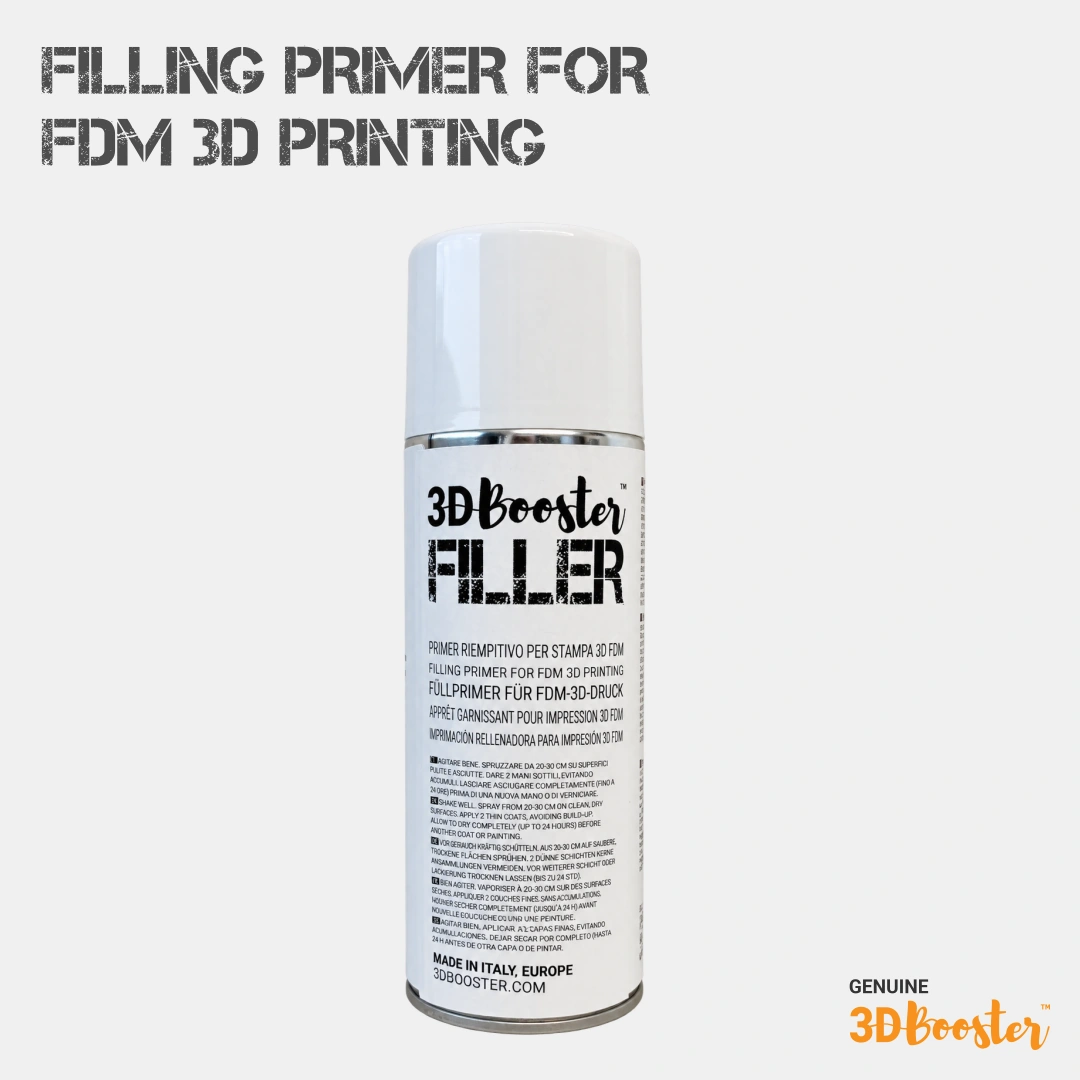
3DBooster Filler es una imprimación de relleno en spray blanca, formulada para la impresión 3D FDM y utilizable también en impresiones SLS y resina. Se produce en Italia, en formato de 400 ml, y nace para un flujo preciso: impresión → limpieza → relleno → pintura → protección.
| Elemento | Detalle |
|---|---|
| Código | F.S.FLR.400W |
| Formato | 400 ml |
| Color | Blanco |
| Tipo | Imprimación de relleno en spray (aerosol) |
| Compatibilidad | Impresión 3D FDM, SLS y resina |
| Distancia de aplicación | 20–30 cm |
| Aplicación | 2 capas finas |
| Secado | Al menos 24 horas |
| Barnizado | Tras el secado completo, con prueba preliminar |
| Acabado premium | 1–2 manos de 3DBooster UV-Shield |
| Hecho en Italia | Sí |
Las características que realmente importan en el laboratorio:
- Blanco cubriente: crea una base uniforme y hace visibles los posibles defectos residuales.
- Elevado poder de relleno: rellena las líneas de capas y los defectos evidentes, no solo las microporosidades.
- Sin lijar: elimina el lijado como fase obligatoria en la mayoría de las piezas.
- Amplia compatibilidad: FDM, SLS y resina.
- Dos capas finas: aplicación sencilla, sin acumulaciones.
- Barnizable: compatible con una amplia gama de barnices, con prueba en una pieza de descarte.
- Acabado premium: 1–2 capas de UV-Shield para profundidad, brillo y protección UV.
Filler y UV-Shield: dos productos, dos roles
Son complementarios, no alternativos. El Relleno es la base blanca de alto poder de relleno: crea espesor y elimina las líneas. Protección UV es el transparente acrílico anti-UV: protege, aporta brillo y da profundidad. Si solo buscas una capa protectora sobre una superficie ya buena, UV-Shield puede ser suficiente; si tienes que ocultar las líneas de capa, empieza por el Filler.
Cómo aplicar 3DBooster Filler paso a paso (sin lijar)
Seguridad antes de empezar. 3DBooster Filler es un aerosol extremadamente inflamable. Contiene xileno, acetona y acetato de n-butilo: puede irritar los ojos y la piel y provocar somnolencia o mareos. Úsalo en un ambiente ventilado, lejos de llamas, chispas y superficies calientes. Usa guantes y protección para los ojos y el rostro. No perfores ni quemes la lata, incluso después de su uso. No lo expongas a temperaturas superiores a 50 °C. Mantener fuera del alcance de los niños. Sigue siempre las advertencias indicadas en la lata.
Qué necesitas: 3DBooster Filler, 3DBooster Fineclean, guantes de nitrilo, protección para los ojos y el rostro, mascarilla, cinta de enmascarar y un trozo de desecho para probar la pintura.
Tiempo: 15–20 minutos de trabajo activo, más un mínimo de 24 horas de secado.
1. Prepara la pieza
Elimina soportes, rebabas y residuos. Sopla para quitar el polvo. Si has lijado, elimina cualquier resto de polvo con aire comprimido o un paño limpio. La superficie debe estar seca.
2. Desengrasa
Los aceites, los residuos de las manos y los contaminantes impiden la adhesión. 3DBooster recomienda Fineclean sobre superficies limpias y secas. Deja evaporar antes de aplicar el relleno.
3. Enmascara lo que no quieres recubrir
Roscas, orificios, encajes, asientos de rodamientos, superficies de acoplamiento. El relleno aporta espesor: si no quieres modificar una tolerancia, cubre.
4. Agita bien el aerosol
Agita hasta sentir que la bolita se mueve de forma continua. Un producto no agitado aplica una mezcla heterogénea, con cargas separadas de la resina.
5. Rocía a 20–30 cm
Pasadas cruzadas, dos capas finas. No te detengas en el mismo punto. Mejor dos pasadas ligeras que una pasada húmeda: los escurrimientos son difíciles de corregir y las acumulaciones ocultan los detalles.
6. Deja secar al menos 24 horas
Al resguardo del sol, a temperatura ambiente. No barnices antes: los disolventes atrapados dañan la adherencia y el rendimiento. Si después de 24 horas quedan líneas profundas, aplica otra capa fina y espera otras 24 horas.
7. Barniza
Haz siempre una prueba en un trozo de desecho para verificar la adherencia y la compatibilidad del barniz. Por lo general, basta con una capa.
8. Aplica el acabado premium
Cuando el barniz esté seco, aplica 1–2 capas de 3DBooster UV-Shield a 20–30 cm. El transparente acrílico anti-UV aporta brillo, profundidad y protección contra los rayos UV.
Acabado brillante y profundo: combinar Filler y UV-Shield
Una capa de fondo blanca mate no es un acabado. Es una base. La diferencia entre “pintado” y “acabado premium” está en la capa transparente.
3DBooster UV-Shield es una pintura acrílica transparente brillante, resistente a los rayos UV, a los agentes atmosféricos y hasta 240 °C. Aplicada en 1–2 manos después de la pintura, hace tres cosas:
- lleva el gloss a un efecto mojado;
- da profundidad al color, sobre todo en tonos oscuros y metalizados;
- protege la pintura de los rayos UV, la luz y los agentes externos, reduciendo el desvanecimiento.
Es especialmente útil en piezas destinadas al exterior, a exposiciones, a objetos manipulados o a miniaturas en vitrina. En una pieza que permanece en casa, la mejora estética se nota igualmente; la protección UV es un extra.
Atención al orden: Filler → 24 horas → pintura → secado → UV-Shield. Invertir las capas o aplicar UV-Shield sobre masilla no seca significa atrapar disolventes y comprometer el acabado.
Los errores que arruinan el acabado (y cómo evitarlos)
- Capas demasiado gruesas. La masilla gotea, crea acumulaciones y oculta los detalles. Mejor dos manos finas.
- Distancia incorrecta. Demasiado cerca: chorro concentrado y chorretones. Demasiado lejos: polvo seco, poca adherencia, superficie rugosa. Mantente entre 20 y 30 cm.
- No desengrasar. El polvo y los aceites son los enemigos silenciosos de la adherencia.
- Pintar antes de las 24 horas. Los solventes quedan atrapados y arruinan el acabado.
- No probar la pintura. Una pintura incompatible puede arrugarse o desprenderse incluso después de días.
- Olvidar las roscas y los encajes. El filler crea espesor: enmascara antes, no después.
- Pulverizar al sol o con humedad alta. La película puede volverse mate o secarse de forma irregular.
- Usar el filler sobre TPU o materiales sensibles sin pruebas. En piezas flexibles, el acabado puede agrietarse; en materiales sensibles a los solventes, una pasada demasiado húmeda puede dañar la superficie.
- Esperar que repare defectos estructurales. Los hilos, el alabeo y el desplazamiento de capas no se resuelven con un spray.
Si la imprimación parece hacer resaltar las líneas. A veces la primera mano no rellena, pero hace que la superficie sea más uniforme y, por tanto, más fácil de leer bajo la luz rasante. No es un empeoramiento: es la señal de que hace falta una segunda mano fina. Evita compensar con pasadas húmedas, que crean acumulaciones y chorretones. Espera a que seque, comprueba con luz difusa y evalúa el resultado después de la segunda mano.
Cuando la imprimación de relleno no es la elección correcta
El filler es una herramienta, no una solución universal. No lo uses, o úsalo con extremada precaución, cuando:
- la pieza tiene tolerancias mecánicas estrechas, roscas, engranajes, asientos de rodamientos o encajes de clic;
- la superficie debe permanecer transparente;
- el defecto es estructural: alabeo, desplazamiento de capas, subextrusión, grietas profundas;
- la pieza está destinada al contacto alimentario o a una aplicación médica: se necesitan materiales y certificaciones específicas, no una imprimación estética;
- el material es muy sensible a los disolventes o flexible, y no has hecho una prueba preliminar.
Un buen flujo de posproducción no es “filler por todas partes”. Es filler donde hace falta, lijado donde hace falta, y ningún tratamiento donde la pieza ya es funcional.
¿Cuánto tiempo se ahorra realmente? Un ejemplo concreto
Toma una pieza que requiere 45 minutos de lijado manual. A 25 €/h de mano de obra, son unos 19 € de coste solo por el lijado, sin contar abrasivos, máscaras, limpieza y eliminación del polvo. Con el filler, la aplicación baja a 5–10 minutos; incluso añadiendo limpieza y enmascarado te quedas en torno a los 15–20 minutos. El resto es espera pasiva, que puedes usar para imprimir o para otras piezas. El ahorro no está en el aerosol: está en el tiempo de mano de obra.
En una pequeña serie de 20 piezas, la diferencia se vuelve evidente: 15 horas de lijado frente a 2–3 horas de aplicación, con una calidad más repetible. Naturalmente, la cuenta vale si el filler cubre de verdad las líneas de tu pieza. En capas muy altas o geometrías complejas podrías necesitar más manos o un retoque localizado: el ahorro se mantiene, pero hay que medirlo en tu caso.
Conclusión: de la impresión al pintado, sin lijar
La imprimación de relleno no es un atajo mágico: es una forma más inteligente de gestionar la posproducción. Desplaza el trabajo del lijado manual a la aplicación controlada de una capa que rellena, y hace el acabado más repetible. Para las piezas donde las líneas de capa son el problema principal, es una de las pocas soluciones que ahorra tiempo sin sacrificar los detalles.
3DBooster Filler está disponible en formato de 400 ml, Made in Italy. Precio de lanzamiento 19 € hasta el 15 de noviembre de 2026 (precio normal 23 €), envío gratuito en Italia. Descubre 3DBooster Filler →
Para el flujo completo: Fineclean para limpiar y desengrasar, Relleno para rellenar, Protección UV para el acabado brillante y anti-UV.