Settore Industriale: Aérospatial

L'ŒIL QUI NE SE TROMPE PAS ? CONTRÔLE EN PROCESSUS DANS L'AM AÉROSPATIAL

L'ŒIL QUI NE SE TROMPE PAS ? CONTRÔLE EN PROCESSUS DANS L'AM AÉROSPATIAL

Dans l'impression additive aérospatiale, l'inspection en-process avec des mesures étalonnées dépasse les limites de la surveillance passive. Des technologies comme la métrologie à lumière structurée permettent des contrôles objectifs, traçables et comparables entre machines, réduisant les coûts et les délais de qualification.
Pourquoi 8 startups sur 10 échouent-elles ?

Pourquoi 8 startups sur 10 échouent-elles ?

De nombreuses startups de fabrication additive échouent parce qu'elles visent la technologie sans construire une entreprise durable. Il faut un modèle économique solide, des clients payants et une patience stratégique.

AM en production ? Seulement si tu sais quoi arrêter

AM en production ? Seulement si tu sais quoi arrêter

La fabrication additive (AM) réussit en production uniquement lorsqu'elle est appliquée à des cas spécifiques avec des exigences fonctionnelles élevées, non pour remplacer les méthodes traditionnelles, mais pour répondre à des besoins qu'elles ne peuvent satisfaire. Le succès dépend de designs consolidés, de matériaux contrôlés, de paramètres fixes et d'un post-processing discipliné. Des secteurs comme l'aérospatial, le médical et le tooling en tirent parti

Pourquoi la fluidité de la poudre révolutionne-t-elle l'AM ?

Pourquoi la fluidité de la poudre révolutionne-t-elle l'AM ?

L'impression 3D s'améliore grâce à deux innovations brevetées : vibrations contrôlées et capteurs intelligents pour une distribution précise de la poudre. Ces systèmes réduisent les défauts, le gaspillage et les retouches post-production, augmentant la qualité et la répétabilité sans changer les matériaux ou les machines.

32 lasers, 500W chacun : où est la faille ?

32 lasers, 500W chacun : où est la faille ?

Les systèmes multi-lasers de 32 unités de 500 W chacune représentent l'avant-garde de l'impression 3D métallique, offrant des volumes de construction allant jusqu'à 3 862 litres. Bien qu'ils augmentent la productivité et l'automatisation, ces installations présentent des limites thermiques, de gestion de la poussière et des contraintes géométriques qui influencent la véritable faisabilité productive. L'intégration avec les MES et les systèmes automatisés permet une scalabilité.

Métrologie dans le Scanner 3D : Comment fonctionne le traitement intégré et quelles sont ses applications industrielles

Métrologie dans le Scanner 3D : Comment fonctionne le traitement intégré et quelles sont ses applications industrielles

La métrologie intégrée dans les scanners 3D permet le contrôle qualité en temps réel, réduisant les délais et les coûts. Grâce à des capteurs avancés, des algorithmes géométriques et une connectivité, ces systèmes traitent les données dimensionnelles directement pendant la numérisation, en s'intégrant avec les plateformes métrologiques et les processus de production. Malgré certaines limites technologiques, ils représentent une révolution pour les industries à haute

Polyamide pour l'impression 3D : pourquoi la PA traditionnelle ne suffit plus (et quoi utiliser aujourd'hui)

Polyamide pour l'impression 3D : pourquoi la PA traditionnelle ne suffit plus (et quoi utiliser aujourd'hui)

Les polyamides techniques offrent d'excellentes performances, mais leur complexité d'impression les rend souvent impraticables. SP4 CF15 de 3D Booster est né pour résoudre ce paradoxe : rigidité de 8,5 GPa, résistance thermique jusqu'à 180°C et impression en chambre ouverte, sans configuration avancée.

Céramique à haute température : quel procédé AM choisir ?

Céramique à haute température : quel procédé AM choisir ?

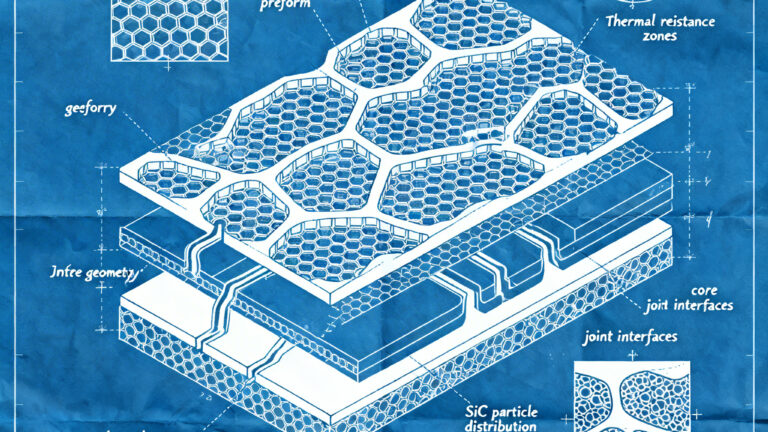
La production additive de céramiques résistantes aux hautes températures nécessite un choix précis du procédé : fusion-infiltration, CVI ou PIP, chacun avec des avantages et des limites en termes de coût, de vitesse et de complexité. Les structures cellulaires réduisent le poids et le matériau mais peuvent compromettre l'intégrité structurelle. Des matériaux avancés comme le SiC et les composites multi-oxydes offrent des performances élevées mais à

Qui gagne en 2026 parmi les outils changeurs FDM ?

Qui gagne en 2026 parmi les outils changeurs FDM ?

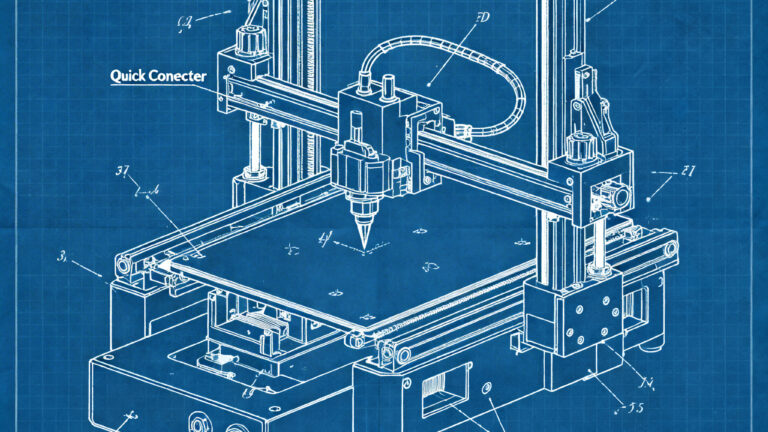
En 2026, le marché des changeurs d'outils FDM s'est consolidé : voici quelle solution se distingue par ses performances, sa fiabilité et son intégration logicielle. Le meilleur choix dépend de la charge de travail spécifique.

Corriger à la volée : comment les brevets promettent de révolutionner l'impression 3D

Corriger à la volée : comment les brevets promettent de révolutionner l'impression 3D

Les nouveaux systèmes de contrôle qualité en temps réel promettent de révolutionner l'impression 3D, en corrigeant les erreurs pendant le processus de production. Des capteurs optiques et thermiques surveillent des éléments de calibration imprimés avec le composant, permettant des corrections immédiates des paramètres. Cela réduit les rebuts et améliore la précision, en particulier pour les géométries complexes comme celles de l'aérospatiale. Le brevet

Comment fonctionnent les structures réticulaires et les mousses légères : une approche technique des matériaux composites avancés

Comment fonctionnent les structures réticulaires et les mousses légères : une approche technique des matériaux composites avancés

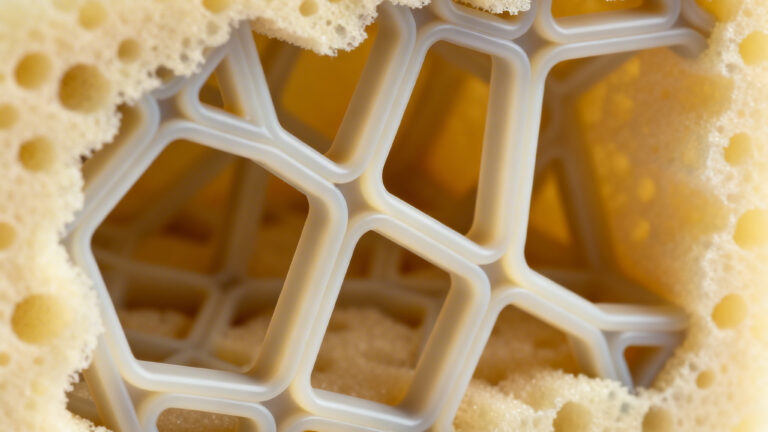
Nouvelle technique IFAM qui combine mousse et structures 3D pour des composites légers, à haute performance et à faible coût, avec une absorption d'énergie jusqu'à 10 fois supérieure.

Filaments fonctionnels et adaptatifs : mécanismes de rupture et stabilité thermomécanique

Filaments fonctionnels et adaptatifs : mécanismes de rupture et stabilité thermomécanique

Les filaments composites pour impression 3D FDM, enrichis de fibres de carbone ou de verre, présentent une fragilité et un risque de rupture pendant l'impression en raison d'une faible intégration entre les additifs et la matrice polymère. Le chauffage de la chambre n'améliore pas la situation et peut aggraver le problème. Les discontinuités structurelles génèrent des contraintes localisées, en particulier dans les courbes du parcours du filament

/