
Impression de surplombs à 90° sans supports ? Voici comment
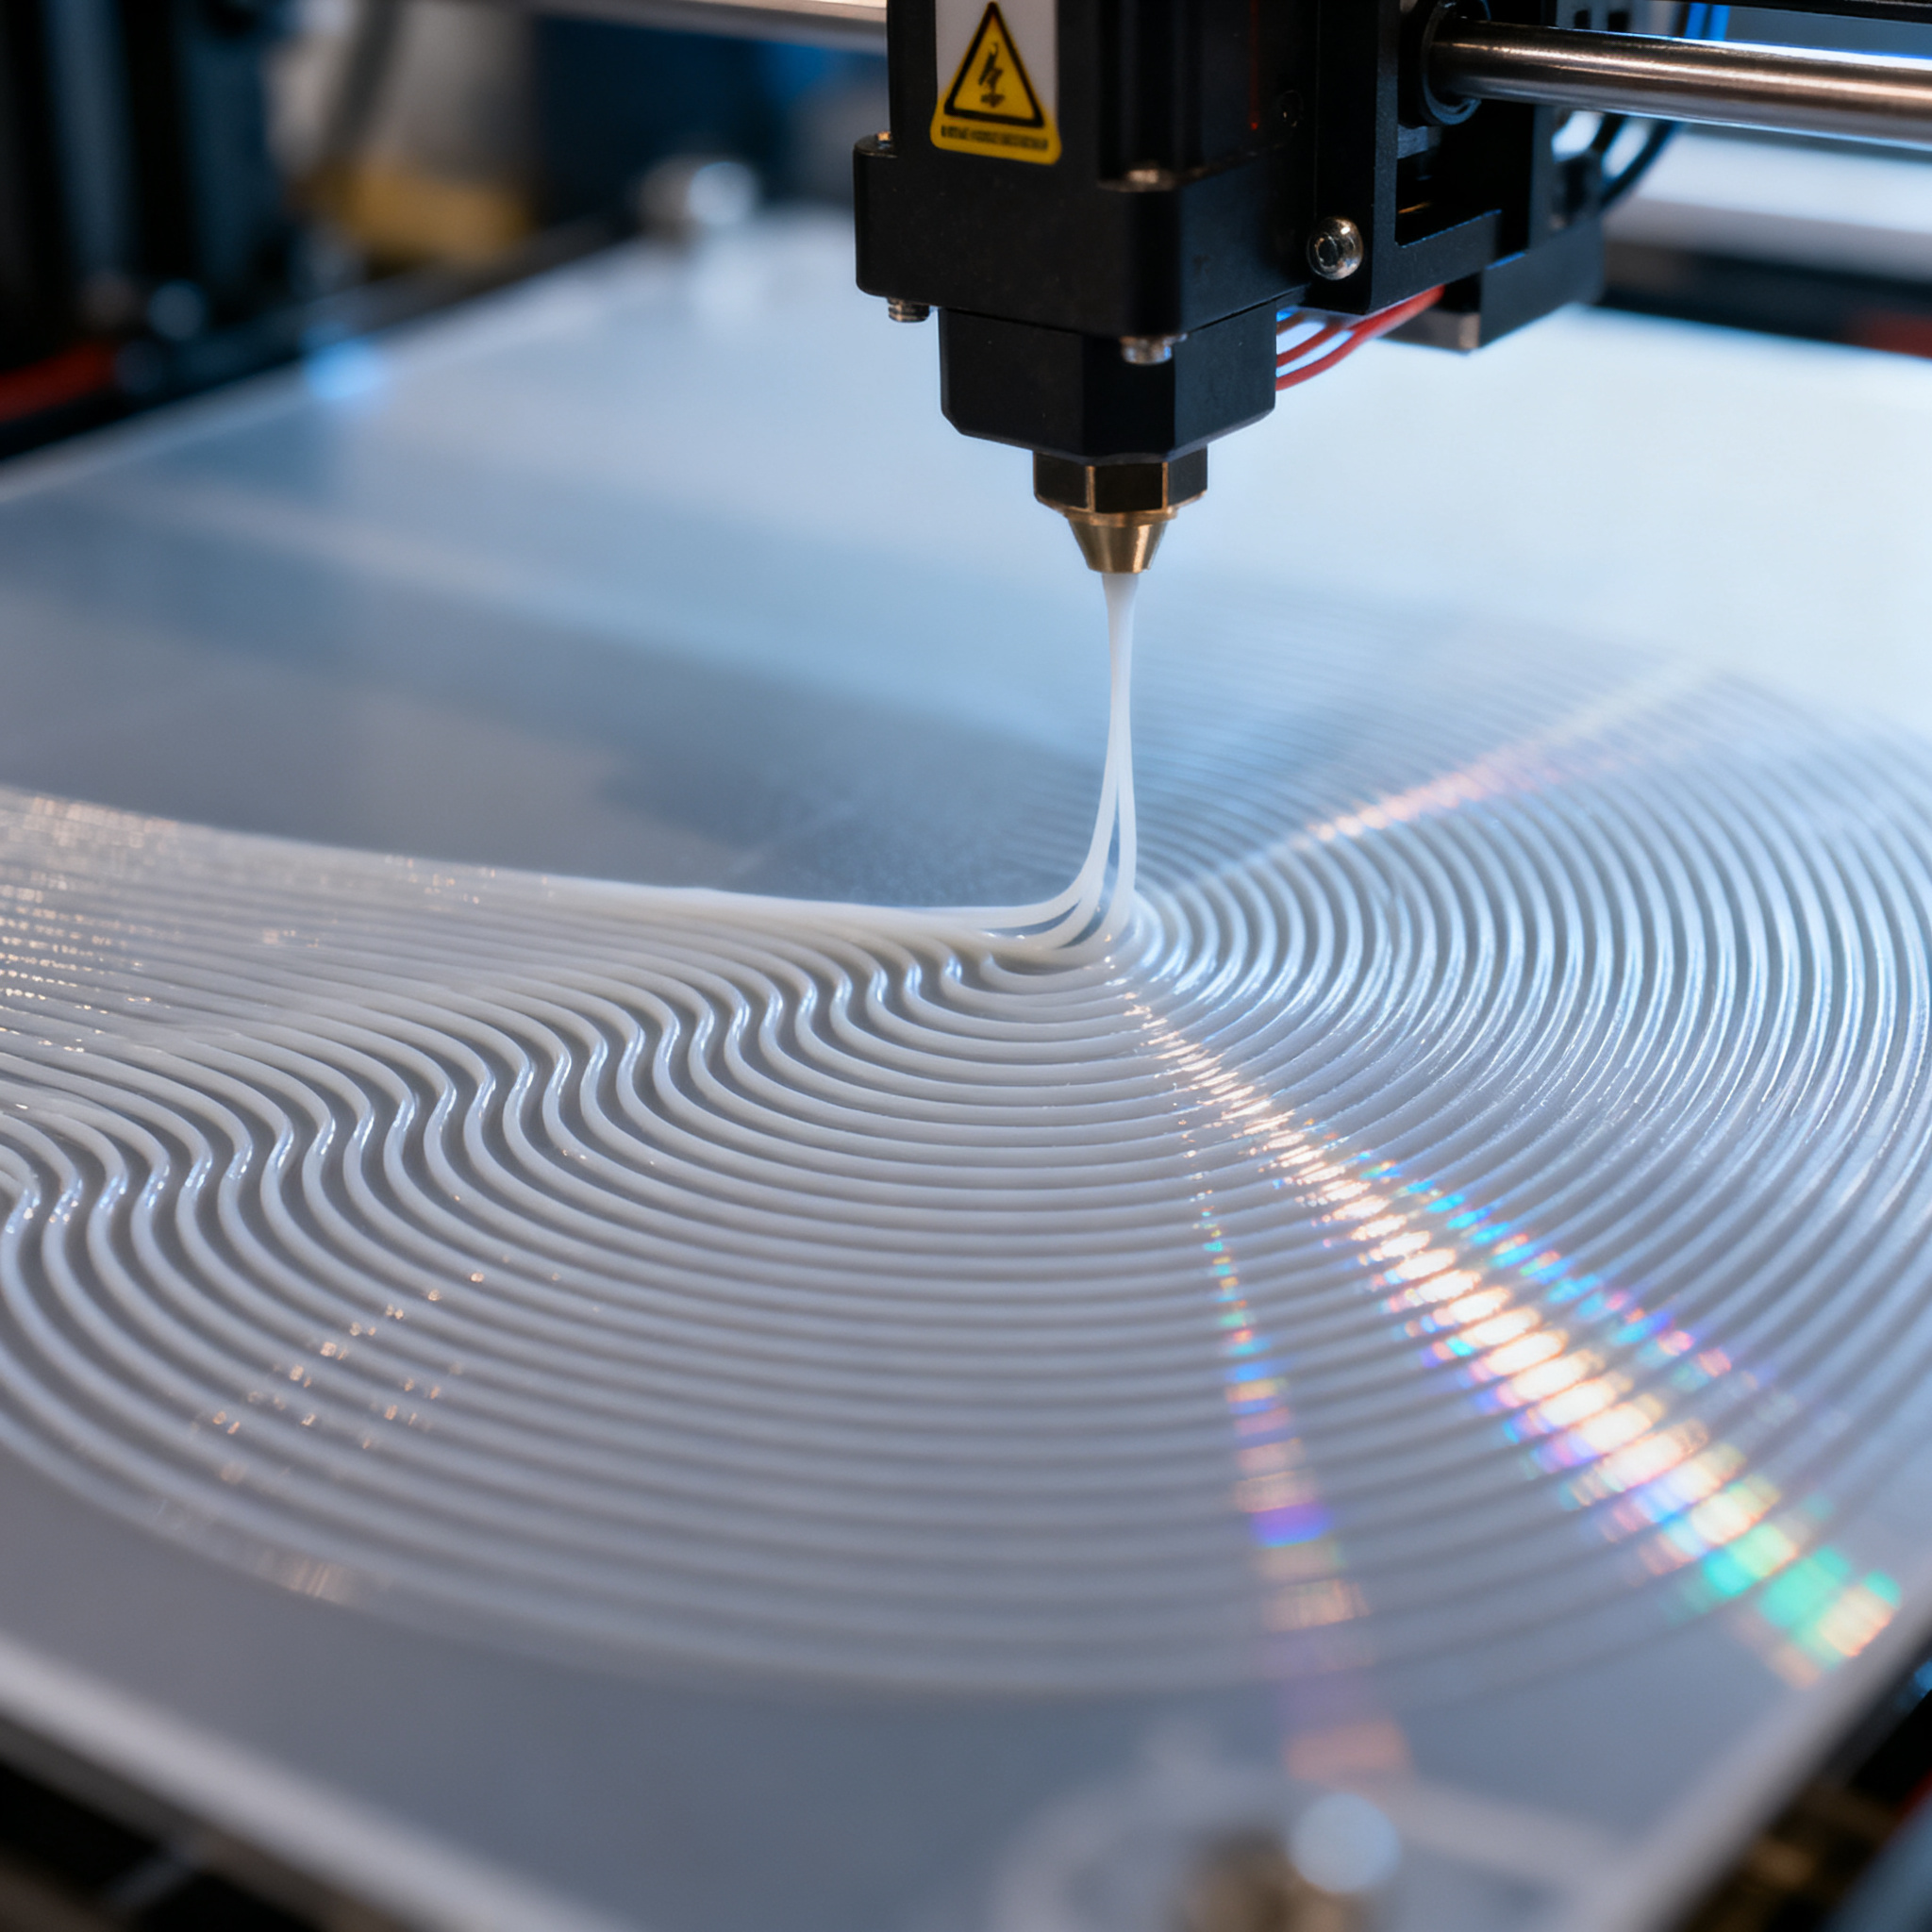
Grâce à une nouvelle technique de mouvement de la tête basée sur la théorie de la propagation des ondes, il est désormais possible de dépasser la limite traditionnelle des surplombs sans supports dans les imprimantes FDM standard.
La théorie des ondes appliquée à la trajectoire d'outil
La nouvelle approche modifie le mouvement de la tête pour simuler des ondes qui distribuent le matériau de manière continue et contrôlée.
Le secret pour imprimer des surplombs horizontaux sans supports réside dans la théorie de la propagation des ondes. Au lieu de déposer des lignes traditionnelles de plastique, le système génère des parcours continus qui se comportent comme des ondes rayonnantes.
Ces parcours présentent un comportement similaire à la diffraction. Ils peuvent se plier et naviguer naturellement autour de formes géométriques complexes. La tête ne suit plus de trajectoires linéaires ou en arc, mais des mouvements ondulatoires qui distribuent le matériau de manière progressive.
- Les parcours ondulatoires remplacent les trajectoires linéaires traditionnelles
- Le comportement similaire à la diffraction permet de contourner des géométries complexes
- Le dépôt progressif réduit la charge gravitationnelle sur le matériau suspendu
Le logiciel qui implémente cette technique s'appelle WaveOverhangs, actuellement disponible en tant que fork d'OrcaSlicer. L’idée est de créer des anneaux de matériau déposé qui se fixent à ceux précédents dans la même couche.
Comment fonctionne le layering ondulé
En inversant la logique de la couche planaire traditionnelle, on réduit le poids effectif du matériau suspendu pendant le dépôt.
Lorsque l'imprimante dépose une couche dans l'espace vide, le matériau plastique se fixe au bord supporté. L’anneau suivant s'accroche à celui précédent déjà refroidi, créant une structure autoportante.
Le processus exploite la température différentielle. Le matériau fraîchement extrudé est chaud et malléable, mais trouve un appui sur celui précédent déjà solidifié. Chaque anneau agit comme base pour le suivant.
Cette technique nécessite une calibration précise. Le logiciel offre de nombreux paramètres réglables et deux algorithmes différents. Il n'existe pas encore de presets universels : il faut expérimenter pour trouver les réglages optimaux pour chaque géométrie.
La vitesse de refroidissement du matériau devient cruciale : trop lente et le matériau cède, trop rapide et l’adhérence entre les anneaux échoue.
Résultats pratiques sur des géométries complexes
Des tests sur des surplombs jusqu'à 90° confirment la faisabilité sans supports mécaniques, même avec du PLA et de l'ABS standard.
Les chercheurs ont testé la technique en imprimant du PLA standard sur une imprimante FDM à cadre ouvert. Les trajectoires ondulatoires ont nettement surpassé les trajectoires traditionnelles en arc. Moins d'affaissements, une bien meilleure couverture, moins d'écarts même sur des formes compliquées.
L'équipe a imprimé un démonstrateur multicouche. Une fois la première couche ondulatoire déposée sans support, les couches suivantes se déposent de manière fiable par-dessus. Les écarts dimensionnels mesurés sont comparables à ceux de pièces avec des supports conventionnels.
| Paramètre | Trajectoires traditionnelles | Trajectoires ondulatoires |
|---|---|---|
| Affaissement | Significatif | Minimum |
| Couverture de surface | Lacunaire | Complète |
| Écart entre les lignes | Fréquents | Rares |
| Précision dimensionnelle | Avec supports | Comparable |
Quatre géométries 3D différentes ont été imprimées, représentant des configurations de surplomb industrielles courantes. Cela démontre la polyvalence de la stratégie. On observe une certaine déformation thermique près des bords des surplombs, mais le résultat global est utilisable.
Limites de l'ancien paradigme FDM
La limite des surplombs n'est pas physique, mais le résultat d'une programmation de la trajectoire d'outil qui ignore la dynamique du flux de matière.
La règle des 45° pour les surplombs n'a jamais été une limite intrinsèque du processus FDM. C'est un effet secondaire de la façon dont nous avons toujours programmé les mouvements de l'imprimante.
Comme l’explique l’auteur Janis A. Andersons : “La règle des 45° n’était jamais vraiment une limitation intrinsèque du processus FDM. C’est un effet secondaire de la façon dont nous avons toujours dit aux imprimantes de se déplacer. Changez le slicing, et les limites se déplacent avec lui.”
Le problème résidait dans la logique de slicing. Les logiciels traditionnels ne prennent pas en compte la dynamique du flux de matière pendant le dépôt. Ils traitent chaque couche comme indépendante, en ignorant comment le plastique chaud se comporte lorsqu’il est extrudé dans le vide.
La nouvelle stratégie reconnaît que le matériau possède des propriétés physiques qui peuvent être exploitées. La viscosité, la tension superficielle, la vitesse de refroidissement : autant de facteurs que les parcours ondulatoires intègrent dans le calcul du toolpath.
Cette nouvelle stratégie redéfinit les limites du sans-support en FDM, ouvrant la voie à des géométries auparavant impossibles sans supports. Essaie de mettre en œuvre cette stratégie dans tes projets FDM : tu pourrais éliminer les supports même sur des géométries critiques.
article écrit à l'aide de systèmes d'intelligence artificielle
Questions & Réponses
Quel est le principe théorique à la base de la nouvelle technique d'impression en porte-à-faux sans supports ?
La technique repose sur la théorie de la propagation des ondes. Le mouvement de la tête simule des ondes rayonnantes qui distribuent le matériau de manière continue et contrôlée, permettant de dépasser les limites traditionnelles des porte-à-faux dans les imprimantes FDM standard.
En quoi consiste le mouvement de la tête dans cette technique innovante ?
La tête ne suit plus de trajectoires linéaires ou en arc, mais des mouvements ondulatoires. Ces parcours continus se comportent comme des ondes rayonnantes et présentent un comportement similaire à la diffraction, se pliant et contournant des formes géométriques complexes.
Comment cette technique parvient-elle à réduire la charge sur le matériau suspendu pendant l'impression en porte-à-faux ?
Le dépôt progressif du matériau par des parcours ondulatoires réduit la charge gravitationnelle sur le matériau suspendu. De plus, en inversant la logique de la couche planaire traditionnelle, on réduit le poids effectif du matériau suspendu pendant le dépôt.
Quel est le nom du logiciel qui implémente cette technique et comment est-il disponible ?
Le logiciel s'appelle WaveOverhangs et est actuellement disponible en tant que fork d'OrcaSlicer. Il permet de générer les parcours ondulatoires nécessaires pour imprimer des porte-à-faux horizontaux sans supports.
Comment fonctionne le mécanisme de stratification ondulatoire pour maintenir la stabilité du porte-à-faux ?
Le système crée des anneaux de matériau déposé qui se fixent à ceux précédents à l'intérieur de la même couche. Cette approche permet de construire la structure de manière progressive, évitant l'effondrement du matériau suspendu.


